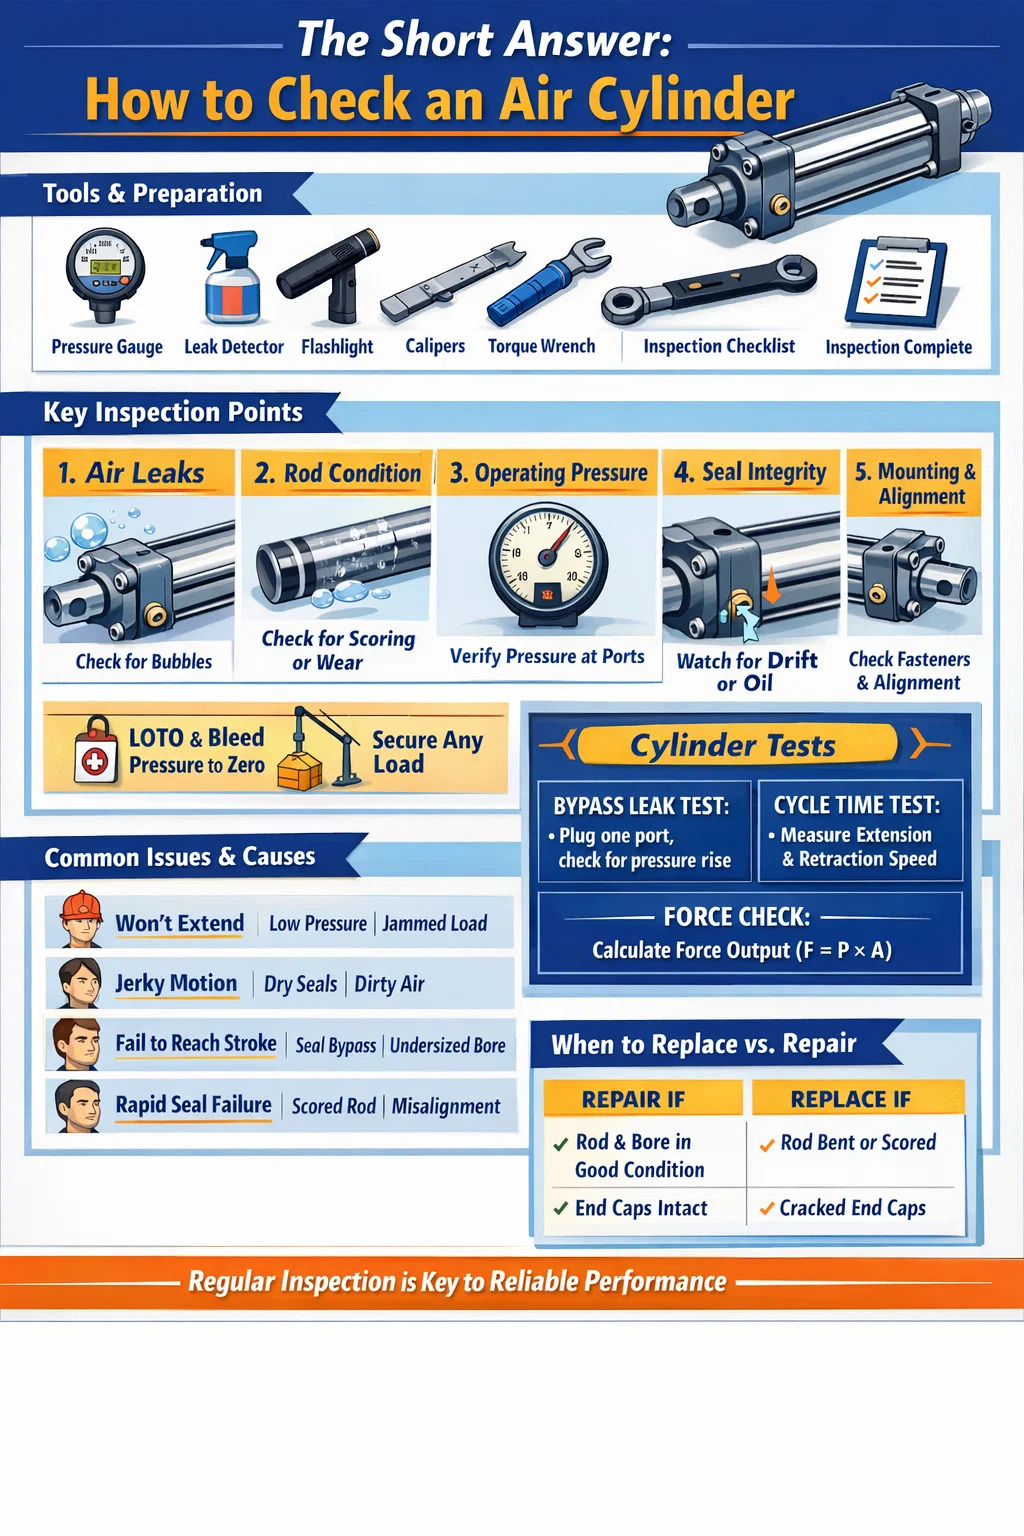


Het korte antwoord: een luchtcilinder controleren
Om een lucht cilinder moet u het op vijf kerngebieden inspecteren: luchtlekkage, bedrijfsdruk, staat van de zuigerstang, integriteit van de afdichting en stabiliteit van de montage. Een gezonde pneumatische cilinder moet soepel en zonder aarzeling in- en uitschuiven, de druk vasthouden zonder hoorbare lekkages, en geen zichtbare olielekkage of stangkervingen vertonen. Als een van deze omstandigheden niet lukt, heeft de cilinder onmiddellijke aandacht nodig voordat deze weer in gebruik wordt genomen.
De meeste defecten aan luchtcilinders gebeuren niet plotseling. Ze ontwikkelen zich geleidelijk door slijtage, vervuiling of onjuiste smering. Door te weten waar u op moet letten en wanneer u moet kijken, kunt u problemen in een vroeg stadium onderkennen, voordat ze machineuitval, productdefecten of veiligheidsincidenten veroorzaken. Het hieronder beschreven inspectieproces is van toepassing op standaard dubbelwerkende pneumatische cilinders, enkelwerkende cilinders en de meeste compacte of geleide cilindervarianten die worden gebruikt in de industriële automatisering.
Gereedschappen en voorbereiding voordat u begint
Voordat u de luchtcilinder aanraakt, dient u het juiste gereedschap te verzamelen en de werkplek veilig te maken. Het overslaan van de voorbereiding is een van de meest voorkomende redenen waarom inspectieresultaten worden gemist of verkeerd worden gelezen.
Wat je nodig hebt
- Digitale of analoge manometer (afgestemd op het werkbereik van uw systeem)
- Zeepwateroplossing of commerciële lekdetectiespray
- Schone pluisvrije doek
- Zaklamp of inspectielamp
- Momentsleutel voor het controleren van de dichtheid van het bevestigingsmiddel
- Schuifmaat of micrometer voor staafdiametermeting (voor gedetailleerde inspecties)
- Onderhoudslogboek of inspectiechecklistformulier
Veiligheidsstappen vóór inspectie
Isoleer altijd de persluchttoevoer naar het circuit dat de cilinder bevat. Gebruik een lockout/tagout (LOTO)-procedure op de luchttoevoerklep. Ontlast de stroomafwaartse druk tot nul met behulp van de handmatige uitlaat van het systeem of een ontluchtingsklep. Bevestig dat er geen druk op de meter staat voordat u een fitting, poort of bevestigingsmiddel aanraakt. Perslucht bij zelfs een bescheiden werkplaatsdruk – typisch 80 tot 120 PSI (5,5 tot 8,3 bar) — kan ernstig letsel veroorzaken als fittingen onder druk loskomen.
Als de cilinder deel uitmaakt van een verticale lastdragende toepassing (waarbij een perskop, klem of hijsvoorziening wordt vastgehouden), ondersteun dan de last mechanisch voordat u de druk verlaagt. Vertrouw nooit alleen op luchtdruk om een last tijdens inspectie vast te houden.
Controleren op luchtlekken: de meest cruciale stap
Luchtlekkage is de meest voorkomende faalwijze bij pneumatische cilinders. Zelfs een klein lek verspilt voortdurend perslucht, waardoor de energiekosten stijgen en de kracht van de actuator afneemt. Een lek zo klein als een opening met een diameter van 1 mm bij 7 bar kan meer dan 3.600 liter vrije lucht per uur verspillen , wat alleen al aan elektriciteit per cilinder honderden dollars per jaar kost.
Externe lekkages
Breng de cilinder opnieuw onder gecontroleerde en bewaakte omstandigheden op druk. Breng zeepsop of lekdetectiespray aan op alle externe oppervlakken: poortfittingen, trekstangmoeren, eindkapverbindingen, stangafdichtingsgebied (waar de zuigerstang de voorkap verlaat) en eventuele kussennaaldventielschroeven. Let op de vorming en groei van luchtbellen. Bij een langzaam lek kan het 10 tot 15 seconden duren voordat er zichtbare belletjes zichtbaar worden, dus overhaast deze stap niet.
Besteed speciale aandacht aan de stangafdichtingszone. Bellen die zich voortdurend rond de stang vormen terwijl deze beweegt, duiden op een versleten stangafdichting of een beschadigde afstrijkerafdichting. Dit komt vooral veel voor bij cilinders die zich hebben opgehoopt meer dan 5 miljoen cycli of hebben gewerkt in vuile omgevingen waar deeltjes de slijtage van de lipafdichtingen versnellen.
Interne lekkages (bypasslekken)
Een intern lek – waarbij lucht de zuigerafdichtingen omzeilt en van de ene kamer naar de andere gaat – is moeilijker visueel te detecteren, maar veroorzaakt evenveel problemen. Het symptoom is doorgaans een trage of afwijkende beweging: de cilinder kruipt wanneer hij op zijn plaats moet blijven, of hij wil niet volledig uitschuiven of intrekken onder belasting, zelfs niet met de juiste toevoerdruk.
Om te testen op bypass-lekken zonder demontage: met de cilinder aan het einde van de slag in beide richtingen, zet u één poort onder druk en sluit u de tegenoverliggende uitlaatpoort af. Als de druk in de verstopte kamer in de loop van de tijd toeneemt, stroomt er lucht door de zuiger, wat een versleten zuigerafdichting bevestigt. Een gezonde cilinder zou zichtbaar moeten zijn geen drukstijging in de afgesloten kamer gedurende 60 seconden .
De zuigerstang inspecteren op slijtage en schade
De zuigerstang is een van de meest blootgestelde onderdelen van een pneumatische cilinder. Hij gaat honderdduizenden keren heen en weer en wordt bij elke uitschuifbeweging blootgesteld aan de omgeving. Zelfs een klein defect aan het oppervlak van de stang zal de slijtage van de stangafdichting versnellen, waardoor een eenvoudige vervanging van de afdichting verandert in herhaalde onderhoudscycli.
Visuele staafinspectie
Veeg de staaf schoon met een pluisvrije doek en inspecteer de volledige blootgestelde lengte onder goede verlichting. Zoek naar:
- Scoren of krassen — longitudinale krassen die langs de as van de stang lopen zorgen ervoor dat lucht langs de stangafdichting kan ontsnappen en zijn reden voor onmiddellijke vervanging of opnieuw polijsten van de stang.
- Corrosie of putvorming — roestvlekken of putjes op verchroomde stangen beschadigen het contactoppervlak van de afdichting. Zelfs lichte oppervlakteroest die niet wegveegt, is een waarschuwingssignaal.
- Deuken of platte plekken — deze duiden op een externe impact. Een gebogen of gedeukte stang veroorzaakt ongelijkmatige zijbelasting op de stangafdichting en bus.
- Oliefilm op het staafoppervlak — een lichte, schone smeerfilm is normaal bij gesmeerde systemen. Het huilen van zware olie of het vormen van druppels duiden op een kapotte stangafdichting.
Dimensionale controle
Voor cilinders in precisietoepassingen of cilinders die verdacht worden van zijdelingse belasting, meet u de staafdiameter op meerdere punten langs de lengte met remklauwen. Vergelijk met de nominale staafdiameter en tolerantie van de fabrikant. De meeste standaard ISO 15552-luchtcilinders maken gebruik van geharde en verchroomde stalen staven met een h8- of h9-tolerantie – voor een 25 mm nominale staaf, het aanvaardbare diameterbereik is ongeveer 24,967 mm tot 24,987 mm . Elke meetbare tapsheid, ovaliteit of ondermaat duidt op slijtage die de afdichting in gevaar brengt.
Controle van de rechtheid van de staaf
Plaats de verwijderde staaf op een vlakke plaat of V-blokken en rol deze langzaam. Elke zichtbare wiebeling of hoge plekken duiden op buiging. Als alternatief kunt u een meetklok op een magnetische basis monteren en langs de staaflengte vegen terwijl u deze draait. Een maximale uitloop van 0,05 mm per 100 mm staaflengte is een gebruikelijk acceptatiecriterium. Gebogen stangen moeten worden vervangen; het rechttrekken is niet acceptabel voor pneumatische cilinderstangen.
Bedrijfsdruk en cilinderprestaties controleren
Zelfs als een luchtcilinder geen externe lekkages vertoont en een schone staaf heeft, presteert deze mogelijk nog steeds onder de specificaties. Druk- en cyclusgedragstesten geven u een functioneel beeld dat puur visuele controles niet kunnen bieden.
Verificatie van de leveringsdruk
Sluit een gekalibreerde meter zo dicht mogelijk bij de cilinderpoort aan, indien mogelijk rechtstreeks op de inlaatfitting. Terwijl de cilinder normaal draait, registreert u de druk bij zowel de uitschuif- als de intrekpoorten. Vergelijk deze meetwaarden met de gespecificeerde werkdruk voor de toepassing.
Een drukval van meer dan 10–15% tussen het instelpunt van de regelaar en de cilinderinlaat tijdens beweging duidt op overmatige stroombeperking in het circuit: een gedeeltelijk verstopte stroomregelklep, een te kleine toevoerleiding of een vervuilde geluiddemper/demper aan de uitlaatzijde. Dit soort drukgebrek veroorzaakt een trage beweging, zelfs bij een mechanisch goede cilinder.
Snelheids- en cyclustijdmeting
Time de volledige uit- en intrekslag met een stopwatch of met de PLC-cyclusteller van de machine. Vergelijk met de originele inbedrijfstellingsgegevens of met de verwachte cyclustijd van de fabrikant bij uw bedrijfsdruk. Een cilinder die vroeger een slag van 200 mm in 0,4 seconden voltooide, maar nu 0,7 seconden nodig heeft – zonder verandering in druk of belasting – vertoont interne slijtage, blokkering van de afdichting of falen van de smering.
Forceer uitvoercontrole
De theoretische uitgangskracht van een pneumatische cilinder wordt als volgt berekend:
F = P × A , waarbij F kracht is (Newton), P druk (Pa) en A zuigeroppervlak (m²).
Voor een cilinder met een boring van 63 mm bij 6 bar (600.000 Pa) is de theoretische uitschuifkracht ongeveer 1.870 N (190 kgf) . In de praktijk wordt de werkelijke kracht verminderd door wrijving van de stangafdichting, tegendruk aan de uitlaatzijde en eventuele mechanische uitlijningsproblemen. Als uw cilinder er niet in slaagt ladingen te verplaatsen die hij eerder zonder problemen kon verwerken, helpt deze berekening u te bepalen of het probleem onvoldoende toevoerdruk of mechanische degradatie is.
| Boringmaat (mm) | Zuigeroppervlak (cm²) | Verleng kracht bij 6 bar (N) | Verleng kracht bij 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Afdichtingen inspecteren: wanneer vervangen zonder demontage
Afdichtingen zijn de meest slijtagegevoelige componenten in elke pneumatische cilinder. De zuigerafdichting, stangafdichting en wisserafdichting gaan allemaal na verloop van tijd achteruit als gevolg van warmtewisselingen, vervuiling en de fysieke belasting van compressie en uitzetting. Veel technici wachten tot het niet lukt om de afdichtingen te vervangen, maar tegen die tijd heeft de lekkende afdichting vaak aangrenzende componenten beschadigd.
Tekenen van slijtage van de stangafdichting (zichtbaar zonder demontage)
- Olieachtig residu of nat uiterlijk op het staafoppervlak net buiten de voorkap
- Lucht die langs de stang blaast bij verlenging (hoorbaar of waarneembaar met uw hand nabij het gebied van de stangafdichting)
- Ophoping van vuil en vuil op de stang die nergens anders op de machine aanwezig is - dit geeft aan dat de ruitenwisserafdichting de stang niet langer schoonschraapt bij het intrekken
Tekenen van slijtage van de zuigerafdichting (afgeleid uit gedrag)
- De cilinder drijft langzaam onder belasting, zonder enige opgedragen beweging
- De cilinder slaagt er niet in een geklemde positie vast te houden, waardoor er continue luchtdruk nodig is om deze positie te behouden
- Verminderde krachtuitvoer ondanks de juiste toevoerdruk; lucht omzeilt de zuiger in plaats van deze te duwen
- Onregelmatige of schokkerige beweging – ook wel ‘stick-slip’ genoemd – veroorzaakt door ongelijkmatige wrijving van de afdichting wanneer de zuigerafdichting ongelijkmatig slijt
Afdichtingsmateriaal en temperatuuroverwegingen
Standaard pneumatische cilinderafdichtingen zijn gemaakt van NBR (nitrilrubber), geschikt voor ongeveer -20°C tot 80°C . In omgevingen met hogere temperaturen – in de buurt van ovens, autoclaven of warmvormpersen – falen deze afdichtingen voortijdig. Als uw cilinder in minder dan een jaar in een warme omgeving herhaaldelijk de afdichtingen doorbrandt, is de oplossing het upgraden naar PTFE- of Viton-afdichtingen, en niet vaker vervangen. Viton-afdichtingen zijn doorgaans bestand tegen continue temperaturen tot 200°C .
Cilindermontage en uitlijning controleren
Slechte montage is verantwoordelijk voor een groot percentage voortijdige defecten aan de luchtcilinder. Wanneer een cilinder niet goed is uitgelijnd met zijn belastingspad, veroorzaakt elke slag zijwaartse belasting op de stang en de stangbus. Dit versnelt de slijtage van de stangafdichting, kan de zuigerstang na verloop van tijd doorbuigen en uiteindelijk de cilinderboring beschadigen.
Wat te controleren bij de montage
- Aanhaalmoment montagebevestiging — controleer alle spoorstangmoeren, flensbouten en voetbevestigingsschroeven met een momentsleutel. Door trillingen worden de bevestigingsmiddelen na verloop van tijd losgemaakt. Een losse eindkap kan een luchtlek veroorzaken bij de dopverbinding; een losse voetbevestiging kan ervoor zorgen dat de cilinder tijdens de slag gaat schommelen, waardoor een dynamische verkeerde uitlijning ontstaat.
- Stangeindverbinding — inspecteer de gaffelpen, het stangoog of de mannelijke/vrouwelijke schroefdraadverbinding van het stanguiteinde. Slijtage aan het gaffelpengat is een teken van een verkeerde hoekuitlijning. De gaffel of het stanguiteinde moet vrij kunnen draaien, maar zonder merkbare radiale speling.
- Rechtheid van het cilinderlichaam — kijk langs het cilinderlichaam en vergelijk dit met de bewegingsrichting van de aangedreven last. Elke zichtbare hoek tussen de cilinderas en het lastpad duidt op een verkeerde uitlijning. Zelfs een verkeerde uitlijning van 1° op een cilinder met een slag van 200 mm genereert ongeveer 3,5 mm zijdelingse verplaatsing aan het uiteinde van de stang - meer dan genoeg om meetbare zijbelasting te creëren.
- Anti-rotatie apparaten — Controleer bij geleide of niet-roterende cilinders of de anti-rotatie spiebaan of de externe geleidestang intact en niet versleten zijn. Een defecte anti-rotatiefunctie zorgt ervoor dat de zuigerstang onder belasting kan gaan draaien, waardoor slangen en sensoren die erop zijn aangesloten, verdraaien en beschadigen.
Montagebeugel en draagstructuur
Inspecteer de beugel of het frame waarop de cilinder is gemonteerd. Scheuren in gelaste beugels, langwerpige boutgaten of vervormde montageblokken geven aan dat de cilinder schokbelastingen heeft geabsorbeerd waarvoor hij niet is ontworpen. Deze structurele problemen moeten worden gecorrigeerd – niet alleen de cilinder zelf. Het installeren van een nieuwe cilinder in een gebarsten of vervormde beugel zal dezelfde storing veroorzaken in een fractie van de normale levensduur.
Kussens, poorten en gedrag aan het einde van de slag inspecteren
Veel pneumatische cilinders zijn uitgerust met interne kussens: verstelbare naaldkleppen aan elke eindkap die de uitlaatstroom aan het einde van de slag beperken, waardoor de zuiger soepel wordt afgeremd om botsingen te voorkomen. Wanneer de kussens defect raken of verkeerd zijn afgesteld, hamert de zuiger bij elke cyclus hard tegen de eindkap. Dit veroorzaakt na verloop van tijd metaalmoeheid in de eindkap, maakt de trekstangen los en kan de loop doen barsten.
Kussenafstelling controleren
Terwijl de cilinder normaal draait, luister en let op de vertraging aan het einde van de slag. Een goed gedempte cilinder zou merkbaar moeten vertragen en aan het einde van de slag moeten aankomen met een zachte stop - geen harde knal. Als u aan het einde van de slag een metaal-op-metaal-impact hoort, staat de kussennaald te ver open (waardoor er onvoldoende restrictie ontstaat) of is de kussenafdichting in de eindkap versleten en moet deze worden gedemonteerd om deze te vervangen.
Stel het naaldventiel van het kussen een kwartslag per keer af en observeer het effect. Het doel is een zo zacht mogelijke stop zonder een ‘bounce back’-effect te creëren – waarbij overmatige beperking ervoor zorgt dat de cilinder vlak voor het einde van de slag afslaat. De meeste fabrikanten raden een kussenaanpassing aan die de zuiger tot stilstand brengt met een veerweg van ongeveer 5–15 mm vóór de mechanische stop.
Luchtpoorten en fittingen controleren
Inspecteer alle luchtpoortverbindingen met schroefdraad. Zoek naar beschadigde schroefdraad, fittingen met kruislingse schroefdraad of gescheurde insteekfittingen. Een fitting die herhaaldelijk is verwijderd en opnieuw is geïnstalleerd in aluminium eindkappen zal uiteindelijk de schroefdraad strippen. Als dit vroeg wordt ontdekt, kan een draadinzetstuk (Helicoil) de poort repareren zonder de eindkap te vervangen. Als u dit laat totdat de fitting onder druk loskomt, moet doorgaans de gehele eindkap worden vervangen.
Controleer of de uitlaatdempers en geluiddempers op de uitlaatpoorten niet verstopt zijn. Een geblokkeerde uitlaat creëert tegendruk die de cilinderbeweging tegenwerkt, waardoor de effectieve kracht wordt verminderd en de cyclustijden worden vertraagd. In vuile omgevingen moeten uitlaatdempers elke keer worden schoongemaakt of vervangen 6 tot 12 maanden als standaard onderhoudsitem.
Smeringscontrole: olievrije versus gesmeerde cilinders
Moderne pneumatische cilinders worden steeds vaker ontworpen als olievrije eenheden - waarbij gebruik wordt gemaakt van zelfsmerende, met PTFE geïmpregneerde afdichtingen en bussen die geen externe smering vereisen. Oudere systemen en zware cilinders zijn echter doorgaans afhankelijk van een lijnsmeerapparaat (oliespuiter) stroomopwaarts in het luchtcircuit om een gecontroleerde olienevel in de luchtstroom te brengen.
Voor gesmeerde cilindersystemen
- Controleer het oliepeil in de smeerinrichting. Een droog smeerapparaat is een van de meest voorkomende oorzaken van voortijdige slijtage van afdichtingen. Vul normaal gesproken bij met het door de fabrikant opgegeven olietype ISO VG 32 turbineolie of gelijkwaardig . Gebruik geen zware machineolie; de druppels zijn te groot om effectief door het luchtcircuit te reizen.
- Controleer de druppelsnelheid van het smeerapparaat – doorgaans ingesteld op 1 druppel per 10 standaard kubieke voet (SCF) luchtstroom , of zoals gespecificeerd door de cilinderfabrikant. Te weinig olie veroorzaakt slijtage; te veel olie veroorzaakt olieophoping in kleplichamen en cilinders, wat leidt tot vastlopen en vervuiling.
- Als het systeem langere tijd zonder olie heeft gedraaid, vul dan niet eenvoudigweg het smeerpatroon bij en hervat de werking. Droge afdichtingen die zonder smering hebben gewerkt, kunnen microscheurtjes hebben ontwikkeld die niet meer goed sluiten zodra de olie is hersteld.
Voor olievrije cilinders
Olievrije cilinders mogen nooit stroomafwaarts van een smeerapparaat worden gebruikt. Het inbrengen van olie in een cilinder die is ontworpen voor gebruik met droge lucht verontreinigt de PTFE-afdichtingen, doet bepaalde afdichtingsmaterialen opzwellen en trekt stof uit de lucht aan dat in de cilinder verandert in een schurende pasta. Als uw instelling over een gecentraliseerd gesmeerd luchtdistributiesysteem beschikt, moeten olievrije cilinders worden gevoed via een speciale niet-gesmeerde aftakleiding met een coalescentiefilter om eventuele olieoverdracht te verwijderen.
Controle van de luchtcilindercilinder en eindkappen
De cilindercilinder (lichaamsbuis) en eindkappen zijn structurele componenten. Hoewel ze bij normaal gebruik zelden falen, worden ze bij elke cyclus onderworpen aan vermoeiingsbelasting en kunnen ze scheuren of vervormingen ontwikkelen onder abnormale belastingsomstandigheden – overdruk, schokbelastingen of langdurige verkeerde uitlijning.
Vatinspectie
Terwijl de cilinder spanningsloos is, inspecteert u de buitenkant van de loop visueel over de volledige lengte. Zoek naar:
- Deuken, vervorming of uitpuilen: een uitpuilende cilinder geeft aan dat de cilinder overdruk of een ernstige zijdelingse botsing heeft ervaren.
- Corrosie op aluminium of stalen vaten - oppervlaktecorrosie verzwakt de muur en kan uiteindelijk een haarscheur veroorzaken. In de voedselverwerking of buitenomgevingen is dit vooral relevant.
- Conditie van de trekstang: controleer bij trekstangcilinders (het meest voorkomende type) elke trekstang op rechtheid en eventuele scheurtjes in de schroefdraadgedeelten. Een verbogen trekstang geeft aan dat de cilinder een schokbelasting loodrecht op zijn as heeft geabsorbeerd.
Inspectie van de eindkap
Inspecteer beide einddoppen op scheuren, vooral rond de poortingangsgaten en op de hoeken waar trekstangen doorheen gaan. Haarscheurtjes zijn vaak alleen zichtbaar onder vergroting of bij kleurpenetratietesten. Elke bevestigde scheur in een eindkap is een verplichte vervanging; onder druk staande componenten met structurele scheuren kunnen niet worden gerepareerd door middel van lassen, vullen of afplakken.
Volledige luchtcilinderinspectiechecklist
Gebruik deze checklist tijdens gepland onderhoud of bij het onderzoeken van een klacht over de cilinderprestaties. Een voldoende in elke categorie geeft aan dat de cilinder in bruikbare staat verkeert. Elk mislukt resultaat zou de overeenkomstige corrigerende actie moeten activeren voordat de cilinder weer in productie wordt genomen.
| Inspectie-item | Methode | Pass-voorwaarde | Mislukte actie |
|---|---|---|---|
| Externe luchtlekken | Zeepoplossing onder druk | Geen luchtbellen bij verbindingen of afdichtingen | Draai de fittingen vast of vervang de afdichtingen |
| Intern bypass-lek | Plug- en druktest | Geen drukstijging in 60 seconden | Demonteer en vervang de zuigerafdichtingen |
| Zuigerstang oppervlak | Visuele veeginspectie | Geen krassen, roest of deuken | Stang vervangen of opnieuw verchromen |
| Staaf rechtheid | Meetklok op V-blokken | ≤ 0,05 mm per 100 mm | Vervang de stang |
| Leveringsdruk aan de poort | Inline-manometer | Binnen 10% van het instelpunt tijdens beweging | Wis beperkingen, controleer lijngrootte |
| Aanhaalmoment montagebevestiging | Momentsleutel | Volgens specificatie geen beweging | Opnieuw aandraaien volgens specificatie |
| Kussengedrag | Observeer de beweging aan het einde van de slag | Soepele vertraging, geen impact | Stel de naald af of vervang de kussenafdichting |
| Staat van vat en eindkap | Visuele inspectie | Geen scheuren, deuken of corrosie | Vervang het beschadigde onderdeel |
| Smeeroliepeil | Visuele controle van het niveau van de kom | Olie zichtbaar in kijkglas | Vul bij met olie van de juiste kwaliteit |
| Uitlaatdemper | Stroomcontrole / visueel | Onbeperkte uitlaatstroom | Reinig of vervang de uitlaat |
Hoe vaak moet u een pneumatische cilinder inspecteren?
De inspectiefrequentie is afhankelijk van de bedrijfscyclus van de cilinder, de omgeving en de mate waarin het proces kritisch is. Er is geen universeel interval: een cilinder die drie ploegen per dag, zeven dagen per week draait in een stoffige gieterij, heeft veel frequenter onderhoud nodig dan een cilinder die twee keer per ploeg draait in een schone montageruimte.
| Conditie | Aanbevolen inspectie-interval | Vervangingsinterval afdichting |
|---|---|---|
| Lichte taak, schone omgeving | Elke 12 maanden | Elke 3-5 jaar of 20 miljoen cycli |
| Middelzware, normale industriële omgeving | Elke 6 maanden | Elke 1-2 jaar of 10 miljoen cycli |
| Zware, stoffige of natte omgeving | Elke 3 maanden | Jaarlijks of 5 miljoen cycli |
| Blootstelling aan hoge temperaturen of chemicaliën | Maandelijks visueel; driemaandelijkse volledige controle | Elke 6 maanden |
Implementeer, naast op tijd gebaseerde intervallen, op voorwaarden gebaseerde triggers. Elke keer dat een cilinder een nieuw symptoom vertoont (een langzamere cyclustijd, nieuw geluid, een fout in de positiesensor of zichtbare lekkage), behandel dit dan als een ongeplande inspectie, ongeacht wanneer de laatste geplande PM is voltooid. Wachten op het volgende geplande interval wanneer de symptomen al zijn verschenen, betekent wachten op een mislukking.
Veelvoorkomende problemen met luchtcilinders en hun hoofdoorzaken
Bij het controleren van een pneumatische cilinder bespaart het kunnen herleiden van een symptoom naar de hoofdoorzaak tijd en voorkomt herhaalde storingen. Hieronder vindt u de meest voorkomende problemen en hun meest waarschijnlijke oorzaken.
Cilinder wil niet uit- of intrekken
- Geen toevoerdruk – controleer de werking van de stroomopwaartse magneetklep en de FRL-eenheid
- Zuigerstang vastgelopen - veroorzaakt door gebrek aan smering of ernstige slijtage van de stangbussen
- Externe mechanische obstructie – de last zit vast of de cilinder is mechanisch geblokkeerd aan het einde van de slag
- De naaldklep van het kussen is te ver gesloten - de cilinder loopt vast voordat hij de eindkap bereikt vanwege opgesloten uitlaatdruk
De cilinder beweegt onregelmatig of schokkerig
- Stick-slip van droge afdichtingen – voeg smering toe of upgrade naar een voorgesmeerd cilindermodel
- Vervuilde luchttoevoer – deeltjes of water in de luchttoevoer veroorzaken ongelijkmatige wrijving. Inspecteer en onderhoud het luchtfilter en de waterafscheider.
- Te kleine stroomregelkleppen - onvoldoende stroom veroorzaakt jachtgedrag. Controleer de debietvereisten ten opzichte van de geïnstalleerde klep Cv-waarde.
Cilinder bereikt onder belasting het einde van de slag niet
- Bedrijfsdruk te laag – controleer het instelpunt van de regelaar en controleer op drukval in lange toevoerleidingen
- Boring is te klein voor de belasting — bereken de vereiste kracht opnieuw met behulp van F = P × A en upgrade de boring indien nodig
- Ernstige bypass van de zuigerafdichting - de cilinder kan geen volledige kamerdruk opbouwen omdat lucht sneller door de zuiger gaat dan er wordt toegevoerd
Snel en herhaald falen van de afdichting
- Verontreinigde toevoerlucht: deeltjes zo klein als 10 micron werken als schuurmiddel tegen afdichtingslippen. Installeer stroomopwaarts een coalescentiefilter van 5 micron.
- Gekerfd staafoppervlak - een beschadigde staaf vernietigt binnen enkele dagen nieuwe afdichtingen. De stang moet worden gecorrigeerd voordat vervanging van de afdichting enig verschil maakt.
- Verkeerd uitgelijnde cilinder – zijwaartse belasting beschadigt de afdichtingslippen ongelijkmatig. Corrigeer de uitlijning alvorens opnieuw af te dichten.
- Verkeerd afdichtingsmateriaal voor het milieu: upgrade het afdichtingsmateriaal zodat het overeenkomt met de werkelijke bedrijfstemperatuur en blootstelling aan chemicaliën.
Wanneer moet u de gehele luchtcilinder vervangen versus repareren?
Niet elk cilinderprobleem vereist een volledige vervanging. Afdichtingssets voor standaard ISO-cilindermaten zijn overal verkrijgbaar en goedkoop; het vervangen van afdichtingen in een cilinder met een boring van 63 mm kost doorgaans kosten onder de $20,- aan onderdelen , versus $ 80 - $ 250 voor een nieuwe gelijkwaardige cilinder. Maar het vervangen van afdichtingen is alleen zinvol als de andere componenten nog in goede staat verkeren.
Reparatie is de juiste keuze wanneer:
- De loopboring is glad en valt binnen de tolerantie (geen krassen of corrosie)
- De zuigerstang is recht en de oppervlakteafwerking is intact
- De eindkappen zijn barstvrij en de schroefdraad is in goede staat
- De cilinder heeft ongeveer 50% van de verwachte levensduur niet overschreden
- Een identiek vervangend onderdeel heeft een lange levertijd en de productie kan niet wachten
Vervang de cilinder wanneer:
- De loopboring is ingekerfd of gecorrodeerd - nieuwe afdichtingen zullen snel kapot gaan tegen een beschadigd boringoppervlak
- De hengel is gebogen, diep ingekerfd of heeft een kleinere diameter dan de minimale diameter; hengels kunnen in het veld niet op betrouwbare wijze worden gerepareerd
- De schroefdraden van de eindkappen zijn gestript of de eindkappen zijn gescheurd
- De cilinder is meerdere keren gerepareerd en faalt nog steeds met korte tussenpozen. Een patroon van herhaaldelijk falen duidt op een systemisch probleem (verkeerde cilinder voor de toepassing) dat door reparatie niet kan worden opgelost
- De cilinder heeft een niet-standaard of verouderd formaat waarvoor afdichtingssets niet langer beschikbaar zijn
Voordat u een vervanging bestelt, documenteert u de specificaties van de bestaande cilinder volledig: boringdiameter, slaglengte, montagestijl (trekstang, profiellichaam of rond lichaam), poortgrootte en -locatie, type stanguiteinde en eventuele speciale kenmerken (roestvrij staal, magnetische zuiger, cleanroomspecificatie). Het bestellen van een cilinder met de verkeerde poortpositie of het verkeerde stanguiteinde vereist aanvullende mechanische aanpassingen en vertraagt de reparatie verder.