

I. Kernprincipe: Hoe wordt perslucht omgezet in mechanische kracht?
Als de kernactuator in pneumatische systemen, pneumatische luchtcilinder Ze zijn afhankelijk van een precieze combinatie van vloeistofmechanica en mechanische structuur om energie om te zetten. Een gedetailleerde analyse moet drie sleutelaspecten bestrijken: kenmerken van de luchttoevoer, structurele details en voordeelprincipes.
Vanuit het perspectief van de basisprincipes van luchttoevoer vereist industriële perslucht droog-, filtratie- en drukstabilisatiebehandelingen. Normaal gesproken moet het drukdauwpunt lager zijn dan -20°C en moet de deeltjesgrootte van vaste onzuiverheden kleiner zijn dan 5 μm om schade aan interne componenten van de cilinder te voorkomen. Wanneer de behandelde perslucht de cilinderkamer binnenkomt via een magneetklep, gaat deze eerst door het luchtinlaatgat op de eindkap en wordt vervolgens gelijkmatig verdeeld naar beide zijden van de zuiger via een bufferhuls (in sommige modellen aanwezig) om een stabiele druk te garanderen die op het eindvlak van de zuiger inwerkt.
Als we een dubbelwerkende cilinder met een enkele zuigerstang als voorbeeld nemen, ondergaat de binnenwand van de cilindercilinder nauwkeurig honen, waardoor een oppervlakteruwheid van Ra 0,2-0,4 μm wordt bereikt. Het werkt met gecombineerde afdichtingen (meestal polyurethaan U-ringen geleidingsringen) op de zuiger om bidirectionele afdichting te bereiken. De geleidingsringen, grotendeels gemaakt van polytetrafluorethyleen (PTFE), verminderen niet alleen de directe wrijving tussen de zuiger en de cilindercilinder, maar zorgen ook voor de coaxialiteit van de zuiger, waardoor doorbuiging van de zuigerstang wordt voorkomen. Wanneer perslucht de stangloze kamer binnenkomt, duwt de gasdruk de zuiger naar de stangkamer, terwijl het gas in de stangkamer via het uitlaatgat wordt afgevoerd. Tijdens het uitlaatproces gebruiken sommige modellen een geluiddemper om het geluid te verminderen (doorgaans wordt het geluid verlaagd van 85 dB naar minder dan 65 dB). Omgekeerd, wanneer lucht de staafkamer binnenkomt, beweegt de zuiger in de tegenovergestelde richting, waardoor een heen en weer gaande cyclus wordt voltooid.
In termen van energieomzettingsefficiëntie wordt de mechanische efficiëntie van de cilinder voornamelijk beïnvloed door afdichtingswrijving en gascompressibiliteit. Onder ideale omstandigheden kan de conversie-efficiëntie van drukenergie naar mechanische energie 95% bereiken. In praktische toepassingen wordt het feitelijke rendement echter doorgaans tussen 70% en 90% gehouden als gevolg van wrijvingsverliezen bij afdichtingen (goed voor ongeveer 5%-10%) en gaslekkage (goed voor ongeveer 2%-5%). Niettemin vereisen pneumatische cilinders, vergeleken met hydraulische systemen, geen complexe circuits zoals olietanks en pijpleidingen, wat resulteert in een korter energietransmissiepad en een hogere reactiesnelheid. De vertragingstijd tussen de luchttoevoer en de beweging van de zuigerstang kan binnen 0,02-0,05 seconden worden geregeld, waardoor ze bijzonder geschikt zijn voor hoogfrequente bedrijfsscenario's (bijvoorbeeld elektronische componentensortering, die 30-50 cycli per minuut kan voltooien).
De voordelen van hun aanpassingsvermogen aan het milieu verdienen ook nadruk: perslucht zelf is niet giftig en geurloos, en zelfs als er lekkage optreedt, zal deze de werkstukken of het milieu niet verontreinigen. Daarom worden ze op grote schaal gebruikt in de voedselverpakkingsindustrie (bijvoorbeeld chocoladevormmachines) en de farmaceutische bereidingsindustrie (bijvoorbeeld apparatuur voor het vullen van vaccins). Vergeleken met elektrische actuatoren zijn pneumatische cilinders duurzamer in vochtige omgevingen (bijvoorbeeld autowasapparatuur) en stoffige omgevingen (bijvoorbeeld ertszeefapparatuur), waardoor u zich geen zorgen meer hoeft te maken over motorschade door vocht of stof die in de wikkelingen terechtkomt en storingen veroorzaakt. Bovendien hebben pneumatische cilinders een sterkere weerstand tegen overbelasting. Wanneer de belasting de nominale waarde overschrijdt, stopt de zuigerstang met bewegen zonder door te branden als een motor; De normale werking kan eenvoudig worden hersteld door de belasting te verminderen, wat resulteert in lagere onderhoudskosten.
II. Typeanalyse: welk cilindertype past bij verschillende scenario's?
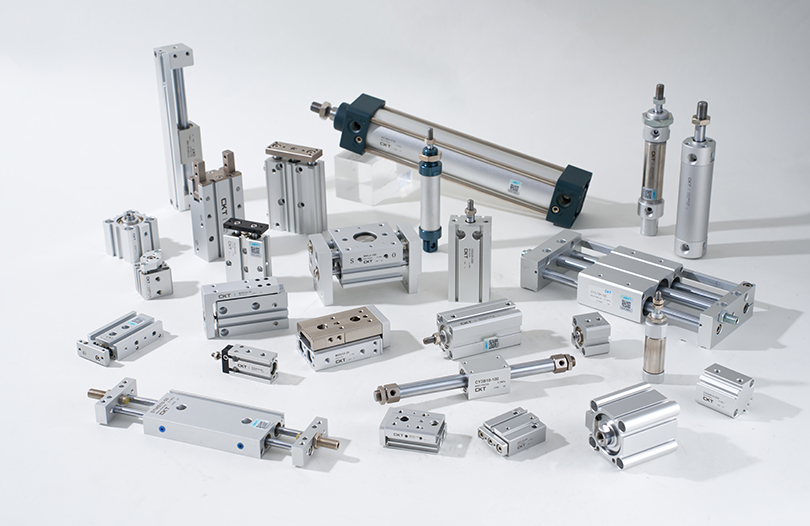
De classificatie van cilindertypen is gebaseerd op een diepgaande afstemming van structureel ontwerp, prestatieparameters en scenario-eisen. Elk type heeft zijn unieke applicatielogica en prestatiegrenzen:
1. Lineair bewegingstype: basiskeuze voor conventionele scenario's
Enkelwerkende cilinders: Naast het gebruikelijke type met veerretour, zijn er typen met zwaartekrachtretour (geschikt voor verticaal neerwaartse installatiescenario's, zoals het openen van een silopoort) en typen met luchtdrukretour (waarbij retour wordt bereikt via een ander lagedrukluchtcircuit, geschikt voor smalle ruimtes waar geen veren kunnen worden geïnstalleerd). Hun structurele kenmerk is dat er slechts één luchtinlaat nodig is voor de regeling, waardoor het aantal magneetkleppen wordt bespaard, en de kosten ervan zijn 15% -20% lager dan die van dubbelwerkende cilinders. Echter, beperkt door de retourmethode, is hun retourkracht meestal minder dan de stuwkracht (de retourkracht van typen met veerretour bedraagt ongeveer 30% -50% van de stuwkracht), en de slag mag niet te lang zijn (in het algemeen niet groter dan 300 mm, anders is de veer gevoelig voor vermoeidheidsbreuken). In praktische toepassingen, zoals het positioneren van materiaal op assemblagelijnen, kan de stuwkracht van enkelwerkende cilinders worden geregeld door de luchttoevoerdruk aan te passen (meestal ingesteld op 0,3-0,5 MPa) om te voorkomen dat werkstukken worden verpletterd, en kunnen magnetische schakelaars worden gebruikt om nauwkeurig te detecteren of de zuiger op zijn plaats zit.
Dubbelwerkende cilinders: Op basis van de installatiemethoden kunnen ze worden onderverdeeld in standaardtypen (voorflens, achterflens, voetmontage, tapmontage, enz.) en compacte typen (geïntegreerd ontwerp van cilindercilinder en eindkap, waardoor de lengte met 20% wordt verminderd -30%). Beide zijden van de zuiger zijn bestand tegen druk, en het verschil tussen stuwkracht en trekkracht komt voornamelijk voort uit het dwarsdoorsnedeoppervlak van de zuigerstang (het effectieve krachtdragende oppervlak van de stangkamer is gelijk aan het effectieve krachtdragende oppervlak van de stangloze kamer minus het dwarsdoorsnedeoppervlak van de zuigerstang). Als we als voorbeeld een cilinder nemen met een boringdiameter van 50 mm en een zuigerstangdiameter van 20 mm, bedraagt de stuwkracht van de stangloze kamer ongeveer 980 N, en de trekkracht van de stangkamer ongeveer 750 N. Daarom moet bij verticale hijsscenario's met zware lasten prioriteit worden gegeven aan de krachtdragende richting van de stangloze kamer. In geautomatiseerde productielijnen worden dubbelwerkende cilinders vaak gebruikt in combinatie met geleidingsinrichtingen (bijvoorbeeld lineaire geleidingen) om de bewegingsnauwkeurigheid te verbeteren. Bij boutaandraaiapparatuur op assemblagelijnen voor auto-onderdelen drijft de cilinder bijvoorbeeld de spanas aan om op en neer te bewegen, waardoor een herhaalde positioneringsnauwkeurigheid van ± 0,1 mm wordt bereikt.
Miniatuur/dunne cilinders: Miniatuurcilinders (met boordiameters zoals 6 mm, 8 mm, 10 mm) hebben meestal cilindercilinders van roestvrij staal en de zuigerstangen ondergaan een hardverchroomde laag (plaatdikte 5-10 μm) om lichte schokken te kunnen weerstaan. Bij de assemblage van cameramodules voor mobiele telefoons moeten miniatuurcilinders lenscomponenten duwen voor positionering op micronniveau, dus worden er hoge eisen gesteld aan de bewegingsstabiliteit van de cilinder. Ze zijn meestal uitgerust met smoorkleppen (bijvoorbeeld naaldkleppen) om de snelheid binnen 50-100 mm/s te regelen. Dunne cilinders (met boringdiameters van 20 mm - 100 mm) hebben eindkappen die zijn vervaardigd door middel van stansen, waardoor het gewicht met 40% wordt verminderd in vergelijking met standaardtypen, waardoor ze geschikt zijn voor installatie in nauwe ruimtes, zoals tussen drukmachinerollen en onder CNC-werktuigmachines. Sommige dunne cilinders zijn ook voorzien van montagegroeven voor magnetische schakelaars, waardoor er geen extra beugels nodig zijn en installatietijd wordt bespaard. Ze hebben een structuur met dubbele afdichting (primaire afdichting, secundaire afdichting), met een leksnelheid die onder de 5 ml/min wordt gehouden (onder standaardomstandigheden).
2. Stangloze cilinders: ruimtegeoptimaliseerde oplossing voor langeslagscenario's
De kerntechnologie van mechanisch gekoppelde stangloze cilinders ligt in het afdichtingssysteem. Ter hoogte van de gleuf van de cilindercilinder wordt een dubbellaagse afdichtingsstrip (binnenste polyurethaanafdichtingsstrip en buitenste nitrilrubber stofdichte strip) gebruikt. De afdichtstrip wordt vastgezet door een afdichtend drukblok op de eindkap om te voorkomen dat er gas lekt. De verbinding tussen de schuif en de zuiger is gemaakt van hoogwaardig legeringsmateriaal (bijvoorbeeld 6061-T6 aluminiumlegering) met een anodisatiebehandeling (oxidefilmdikte 10-15 μm), waardoor de slijtvastheid met meer dan 3 keer wordt verhoogd. Tijdens bedrijf moet de schuif in combinatie met een geleiderail (bijvoorbeeld een ingebouwd lineair lager) bewegen om schade aan de afdichtstrip door excentrische belastingen te voorkomen. De maximaal toegestane excentrische belasting bedraagt doorgaans 10%-15% van de nominale belasting. In de chassistransportkoppeling van een auto-assemblagelijn moet een mechanisch gekoppelde stangloze cilinder bijvoorbeeld een chassis van 50 kg aandrijven om te kunnen bewegen met een slag van maximaal 5 meter. In dit geval moet een versterkte geleiderail worden geselecteerd en moet de snelheid worden geregeld op 0,8-1,2 m/s om trillingen van de apparatuur als gevolg van overmatige traagheid te voorkomen.
De magnetische ringen van magnetische staafloze cilinders zijn gemaakt van neodymium-ijzer-boor hoogwaardig magnetisch materiaal met een magnetisch energieproduct van 35-40MGOe. Synchrone beweging wordt bereikt door de magnetische aantrekkingskracht tussen de binnenste magnetische ring op de zuiger en de buitenste magnetische ring op het externe bewegende lichaam. Om een stabiele magnetische kracht te garanderen, moet de opening tussen de binnenste en buitenste magnetische ringen op 0,5-1 mm worden gehouden en moet het materiaal van de cilindercilinder niet-magnetisch zijn (bijvoorbeeld aluminiumlegering, roestvrij staal 304). Hun voordeel ligt in de staafloze structuur, die betere afdichtingsprestaties biedt met vrijwel geen lekkage, waardoor ze geschikt zijn voor scenario's met hoge zuiverheidseisen (bijvoorbeeld het transporteren van halfgeleiderwafels). Hun draagvermogen wordt echter beperkt door magnetische kracht, meestal met een maximale belasting van niet meer dan 30 kg, en ze zijn niet geschikt voor start-stopscenario's met hoge frequentie (anders is de magnetische ring gevoelig voor demagnetisatie).
3. Roterende cilinders: gespecialiseerde actuatoren voor roterende beweging
Roterende cilinders met tandheugel: de tandheugel en de zuiger zijn ontworpen als een geïntegreerde eenheid, en het tandheugelprofiel is grotendeels evolutief (module 1-3). Het werkt met uiterst nauwkeurige tandwielen (transmissienauwkeurigheid tot graad 5) om een rotatiehoekfout van minder dan ±0,5° te garanderen. Sommige modellen zijn uitgerust met hoekafstelschroeven, waardoor de rotatiehoek binnen ±5° nauwkeurig kan worden afgesteld om aan nauwkeurige positioneringsvereisten te voldoen. In klepbedieningsscenario's (bijvoorbeeld pijpleidingkleppen in waterzuiveringsinstallaties) kunnen roterende cilinders met tandheugel en rondsel de rotatiesnelheid regelen door de luchttoevoerdruk aan te passen (meestal 0,4-0,6 MPa) en het openen, sluiten en vasthouden van de klep bereiken met behulp van positiesensoren, met een levensduur van meer dan 1 miljoen cycli.
Roterende cilinders van het schoeptype: De schoep en de rotor zijn met elkaar verbonden door een sleutel, en afdichtingen (meestal nitrilrubber PTFE gecombineerde afdichtingen) moeten aan beide zijden van de schoep worden geïnstalleerd om gaslekkage van de ene naar de andere kant te voorkomen. De binnenwand van de stator vereist precisiebewerking om een afdichtingsopening van 0,02-0,05 mm tussen de stator en de schoep te garanderen; anders zal de efficiëntie aanzienlijk afnemen. De rotatiehoek van roterende cilinders van het schoepentype bestaat gewoonlijk uit vaste hoeken, zoals 90 °, 180 ° en 270 °. Voor willekeurige hoekregeling is een hoekregelaar vereist. Vanwege structurele beperkingen is hun uitgangskoppel klein (een cilinder van het schoepentype met een boringdiameter van 40 mm heeft bijvoorbeeld een maximaal koppel van ongeveer 5 N · m), dus worden ze meestal gebruikt voor het roteren van verlichtingsarmaturen (bijv. het vastklemmen van kleine werkstukken). De afdichtingen moeten regelmatig worden vervangen (meestal elke 3-6 maanden) om de afdichtingsprestaties te garanderen.
4. Gespecialiseerde typen voor extreme omgevingen: adaptief ontwerp voor zware omstandigheden
In omgevingen met hoge temperaturen (bijvoorbeeld apparatuur voor het hanteren van stalen knuppels in de metallurgische industrie, met een bedrijfstemperatuur van 200-300 °C), moeten cilinders materialen gebruiken die bestand zijn tegen hoge temperaturen: de cilindercilinder is gemaakt van 316L roestvrij staal (dat bestand is tegen temperaturen onder 300 °C), de afdichtingen zijn gemaakt van fluorrubber (bedrijfstemperatuur op lange termijn -20 °C tot 200 °C, met kortetermijnbestendigheid tot 250°C) en het oppervlak van de zuigerstang is bekleed met keramiek (hardheid tot HV1000 of hoger, waardoor de slijtvastheid vijf keer toeneemt). Bovendien moeten er koellichamen worden toegevoegd aan de eindkappen om te voorkomen dat warmteoverdracht naar de afdichtingen veroudering veroorzaakt.
In corrosieve omgevingen (bijvoorbeeld scheepsbouwapparatuur die in contact komt met zeewaterzout) vereisen cilinders een uitgebreide anticorrosiebehandeling: de cilindercilinder is gemaakt van 316L roestvrij staal met een passivatiebehandeling, de zuigerstang is gemaakt van 316L roestvrij staal of ondergaat verchromen (plaatdikte 20-30 μm) met afdichtingsbehandeling, eindkappen, zuigers en andere componenten zijn allemaal gemaakt van roestvrij staal en afdichtingen zijn gemaakt van fluorrubber of perfluoretherrubber met sterke corrosieweerstand. Sommige modellen installeren ook anticorrosiefilters bij de luchtpoorten om verder te voorkomen dat corrosieve gassen het interieur van de cilinder binnendringen.
In cleanroomomgevingen (bijvoorbeeld bij de productie van halfgeleiderchips, waarvoor reinheid van ISO-klasse 1 vereist is), moeten cilinders voldoen aan de vereisten voor lage deeltjesemissie en lage vluchtigheid: de cilindercilinder en zuigerstang zijn gemaakt van 316L roestvrij staal met precisiepolijsten (oppervlakteruwheid Ra 0,1-0,2 μm) om stofhechting te voorkomen; niet-metalen componenten zoals afdichtingen en geleidingsringen zijn gemaakt van materialen met een lage deeltjesemissie, zoals PTFE of gemodificeerd polyethyleen, en worden op hoge temperatuur gereinigd om vluchtige stoffen te verwijderen; het cilinderoppervlak ondergaat een antistatische behandeling om statische adsorptie van stof te voorkomen. Bovendien moet de uitlaatgassen van cleanroom-specifieke cilinders worden behandeld met een hoogefficiënt deeltjesluchtfilter (HEPA) om vervuiling van de cleanroomomgeving met uitlaatgas te voorkomen.|
III. Selectiegids: Nauwkeurige afstemming van vereisten door middel van vijfdimensionale parameters
De cilinderkeuze bepaalt rechtstreeks de stabiliteit en efficiëntie van de apparatuur. Het is noodzakelijk om systematisch rekening te houden met kernafmetingen zoals belasting, druk en slag, gecombineerd met praktische bedieningsstappen:
1. Berekening van de belasting: verduidelijk de vereiste stuwkracht/trekkracht
Analyseer eerst het type belasting (horizontale beweging, verticaal heffen, enz.). Voor horizontale belastingen moet rekening worden gehouden met de wrijvingscoëfficiënt (meestal 0,1-0,3), en voor verticale belastingen moet rekening worden gehouden met de zwaartekrachtversnelling. De berekeningslogica voor de werkelijke stuwkracht is: werkelijke stuwkracht = werkelijke werkdruk × effectief zuigeroppervlak × efficiëntiecoëfficiënt.
Hiervan moet bij de werkelijke werkdruk rekening worden gehouden met het luchttoevoerdrukverlies (voor een pijpleidinglengte van 10 m en een diameter van 8 mm is het drukverlies bijvoorbeeld ongeveer 0,02-0,05 MPa), dus de werkelijke werkdruk is gewoonlijk 5% -10% lager dan de luchttoevoerdruk. Voor het effectieve zuigeroppervlak is, in het geval van een cilinder met enkele zuigerstang, het effectieve oppervlak van de stangloze kamer het dwarsdoorsnedeoppervlak van de binnenkant van de cilindercilinder, en het effectieve oppervlak van de stangkamer is het dwarsdoorsnedeoppervlak van de cilindercilinder minus het dwarsdoorsnedeoppervlak van de zuigerstang. De efficiëntiecoëfficiënt is afhankelijk van de cilinderprecisie: 0,7-0,8 voor gewone cilinders en 0,8-0,9 voor zeer nauwkeurige cilinders (bijvoorbeeld geleide cilinders).
Neem als voorbeeld een schuin duwscenario op 30°: het gewicht van het werkstuk is 50 kg, glijdend op een geleiderail (wrijvingscoëfficiënt 0,15), met een versnelling van 0,8 m/s² tijdens de versnellingsfase, en een luchttoevoerdruk van 0,6 MPa (werkelijke werkdruk 0,55 MPa). Bereken eerst de totale belastingskracht: de component van de zwaartekracht in de hellende richting = 50kg × 9,8m/s² × sin30° ≈ 245N; wrijvingskracht = 50kg × 9,8m/s² × cos30° × 0,15 ≈ 63,6N; traagheidskracht = 50kg × 0,8m/s² = 40N; totale belastingskracht = som van deze drie delen, ongeveer 348,6 N. Als de stangloze kamer wordt gebruikt voor krachtlager en de efficiëntiecoëfficiënt 0,8 is, wordt het vereiste effectieve zuigeroppervlak = totale belastingskracht / (werkelijke werkdruk x efficiëntiecoëfficiënt), berekend op ongeveer 7,97×10^-4 m². De boringdiameter kan worden afgeleid van het effectieve gebied, berekend op ongeveer 31,6 mm. In de praktijk moet een standaard boordiameter van 40 mm worden gekozen (serie standaard boordiameters: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm, enz.). Op dit moment is de werkelijke stuwkracht = 0,55 MPa x effectief oppervlak van de stangloze kamer voor een boringdiameter van 40 mm x 0,8 efficiëntiecoëfficiënt, ongeveer 552N. De veiligheidsfactor (verhouding tussen werkelijke stuwkracht en totale belastingskracht) bedraagt ongeveer 1,58, waarmee wordt voldaan aan de veiligheidsfactorvereiste van 1,5-2.
2. Slag en buffering: vermijd bewegingsimpact
Bij de slagkeuze moet rekening worden gehouden met de werkelijke bewegingsafstand van de apparatuur en een veiligheidsmarge. Naast de conventionele marge van 5%-10% moeten ook de volgende factoren in overweging worden genomen: als de cilinder wordt gebruikt om werkstukken naar een bepaalde positie te duwen, moet er een aanpassingsruimte voor positioneringsfouten van het werkstuk (meestal 5-10 mm) worden gereserveerd; Bij gebruik voor het spannen van werkstukken moet een compensatieruimte voor afwijkingen in de werkstukgrootte (meestal 3-5 mm) worden gereserveerd. Bij cilinders met lange slag (>300 mm) moet speciale aandacht worden besteed aan de stijfheid van de zuigerstang om doorbuigen onder belasting te voorkomen. Over het algemeen moet de verhouding tussen de boringdiameter en de slag binnen een verhouding van 1:10 worden gehouden (bijvoorbeeld een boringdiameter van 40 mm met een maximale slag van 400 mm). Als deze verhouding wordt overschreden, moet een verdikte zuigerstang (bijvoorbeeld door de zuigerstangdiameter te vergroten van 16 mm naar 20 mm) of een geleidingsinrichting (bijvoorbeeld cilinder met dubbele as, geleide cilinder) worden geselecteerd.
De selectie van het buffersysteem hangt af van de bewegingssnelheid, het gewicht van de lading en de nauwkeurigheidseisen van de apparatuur: wanneer de snelheid ≤0,3 m/s is en de belasting ≤50 kg, kan rubberen buffering worden gebruikt (eenvoudige structuur, lage kosten), maar het bufferende effect is beperkt, waardoor het geschikt is voor scenario's die ongevoelig zijn voor impact (bijvoorbeeld materiaalduwen); wanneer de snelheid 0,3-0,8 m/s bedraagt en de belasting 50-200 kg is, is instelbare buffering vereist (instelbare buffering is vereist) – bereikt door een smoorklep op de bufferkamer te installeren om de uitlaatsnelheid aan te passen. Dit maakt een flexibele aanpassing van de bufferkracht mogelijk op basis van de werkelijke werkomstandigheden, waardoor deze geschikt is voor de meeste industriële scenario's (bijvoorbeeld positionering van werkstukken op assemblagelijnen). Wanneer de snelheid hoger is dan 0,8 m/s en de belasting groter is dan 200 kg, is een hydraulische schokdemper (onafhankelijk geïnstalleerd aan het einde van de cilinderslag) noodzakelijk. Het heeft een grote buffercapaciteit en kan de impactversnelling verminderen van 10 m/s² tot minder dan 2 m/s², waardoor het ideaal is voor scenario's met hoge snelheid en zware belasting (bijvoorbeeld het hanteren van grote werkstukken).
Daarnaast vergt het onderhoud van het buffersysteem aandacht: de bufferkamer met instelbare buffering dient regelmatig (elke 3-6 maanden) te worden gereinigd om verstopping van het uitlaatgat door onzuiverheden te voorkomen, waardoor de buffer niet meer goed werkt. Rubberen bufferblokken moeten periodiek worden geïnspecteerd (elke 1-2 maanden); Als er veroudering of vervorming wordt geconstateerd, moeten deze onmiddellijk worden vervangen om verhoogd impactgeluid en risico op schade aan de apparatuur te voorkomen.
3. Installatie en detectie: aanpassing aan de structuur van de apparatuur
Bij de keuze van de installatiemethode moet uitgebreid rekening worden gehouden met de vereisten voor de ruimtelijke indeling, krachtrichting en bewegingsnauwkeurigheid van de apparatuur:
Flensmontage: Verdeeld in voorflens (gemonteerd aan de voorkant van de cilinder) en achterflens (gemonteerd aan de achterkant van de cilinder). Er moeten zeer sterke bouten (bijvoorbeeld klasse 8.8 of hoger) worden gebruikt om de flens met de apparatuur te verbinden, en de loodrechtheid tussen het flensvlak en de cilinderas moet worden gewaarborgd (loodrechtheidsfout ≤0,1 mm/m). Deze methode is geschikt voor scenario's met vaste belastingen en hoge eisen aan de bewegingsnauwkeurigheid (bijvoorbeeld vastklemmen door opspanningen van werktuigmachines).
Montage van tappen: Inclusief fisheye-tappen (waardoor een bepaalde draaihoek mogelijk is, meestal ±5°) en tappen met bollagers (draaihoek tot ±10°). Tijdens de installatie moet de speling tussen het tapgat en de verbindingsas van de apparatuur worden gewaarborgd (meestal 0,05-0,1 mm) om onstabiele beweging veroorzaakt door overmatige speling te voorkomen. Het is geschikt voor scenario's waarbij de lading een lichte schommeling heeft (bijvoorbeeld het duwen van apparaten op hellende transportbanden).
Voetmontage: Inclusief voorvoetsteunen, achtervoetsteunen en voetsteunen met dubbele nokken. De verbinding tussen de voetsteun en het apparaat moet stevig zijn om te voorkomen dat deze onder belasting losraakt. Vanwege het feit dat de steunpunten van de voetsteun ver van de cilinderas verwijderd zijn, is de zijdelingse krachtweerstand zwak (de zijdelingse belasting bedraagt doorgaans niet meer dan 10% van de nominale belasting). Het is geschikt voor scenario's met lichte belasting en vaste bewegingsrichtingen (bijvoorbeeld het duwen van kleine werkstukken).
Draaimontage: De cilinder is via een draaipen aan de apparatuurbeugel bevestigd, waardoor de cilinder rond de draaipen kan draaien (draaihoek meestal ±15°). De passing tussen de scharnierpen en het cilindertapgat moet een overgangspassing gebruiken (bijv. H7/g6), waardoor deze geschikt is voor scenario's waarbij de last een grote zwenkhoek heeft (bijv. mechanismen voor het omdraaien van materiaal).
Voor positiedetectie zijn er naast gewone magnetische schakelaars ook eindschakelaars en foto-elektrische sensoren: Magnetische schakelaars detecteren de zuigerpositie door de magnetische ring op de zuiger te detecteren, met een hoge reactiesnelheid (≤1ms). Tijdens de installatie moet aandacht worden besteed aan de nauwkeurigheid van de uitlijning met de magnetische ring (afwijking ≤1 mm); anders kan er een detectiefout optreden. Eindschakelaars worden geactiveerd door mechanisch contact en bieden een hoge betrouwbaarheid maar een lage reactiesnelheid (≥10 ms), waardoor ze geschikt zijn voor scenario's met lage eisen aan de reactiesnelheid (bijvoorbeeld beveiliging van de eindpositie van apparatuur). Foto-elektrische sensoren bereiken de positionering door het blokkeersignaal van de zuiger of schuif te detecteren, waardoor er geen contact met het cilinderlichaam nodig is, waardoor ze geschikt zijn voor corrosieve omgevingen of omgevingen met hoge temperaturen. Er moet echter op worden gelet dat er geen sterke lichtinterferentie in het detectiegebied optreedt.
4. Snelheidsregeling: overeenkomen met de vereisten voor de arbeidsomstandigheden
De cilindersnelheid wordt hoofdzakelijk geregeld door het smoren van de luchtinlaat of het smoren van de uitlaat, en de toepassingsscenario's en aanpassingslogica van deze twee methoden verschillen aanzienlijk:
Bij het smoren van de luchtinlaat wordt een smoorklep bij de luchtinlaat van de cilinder geïnstalleerd om de uitschuif- of intreksnelheid van de zuigerstang te regelen door de inlaatstroom te beperken. Deze methode heeft het voordeel van een eenvoudige aanpassing en is geschikt voor scenario's met lage eisen aan snelheidsstabiliteit (bijvoorbeeld het duwen van gewoon materiaal). Wanneer de belasting echter verandert, fluctueert de snelheid aanzienlijk (schommelingsbereik tot ±20%). Wanneer het gewicht van het geduwde werkstuk bijvoorbeeld toeneemt van 10 kg naar 20 kg, kan de snelheid afnemen van 150 mm/s tot onder 100 mm/s als er gebruik wordt gemaakt van luchtinlaatsmoring, wat de productiecyclus beïnvloedt.
Uitlaatsmoring omvat het installeren van een smoorklep op de uitlaatpoort van de cilinder om de bewegingssnelheid indirect aan te passen door de uitlaatsnelheid te regelen. Omdat de uitlaatgassmoring een bepaalde tegendruk in de cilinder handhaaft, onderdrukt het effectief snelheidsschommelingen veroorzaakt door belastingsveranderingen (het fluctuatiebereik kan binnen ±5%) worden geregeld, waardoor het meer geschikt is voor scenario's met hoge eisen aan snelheidsstabiliteit (bijvoorbeeld uitlijning van onderdelen bij precisieassemblage). Tijdens de daadwerkelijke afstelling moet aandacht worden besteed aan de installatiepositie van de uitlaatgasklep: voor dubbelwerkende cilinders moeten smoorkleppen worden geïnstalleerd bij de uitlaatpoorten van zowel de stangloze kamer als de stangenkamer om de uitschuif- en terugtreksnelheden onafhankelijk te kunnen aanpassen.
Bovendien wordt de cilindersnelheid ook beïnvloed door het luchttoevoerdebiet en de pijpleidingdiameter. Wanneer de pijpleidinglengte groter is dan 10 m, moet de pijpleidingdiameter op passende wijze worden vergroot (bijvoorbeeld van 8 mm naar 10 mm) om snelheidsvermindering als gevolg van onvoldoende stroomsnelheid te voorkomen. Als ultrasnelle beweging (> 1 m/s) vereist is, moet een magneetklep met grote stroomsnelheid (boringdiameter ≥ 15 mm) worden geselecteerd, gecombineerd met een korte pijpleiding (≤ 5 m) om de gasstroomweerstand te verminderen.
5. Matching van accessoires: zorgen voor een soepele werking van het systeem
De rationele selectie van accessoires heeft rechtstreeks invloed op de operationele stabiliteit en levensduur van de cilinder, en belangrijke accessoires zoals pijpleidingen, magneetkleppen en connectoren moeten één voor één worden overwogen:
Voor pijpleidingen moet het materiaal worden geselecteerd op basis van de werkdruk en omgevingstemperatuur: polyurethaanpijpleidingen kunnen worden gebruikt voor scenario's met normale temperatuur en lage druk (druk ≤1 MPa, temperatuur -5 ℃ tot 60 ℃) vanwege hun goede flexibiliteit en lichte gewicht, waardoor ze geschikt zijn voor bewegingsscenario's met veelvuldig buigen (bijvoorbeeld cilinders aan het uiteinde van robotarmen). Nylon pijpleidingen moeten worden gebruikt voor scenario's met gemiddelde temperaturen (temperatuur -20℃ tot 120℃) vanwege hun betere verouderingsbestendigheid. Polytetrafluorethyleenpijpleidingen zijn geschikt voor corrosieve omgevingen omdat ze bestand zijn tegen sterke zuren en alkaliën. De diameter van de pijpleiding moet overeenkomen met de cilinderinterface; gebruikelijke cilinderinterfacespecificaties omvatten G1/8, G1/4 en G3/8, overeenkomend met pijpleidingdiameters van respectievelijk 6 mm, 8 mm en 10 mm. Het gebruik van een te kleine pijpleidingdiameter zal resulteren in een onvoldoende stroomsnelheid en een verminderde cilindersnelheid.
Magneetkleppen zijn kerncomponenten voor het regelen van cilinderbewegingen en moeten worden geselecteerd op basis van het cilindertype en de bewegingsvereisten: enkelwerkende cilinders hebben 2/3-weg magneetkleppen nodig (die de luchtinlaat en -uitlaat regelen), terwijl dubbelwerkende cilinders 5/2-weg magneetkleppen nodig hebben (die de luchtinlaat en -uitlaat regelen voor zowel de stangloze als de stangloze kamer). De spanningsspecificatie van de magneetklep moet overeenkomen met de voeding van de apparatuur (gemeenschappelijke specificaties zijn onder meer DC24V en AC220V) en de responstijd moet ≤10 ms zijn om te voldoen aan de vereisten voor hoogfrequente bewegingen. Bovendien moeten in stoffige of vochtige omgevingen magneetkleppen met een beschermingsniveau van IP65 of hoger worden geselecteerd om schade aan interne componenten te voorkomen.
Connectoren worden gebruikt om pijpleidingen aan te sluiten op cilinders en magneetkleppen, en er moeten modellen worden geselecteerd die overeenkomen met de pijpleidingdiameter en interfacespecificaties: Snelkoppelingen maken een eenvoudige installatie mogelijk en zijn geschikt voor scenario's waarbij frequente demontage vereist is (bijvoorbeeld de inbedrijfstellingsfasen van apparatuur). Knelfittingen bieden betere afdichtingsprestaties en zijn geschikt voor scenario's die een langdurige stabiele werking vereisen (bijvoorbeeld productielijnapparatuur). In omgevingen met grote trillingen (bijvoorbeeld werktuigmachines) moeten connectoren met borgmoeren worden gebruikt om losraken en lekkage te voorkomen.
IV. Onderhoudstips: hoe kan de levensduur van pneumatische cilinders worden verlengd?
Wetenschappelijk onderhoud kan de betrouwbaarheid van cilinders aanzienlijk verbeteren en het aantal storingen verminderen. De kern ligt in vier belangrijke aspecten: zuivering van de luchttoevoer, bescherming van afdichtingen, regelmatige inspectie en foutdiagnose. Hieronder vindt u gedetailleerde praktische methoden:
1. Luchttoevoerzuivering: vermindering van interne slijtage
Vocht, olie en onzuiverheden in perslucht zijn de belangrijkste oorzaken van interne slijtage van cilinders en veroudering van afdichtingen. Om een efficiënte filtratie te bereiken is een drietrapszuiveringssysteem nodig:
Primaire filtratie (voorfiltratie): Een hoofdlijnfilter wordt geïnstalleerd bij de uitlaat van de luchtcompressor met een filtratieprecisie van 5-10 μm, voornamelijk gebruikt om grote deeltjesvormige onzuiverheden (bijvoorbeeld roest, stof) uit de lucht te verwijderen en een deel van het vloeibare water en de olie te scheiden. De aftapkraan moet regelmatig (elke 1-2 weken) worden geopend om water af te tappen. In omgevingen met een hoge luchtvochtigheid (bijvoorbeeld regenseizoenen in zuidelijke regio's) moet de frequentie van het aftappen worden verhoogd (1-2 keer per dag) om waterophoping in het filter te voorkomen.
Secundaire filtratie (precisiefiltratie): Er is een precisiefilter geïnstalleerd in het luchttoevoercircuit van de cilinder met een filtratieprecisie van 1-5 μm om fijne onzuiverheden en olienevel verder te verwijderen. Het filterelement van het precisiefilter moet regelmatig (elke 3-6 maanden) worden vervangen. In stoffige omgevingen (bijvoorbeeld werkplaatsen voor ertsverwerking) moet de vervangingscyclus worden verkort (elke 1-2 maanden). Bij vervanging moet eerst de luchttoevoer worden uitgeschakeld en moet de druk in het filter worden ontlast om te voorkomen dat onzuiverheden in het stroomafwaartse circuit terechtkomen.
Tertiaire filtratie (behandeling met olienevel): Voor olievrije smeercilinders (gebruikt in bepaalde apparatuur in de voedingsmiddelen- en farmaceutische industrie) moet na het precisiefilter een olienevelafscheider worden geïnstalleerd met een filtratieprecisie van 0,01 μm om sporenolienevel uit de lucht te verwijderen, zodat het oliegehalte van de lucht die de cilinder binnenkomt ≤0,01 mg/m³ is. Het filterelement van de olienevelafscheider moet elke 6-12 maanden worden vervangen en er moet een verschildrukmeter worden gebruikt om de verstoppingsstatus van het filterelement te controleren. Als het drukverschil groter is dan 0,1 MPa, moet het filterelement onmiddellijk worden vervangen.
Bovendien moet de druk van het drukreduceerventiel stabiel worden aangepast binnen het nominale werkdrukbereik van de cilinder (meestal 0,4-0,6 MPa) om schade aan de afdichtingen als gevolg van overdruk te voorkomen. Als de apparatuur lange tijd (meer dan 1 maand) niet wordt gebruikt, moet de luchttoevoer worden uitgeschakeld en moet de perslucht in de cilinder worden ontlast om interne corrosie te voorkomen.
2. Afdichtingsbescherming: externe gevaren blokkeren
Afdichtingen zijn belangrijke componenten om gaslekken te voorkomen en de normale werking van de cilinder te garanderen. Gerichte beschermingsmaatregelen moeten worden genomen op basis van het toepassingsscenario:
Dagelijkse inspectie: Het oppervlak van de cilinderzuigerstang moet wekelijks worden geïnspecteerd op krassen of corrosie. Als er roestvlekken of krassen op het oppervlak van de zuigerstang worden aangetroffen, moeten deze onmiddellijk voorzichtig worden gepolijst met fijn schuurpapier (korrel 800-1000). Vervolgens moet er speciaal vet (bijvoorbeeld vet op lithiumbasis) worden aangebracht om schade aan de afdichtingen te voorkomen. Controleer tegelijkertijd of er lekkage is bij de verbinding tussen de cilindereindkap en de cilindercilinder. Als er lekkage wordt geconstateerd, draai dan de verbindingsbouten vast (het aanhaalmoment moet voldoen aan de vereisten van de cilinderhandleiding om vervorming van de cilindercilinder als gevolg van te strak aandraaien te voorkomen). Als er na het vastdraaien nog steeds lekkage optreedt, vervang dan de pakking van de eindkap.
Vervanging van afdichtingen: Wanneer de cilinder een grotere lekkage vertoont (meer dan 10 ml/min), een aanzienlijk lagere bewegingssnelheid of vastlopen van de zuigerstang, moeten de afdichtingen onmiddellijk worden vervangen. Vóór vervanging moet de cilinder worden gedemonteerd en moeten onderdelen zoals de cilindercilinder en de zuiger worden gereinigd (schoongemaakt met watervrije ethanol of kerosine; bijtende oplosmiddelen moeten worden vermeden). Bij vervanging moeten afdichtingen worden geselecteerd die consistent zijn met het originele model (er moet aandacht worden besteed aan materiaalmatching, bijvoorbeeld fluorrubberafdichtingen voor scenario's met hoge temperaturen) en tijdens de installatie moet een kleine hoeveelheid vet op het afdichtingsoppervlak worden aangebracht om de installatieweerstand te verminderen en schade aan de afdichting te voorkomen.
Stofbescherming: In stoffige omgevingen (bijv. houtbewerkingswerkplaatsen, cementverwerkingsfabrieken) moet een stofkap (bijv. telescopische stofkap, opvouwbare stofkap) worden geïnstalleerd aan het uitstekende uiteinde van de cilinderzuigerstang om te voorkomen dat stof het interieur van de cilinder binnendringt. De stofkap moet regelmatig (elke 2-4 weken) worden geïnspecteerd; Als er schade wordt geconstateerd, moet deze onmiddellijk worden vervangen om te voorkomen dat stof via de zuigerstang de cilindercilinder binnendringt en de interne slijtage verergert.
3. Regelmatige inspectie: tijdige probleemoplossing
Regelmatige inspectie is een belangrijk middel om cilinderstoringen te voorkomen. Er moeten maandelijkse, driemaandelijkse en jaarlijkse inspectiesystemen worden opgezet, met duidelijke inspectie-items en normen:
Maandelijkse inspectie: Focus op het controleren van de bedrijfsstatus van de cilinder, inclusief of de beweging soepel is, of er abnormaal geluid is (bijv. "sissend" lekkagegeluid, "klakend" mechanisch botsingsgeluid) en of de zuigerstang soepel beweegt (geen vastlopen of doorbuigen). Controleer tegelijkertijd de detectienauwkeurigheid van de magnetische schakelaar door de zuiger handmatig in te drukken en te kijken of de magnetische schakelaar de zuigerpositie nauwkeurig kan detecteren. Als er een detectiefout optreedt, pas dan de installatiepositie van de magneetschakelaar aan of vervang de schakelaar.
Driemaandelijkse inspectie: Demonteer en inspecteer de belangrijkste onderdelen van de cilinder, inclusief de zuiger, zuigerstang en geleidingsring. Controleer of er slijtage is aan het zuigeroppervlak (de zuiger moet worden vervangen als de slijtage groter is dan 0,1 mm), de rechtheidsfout van de zuigerstang (de zuigerstang moet worden gekalibreerd of vervangen als de fout groter is dan 0,1 mm/m) en de slijtage van de geleidingsring (de geleidingsring moet worden vervangen als de speling groter is dan 0,2 mm). Controleer bovendien de oppervlakteruwheid van de binnenwand van de cilindercilinder; Als er duidelijke krassen of roest worden aangetroffen, moet de cilindercilinder worden gerepareerd met hoongereedschap of worden vervangen.
Jaarlijkse inspectie: Test de algehele prestaties van de cilinder, inclusief het testen van de stuwkracht/trekkracht (meet de werkelijke uitgangskracht met een rollenbank; als de afwijking van de nominale waarde groter is dan 10%, onderzoek dan de oorzaak, zoals slijtage van de afdichtingen of onvoldoende luchttoevoerdruk), lekkagetests (meet de cilinderlekkage bij nominale druk; vervang de afdichtingen als de lekkage de standaardwaarde overschrijdt) en testen van de levensduur (simuleer de werkelijke werkomstandigheden en werk continu gedurende meer dan 100.000 cycli om te zien of de cilinder de standaardwaarde overschrijdt) mislukkingen). Draai tegelijkertijd de verbindingsbouten en connectoren van de cilinder volledig vast om losraken door langdurige trillingen te voorkomen.
4. Foutdiagnose: snelle locatie en oplossing
Wanneer een cilinder defect raakt, moet het oplossen van problemen het principe volgen van "eerst extern, daarna intern; eerst eenvoudig, daarna complex". Hieronder vindt u veelvoorkomende fouten en hun oplossingen:
Fout 1: Cilinder beweegt langzaam of helemaal niet
Mogelijke oorzaken: ① Onvoldoende luchttoevoerdruk (onjuiste afstelling van de drukreduceerklep of defect aan de luchtcompressor); ② Geblokkeerde of ondermaatse pijpleiding (pijpleiding geblokkeerd door onzuiverheden of pijpleidingdiameter die niet voldoet aan de vereisten); ③ Storing van de magneetklep (doorbranden van de spoel of vastlopen van de klepkern); ④ Veroudering van afdichtingen (lekkage veroorzaakt door versleten zuigerafdichtingen).
Oplossingen: ① Controleer de luchttoevoerdruk, pas het drukreduceerventiel aan op de nominale druk en repareer of vervang de luchtcompressor als deze defect raakt; ② Demonteer de pijpleiding en blaas het geblokkeerde deel uit met perslucht; vervang de pijpleiding door een grotere diameter als de pijpleidingdiameter onvoldoende is; ③ Controleer de spoelspanning van de magneetklep, vervang de spoel als deze is doorgebrand en demonteer en reinig de klepkern als deze vastzit; ④ Demonteer de cilinder en vervang de verouderde afdichtingen.
Fout 2: Ernstige cilinderlekkage
Mogelijke oorzaken: ① Beschadigde eindkappakking (losse bouten of verouderde pakking); ② Versleten zuigerstangafdichtingen (bekrast zuigerstangoppervlak of verouderde afdichtingen); ③ Beschadigde cilinderloop- en zuigerafdichtingen (versleten zuiger- of verouderde afdichtingen); ④ Losse connectoren (losgeraakte verbindingen veroorzaakt door trillingen).
Oplossingen: ① Draai de eindkapbouten vast en vervang de pakking als deze verouderd is; ② Repareer het bekraste zuigerstangoppervlak en vervang de zuigerstangafdichtingen; ③ Vervang de zuiger en zuigerafdichtingen; ④ Draai de connectoren vast en vervang ze als ze beschadigd zijn.
Fout 3: Abnormaal geluid tijdens cilinderwerking
Mogelijke oorzaken: ① Doorbuiging van de zuigerstang (onjuiste installatie of versleten geleidingsring); ② Defect buffersysteem (onjuiste afstelling van bufferschroeven of versleten bufferafdichtingen); ③ Onzuiverheden in de cilindercilinder (onzuiverheden die de cilindercilinder binnendringen als gevolg van onvoldoende zuivering van de luchttoevoer); ④ Impact van de commutatie van de magneetklep (snelle reactiesnelheid van de magneetklep of geen bufferapparaat).
Oplossingen: ① Corrigeer de installatiepositie van de cilinder en vervang de versleten geleidering; ② Stel de bufferschroeven opnieuw af en vervang de bufferafdichtingen als deze versleten zijn; ③ Reinig de cilindercilinder en verbeter de zuivering van de luchttoevoer; ④ Installeer een smoorklep bij de uitlaat van de magneetklep om de gasstroomsnelheid te verminderen, of selecteer een magneetklep met een bufferfunctie.
Fout 4: Detectiefout magnetische schakelaar
Mogelijke oorzaken: ① Onjuiste installatiepositie van de magnetische schakelaar (niet uitgelijnd met de magnetische ring op de zuiger); ② Demagnetisatie van de magnetische ring (de magnetische sterkte van de magnetische ring wordt verminderd als gevolg van hoogfrequente start-stop of omgeving met hoge temperaturen); ③ Storing van de magnetische schakelaar (doorbranden van de spoel of schade aan detectiecomponenten); ④ Interferentiefactoren (sterk magnetisch veld of hoogfrequente apparatuurinterferentie in de buurt).
Oplossingen: ① Pas de installatiepositie van de magnetische schakelaar aan om uitlijning met de magnetische ring te garanderen; ② Vervang de gedemagnetiseerde magnetische ring; ③ Vervang de magnetische schakelaar; ④ Blijf uit de buurt van sterke magnetische velden of hoogfrequente apparatuur, of selecteer een magnetische schakelaar tegen interferentie.
V. Diepgaande analyse van veel voorkomende toepassingsscenario's: praktische oplossingen op basis van arbeidsomstandigheden
De toepassing van pneumatische cilinders in verschillende industrieën vereist een geoptimaliseerd ontwerp op basis van specifieke werkomstandigheden. De selectie, installatie, inbedrijfstelling en parameterinstellingen van cilinders variëren aanzienlijk per scenario. Hieronder vindt u een samenvattende tabel met de belangrijkste toepassingsparameters voor vier typische industrieën, gevolgd door gedetailleerde praktische oplossingen:
| Industrieveld | Kernvereiste | Aanbevolen cilindertype | Belangrijke parametervereisten | Installatie & Onderhoud |
| Elektronische productie | Hoge precisie, lage trillingen | Miniatuurgeleide cleanroomcilinders | Boring 12-25 mm, herhaalnauwkeurigheid ±0,02 mm, zuiverheid ISO-klasse 5 | Installeren: Laserparallelliteitskalibratie (≤0,01 mm/m), PTFE-leidingen Onderhoud: Maandelijkse oppervlaktereiniging, Driemaandelijkse controle op afdichting |
| Automobielproductie | Hoge belasting, lange levensduur | Zware uitvoering, roterend met tandheugel | Boring 80-125 mm, koppel ≥50N·m, sterkte ≥800MPa | Installeren: Paspenverbinding (speling ≤0,03 mm), Versterkte geleiders Onderhoud: stangsmering per ploegendienst, wekelijkse bufferreiniging |
| Voedselverpakking | Verontreinigingsvrij, eenvoudig schoon te maken | Roestvrij staal, antiaanbaklaag | Lichaam SUS316L, Ra ≤0,8μm, FDA-afdichtingen | Installeren: Weg van het productpad, Slangen van voedingskwaliteit (driemaandelijkse vervanging) Onderhouden: maandelijkse microbiële test, halfjaarlijkse nalevingscontrole |
| Logistiek en opslag | Hoge snelheid Hoge betrouwbaarheid | Hoge snelheid, dunne cilinders | Boringdiameter 32-63 mm, snelheid 30-50 cycli/min, weerstand tegen vermoeidheid ≥1 miljoen cycli | Installeren: Vlotterverbindingen (±3°), Snelle uitlaatkleppen Onderhoud: maandelijkse slijtagecontrole van de lijn, driemaandelijkse timingoptimalisatie |
1. Elektronische productie-industrie: nauwkeurige controle voor scenario's voor precisie-assemblage
In precisiescenario's zoals het lassen van moederborden voor mobiele telefoons en het verpakken van chips, moeten cilinders positionering op micronniveau en stabiele beweging bereiken, met als kernvereisten "hoge precisie, lage trillingen":
Selectie-aanpassing: geef prioriteit aan miniatuurgeleide cilinders (bijv. boringdiameter 12 mm-25 mm) met een dubbele geleidingsasstructuur, waardoor een herhaalpositioneringsnauwkeurigheid van ± 0,02 mm wordt bereikt om positioneringsafwijkingen veroorzaakt door excentrische belastingen in cilinders met één as te voorkomen. Voor het hanteren van spanen moeten cleanroom-specifieke cilinders (ISO-klasse 5 of hoger) met coatings met een lage deeltjesemissie worden geselecteerd om stofverontreiniging van de spanpennen te voorkomen.
Installatie en inbedrijfstelling: Gebruik tijdens de installatie een laseruitlijningstool om de parallelliteit tussen de cilinderas en de werkbank te kalibreren (fout ≤0,01 mm/m) om te voorkomen dat zijdelingse krachten de precisiecomponenten beschadigen. Er moeten PTFE-pijpleidingen (binnendiameter 4 mm-6 mm) worden gebruikt om de impact van luchtstroompulsatie op de bewegingsstabiliteit te verminderen; Ondertussen moet een precisiedrukregelaar (nauwkeurigheid ±0,005 MPa) worden geïnstalleerd bij de luchtinlaat van de cilinder om de werkdruk op 0,3-0,4 MPa te stabiliseren, waardoor lasafwijkingen veroorzaakt door drukschommelingen worden voorkomen.
Parameteroptimalisatie: Gebruik uitlaatgassmoring voor snelheidsregeling, waarbij de snelheid wordt aangepast tot 30-50 mm/s via een micro-smoorklep, en gecombineerd met flexibele bufferblokken (hardheid 50-60 Shore A) om spaanverplaatsing veroorzaakt door impact aan het einde van de slag te voorkomen. Op lasstations kan aan het uiteinde van de cilinderzuigerstang een druksensor worden geïnstalleerd om de contactdruk in realtime te bewaken (meestal geregeld op 5-10N), en het systeem wordt onmiddellijk uitgeschakeld als de druk abnormaal is om de chip te beschermen tegen drukschade.
2. Automobielindustrie: stabiliteitsgarantie voor scenario's voor het hanteren van zware lasten
In scenario's zoals het lassen van autocarrosserieën en de assemblage van chassis moeten cilinders zware belastingen (50-200 kg) kunnen weerstaan en frequent kunnen werken, met als kernvereisten "hoge belasting en lange levensduur":
Selectie-aanpassing: Selecteer zware cilinders (boringdiameter 80 mm - 125 mm) met zuigerstangen gemaakt van 45 # staal met verchroomde coating (plaatdikte 20-30 μm) en een druksterkte van ≥800 MPa om te voorkomen dat de zuigerstang buigt onder langdurige zware belastingen. Voor het kantelen van de carrosserie (bijvoorbeeld 90° kantelen en hanteren) moeten roterende cilinders met tandheugel (koppel ≥50N·m) worden gecombineerd met elektromagnetische remmen om te voorkomen dat de carrosserie gaat glijden wanneer de stroom wordt uitgeschakeld.
Installatie en inbedrijfstelling: Installatiebeugels moeten worden gelast uit Q235-staalplaten met een dikte van ≥10 mm om de draagkracht te garanderen; De verbinding tussen de cilinder en de beugel moet gebruik maken van paspenbouten (passpeling ≤0,03 mm) om bewegingsafwijkingen veroorzaakt door losse bouten te voorkomen. In chassistransportlijnen moeten stangloze cilinders worden uitgerust met versterkte geleiderails (draagvermogen ≥300 kg), en er moeten begrenzingsblokken worden geïnstalleerd aan beide uiteinden van de geleiderails om te voorkomen dat de schuif de eindkap raakt als gevolg van overbelasting.
Onderhoudsoptimalisatie: Controleer de smeringsstatus van het zuigerstangoppervlak elke dienst (8 uur), waarbij u vet op hoge temperatuur aanbrengt (temperatuurbestendigheid -30 ℃ tot 150 ℃) om slijtage te verminderen; demonteer wekelijks de eindkap van de cilinder om onzuiverheden in de bufferkamer te verwijderen en vervang verouderde bufferafdichtingen (meestal polyurethaan) om impactschade veroorzaakt door defecte buffers te voorkomen.
3. Voedselverpakkingsindustrie: compliance-ontwerp voor hygiënische scenario's
In scenario's zoals het vullen van voedsel en het verzegelen van verpakkingen moeten cilinders voldoen aan de hygiënenormen (bijvoorbeeld FDA-certificering), met de kernvereisten van "eenvoudige reiniging zonder vervuiling":
Selectie-aanpassing: Selecteer roestvrijstalen cilinders (materiaal cilindercilinder SUS316L) met een gepolijst oppervlak (ruwheid Ra ≤0,8 μm) om aanhechting van voedselresten te voorkomen; afdichtingen moeten gemaakt zijn van fluorrubber van voedingskwaliteit (in overeenstemming met FDA 21 CFR Part 177) om het vrijkomen van schadelijke stoffen te voorkomen. Voor het vullen van saus moeten cilinders met antiaanbaklaag (bijvoorbeeld tefloncoating) worden geselecteerd om sausresten te verminderen.
Installatie en inbedrijfstelling: Cilinders moeten uit de buurt van voedseltransportpaden worden geïnstalleerd om voedselbesmetting door lekkende perslucht te voorkomen; pijpleidingen moeten gebruik maken van siliconenbuizen van voedselkwaliteit (binnendiameter 8 mm-10 mm), die elk kwartaal moeten worden vervangen om het vrijkomen van deeltjes als gevolg van veroudering te voorkomen. Bij tankstations moeten snelkoppelingen worden gebruikt voor de verbinding tussen de cilinder en de vulklep om demontage en reiniging te vergemakkelijken; na elke reiniging moet perslucht worden gebruikt om de binnenkant van de cilinder te drogen om roest veroorzaakt door restvocht te voorkomen.
Conformiteitstesten: Voer maandelijks microbiële tests uit op het cilinderoppervlak (totaal aantal bacteriën ≤10CFU/cm²); als de test mislukt, laat het dan weken en reinigen met een desinfectiemiddel dat geschikt is voor voedsel (bijvoorbeeld natriumhypochlorietoplossing) en spoel het daarna af met zuiver water. Geef een externe organisatie de opdracht om halfjaarlijks materiaaltests uit te voeren om de naleving van de normen voor materialen die in contact komen met voedingsmiddelen te garanderen.
4. Logistieke en opslagsector: efficiënte bedrijfsvoering voor sorteer- en verwerkingsscenario's
In scenario's zoals snel sorteren en stapelen van planken moeten cilinders hoogfrequente bewegingen bereiken (30-50 cycli per minuut), met als kernvereisten "hoge snelheid en hoge betrouwbaarheid":
Selectie-aanpassing: Selecteer hogesnelheidscilinders (boringdiameter 32 mm-63 mm) met zuigers gemaakt van een lichtgewicht aluminiumlegering (dichtheid 2,7 g/cm³) om de traagheidskracht te verminderen; afdichtingen moeten gemaakt zijn van polyurethaan met lage wrijving (wrijvingscoëfficiënt ≤0,1) om een soepele werking bij hoogfrequente bewegingen te garanderen. Voor sorteerbanden moeten dunne cilinders (hoogte ≤40 mm) worden geselecteerd om installatieruimte te besparen, en snelle uitlaatkleppen moeten worden aangepast om de uitlaattijd met 50% te verminderen en de bewegingssnelheid te verbeteren.
Installatie en inbedrijfstelling: De verbinding tussen de cilinder en het sorteermechanisme moet gebruik maken van zwevende verbindingen om installatiefouten te compenseren (waarbij een hoekafwijking van ±3° mogelijk is) en om vastlopen veroorzaakt door zijdelingse krachten te voorkomen; pijpleidingen moeten hogedrukpolyurethaanbuizen gebruiken (werkdruk ≤1,2 MPa) met een vermoeidheidsweerstand van ≥1 miljoen cycli om breuk als gevolg van hoogfrequente buiging te voorkomen. Op stapelstations moeten positiesensoren (responstijd ≤1 ms) op de cilinder worden geïnstalleerd om de zuigerpositie in realtime terug te geven en samen te werken met het besturingssysteem van de stapelmachine om nauwkeurig stapelen te garanderen.
Efficiëntie-optimalisatie: Optimaliseer de cilinderbewegingsvolgorde door middel van PLC-programmering. In sorteerscenario's opent u bijvoorbeeld de luchtinlaat van de cilinder 0,1 seconde van tevoren om de bewegingsvertraging te verminderen; installeer tegelijkertijd uitlaatgaskleppen bij de uitlaatpoort van de cilinder om de snelheid te garanderen en tegelijkertijd het geluid onder de 70 dB te houden, in overeenstemming met de geluidsnormen in de werkplaats.
VI. Vaardigheden voor probleemoplossing in noodgevallen: praktische methoden voor snel productieherstel
Plotselinge cilinderstoringen tijdens de productie kunnen stilstand van de productielijn veroorzaken. Het beheersen van de vaardigheden voor het oplossen van noodgevallen kan de tijd voor foutdiagnose en reparatie aanzienlijk verkorten. Hieronder vindt u een tabel met een samenvatting van veelvoorkomende fouten en de bijbehorende oplossingen, gevolgd door gedetailleerde handelingen:
| Fouttype | Veelvoorkomende oorzaken | Maatregelen voor noodmaatregelen | Aanbevelingen voor vervolgbehandeling | Voorzorgsmaatregelen |
| Lekkage van de luchthaven | Losse fittingen, beschadigde pijpleidingen | Draai de fittingen vast (15-20N·m) en omwikkel ze met teflontape; snijd beschadigde pijpleidingen door en sluit ze opnieuw aan | Vervang verouderde leidingen, controleer regelmatig de fittingdichtheid | Teflontape gewikkeld in dezelfde richting als de draadrotatie, insteekdiepte van de pijpleiding ≥10 mm |
| Lekkage aan eindkap | Losse bouten, beschadigde afdichtingen | Draai de bouten diagonaal vast, voeg dunne koperplaten toe; hogetemperatuurkit aanbrengen (hardt uit in 30 minuten) | Vervang de afdichtingen, controleer de slijtage van de afdichtingsgroeven van de cilindercilinder | Het afdichtmiddel moet bestand zijn tegen hoge temperaturen, er mag geen luchttoevoer zijn vóór het uitharden |
| Zuigerstang vastlopen | Versleten geleidingsringen, verbogen geleidingsschachten | Breng vet op lithiumbasis aan en druk herhaaldelijk; maak de geleideschachten iets recht (≤0,1 mm per keer) | Vervang de geleidingsringen, vervang de geleidingsassen als deze ernstig verbogen zijn | Oefen gelijkmatige kracht uit tijdens het rechttrekken, vermijd schade aan componenten door overbelasting |
| Zuiger blijft hangen | Onzuiverheden in de cilindercilinder, vervormde afdichtingen | Veeg de cilindercilinder af met watervrije ethanol, keer de afdichtingen tijdelijk om voor gebruik | Cilinderloop grondig reinigen, vervormde afdichtingen vervangen | Vermijd bijtende oplosmiddelen, droog grondig na het reinigen |
| Onderbreking van de luchttoevoer | Storing van luchtcompressor, geblokkeerde pijpleidingen | Schakel over naar een reserveluchtcompressor, gebruik flessenlucht voor tijdelijke toevoer; pijpleidingen met omgekeerde zuivering | Repareer luchtcompressoren, vervang geblokkeerde pijpleidingen | Luchtdruk in flessen aangepast tot 0,5 MPa, wegspoelen van personeel |
| Solenoïdeklep defect | Vastzittende klepkern, verbrande spoelen | Reinig de klepkern, vervang deze door een reserve-magneetklep; bediening via handmatige luchtklep | Repareer de spoelen van de magneetkleppen, reinig regelmatig de klepkernen | Toegewijd personeelstoezicht tijdens handmatige bediening, vermijd verkeerde bediening |
| Magnetische schakelaar defect | Magnetische ringdemagnetisatie, schakelaarstoring | Bevestig sterke magnetische platen, installeer mechanische stoppers; PLC-vertragingsregeling | Vervang magnetische ringen en schakelaars, kalibreer detectieposities | Vertragingstijd afgestemd op de werkelijke bewegingssnelheid, vermijd overtrading |
1. Plotselinge lekkagefouten: tijdelijke afdichting en snelle vervanging
Wanneer cilinders last hebben van luchtpoortlekkage (bijvoorbeeld losse fittingen) of eindkaplekkage (bijvoorbeeld beschadigde afdichtingen), en als onderdelen niet onmiddellijk kunnen worden vervangen vanwege productiebeperkingen, kunnen tijdelijke maatregelen worden genomen om de productie te hervatten:
Luchtpoortlekkage Noodgeval: Als de fittingen los zitten, draai ze dan vast met een sleutel (aanhaalmoment zoals gespecificeerd in de handleiding, meestal 15-20N·m). Als de lekkage na het vastdraaien blijft bestaan, wikkel dan teflontape (3-5 slagen, in dezelfde richting als de draairichting van de schroefdraad) en draai opnieuw vast. Als de pijpleidingen beschadigd zijn, gebruik dan snelkoppelingen om het beschadigde gedeelte af te snijden en sluit de pijpleiding opnieuw aan (zorg voor een insteekdiepte ≥10 mm) om de luchttoevoer tijdelijk te herstellen; vervang de volledige pijpleiding tijdens productiepauzes.
Lekkage van eindkap Noodgeval: Als de bouten van de eindkap los zitten, gebruik dan een momentsleutel om ze in diagonale volgorde vast te draaien (koppelafwijking ≤5%). Als de lekkage aanhoudt, plaats dan een dunne koperen plaat (dikte 0,1-0,2 mm) tussen de eindkap en de cilindercilinder om de afdichting te verbeteren. Als de afdichtingen beschadigd zijn en er geen reserveonderdelen beschikbaar zijn, breng dan afdichtmiddel voor hoge temperaturen (bijvoorbeeld siliconenkit) aan in de afdichtingsgroef en hervat het gebruik tijdelijk nadat het afdichtmiddel is uitgehard (ongeveer 30 minuten); vervang de afdichtingen onmiddellijk tijdens productiepauzes.
2. Storingen in bewegingsblokkering: tijdelijke smering en reiniging van onzuiverheden
Wanneer cilinders te maken krijgen met vastlopen van de zuigerstang (bijvoorbeeld door versleten geleidingsringen) of het vastlopen van de zuiger (bijvoorbeeld door onzuiverheden in de cilindercilinder), kan een tijdelijke behandeling de beweging herstellen en langdurige stilstand van de productielijn voorkomen:
Zuigerstang vastlopen Noodsituatie: Schakel eerst de luchttoevoer uit en druk de zuigerstang handmatig in. Als u aanzienlijke weerstand voelt, breng dan een kleine hoeveelheid smeervet (bijvoorbeeld vet op lithiumbasis) aan op het oppervlak van de zuigerstang en druk herhaaldelijk (10-20 keer) op de zuigerstang om de geleidingsringen te smeren. Als het vastlopen aanhoudt, controleer dan of de geleidingsas verbogen is; als het licht gebogen is, gebruik dan een richtgereedschap om het langzaam recht te trekken (≤0,1 mm per aanpassing) om de beweging tijdelijk te herstellen, en vervang de geleideas later.
Noodgeval met vastzittende zuiger: Schakel de luchttoevoer uit, demonteer de eindkap van de cilinder en inspecteer de binnenwand van de cilindercilinder met een zaklamp. Als er onzuiverheden (bijvoorbeeld metaalspaanders) worden aangetroffen, veeg dan de binnenwand af met een zachte doek gedrenkt in watervrije ethanol (voorkom krassen op de cilinderloop). Controleer tegelijkertijd of de zuigerafdichtingen beschadigd zijn; als de afdichtingen vervormd zijn, kunnen ze tijdelijk worden teruggedraaid (alleen voor gebruik in noodgevallen; langdurig gebruik vereist vervanging), en vervolgens de cilinder weer in elkaar zetten om de productie tijdelijk te hervatten.
3. Fouten bij bewegingsloosheid: snelle diagnose en alternatieve oplossingen
Als cilinders niet helemaal bewegen (bijvoorbeeld door een defect aan de magneetklep of een onderbreking van de luchttoevoer), lokaliseer dan snel het storingspunt. Als onmiddellijke reparatie niet mogelijk is, kunnen alternatieve oplossingen worden gebruikt om de productie op peil te houden:
Onderbreking van de luchttoevoer Noodsituatie: Controleer of de luchtcompressor is uitgeschakeld. Als de luchtcompressor defect raakt, schakel dan over naar een reserveluchtcompressor (indien beschikbaar) of gebruik perslucht uit flessen (druk aangepast op 0,5 MPa) voor tijdelijke toevoer. Als pijpleidingen verstopt zijn, spoelt u de pijpleiding in de omgekeerde richting (van het cilinderuiteinde naar het uiteinde van de magneetklep) met perslucht om de verstopping op te heffen en de luchtstroom te herstellen.
Storing magneetklep Noodsituatie: Demonteer de magneetklep en controleer of de klepkern vastzit. Als deze vastzit, reinig dan de klepkern met watervrije ethanol (vermijd bijtende oplosmiddelen); Als de klep na herinstallatie nog steeds defect raakt, vervang deze dan tijdelijk door een reserve-magneetklep (zorg voor een consistente spanning en boringdiameter). Als er geen back-up-magneetventiel beschikbaar is, bedien dan voor dubbelwerkende cilinders handmatig een luchtklep (bijvoorbeeld een kogelkraan) om de luchtinlaat en -uitlaat te regelen, waarbij de basisbeweging tijdelijk wordt gehandhaafd totdat de fout is verholpen.
4. Noodgeval met storing magnetische schakelaar: tijdelijke detectie en alternatieve positionering
Wanneer magnetische schakelaars er niet in slagen de zuigerpositie te detecteren (bijvoorbeeld demagnetisatie van de magnetische ring of een defecte schakelaar), kunnen tijdelijke detectiemethoden worden gebruikt om de productieveiligheid te garanderen:
Demagnetisatie van magnetische ringen Noodsituatie: Bevestig een sterke magnetische plaat (bijv. neodymium-ijzer-borium magnetische plaat) op de positie die overeenkomt met de zuiger om de magnetische veldsterkte te vergroten en tijdelijk de detectiefunctie van de magnetische schakelaar te herstellen. Als de magnetische plaat niet effectief is, installeer dan een mechanische stop aan het einde van de cilinderslag en activeer via de stop een eindschakelaar om de magnetische schakelaar voor positiedetectie te vervangen, waardoor een overslag van de zuiger wordt vermeden.
Noodgeval met schakelaarstoring: Vervangen door een magnetische back-upschakelaar (zorg voor een consistent model). Als er geen back-upschakelaar beschikbaar is, stel dan een vertragingsbesturing in via het PLC-programma (stel vertragingen in op basis van de bewegingstijd van de cilinder, bijvoorbeeld 1 seconde voor uitschuiven, 0,8 seconden voor intrekken) om de positiedetectie tijdelijk te vervangen. Zorg er tegelijkertijd voor dat personeel ter plaatse toezicht houdt om schade aan apparatuur veroorzaakt door abnormale bewegingen te voorkomen.
VII. Veelvoorkomende misvattingen bij de installatie en inbedrijfstelling van pneumatische cilinders: gevaren en vermijdingsmethoden
Onjuiste bediening tijdens de installatie en inbedrijfstelling van cilinders kan leiden tot een kortere levensduur, frequente operationele storingen en zelfs veiligheidsrisico's voor de apparatuur. Hieronder staan zes veelvoorkomende misvattingen, geanalyseerd met praktische gevallen om gevaren te benadrukken, en praktische vermijdingsoplossingen worden gegeven:
1. Het negeren van coaxialiteit tijdens installatie, geforceerde uitlijning veroorzaakt excentrische belastingschade
Veel voorkomende misvatting: Tijdens de cilinderinstallatie wordt de coaxialiteit tussen de zuigerstang en de last niet gekalibreerd; de cilinder is rechtstreeks met bouten bevestigd, of door onvoldoende precisie van de apparatuurbeugel wijkt de cilinderas af van de bewegingsrichting van de last (meer dan 0,5 mm/m). In een elektronicafabriek veroorzaakte de lasafwijking van de beugel bijvoorbeeld een coaxialiteitsfout van 1,2 mm/m tijdens de installatie van een spanenverwerkingscilinder. Na 1 week gebruik was de zuigerstang aanzienlijk verbogen en waren de afdichtingen versleten en lekten ze.
Gevarenanalyse: Coaxialiteitsafwijking zorgt ervoor dat de cilinder laterale krachten opneemt, waardoor de wrijving tussen de zuigerstang en de geleidingsring toeneemt. De afdichtingen worden ongelijkmatig samengedrukt, wat leidt tot een drie tot vijf keer grotere lekkage vergeleken met normale omstandigheden. In ernstige gevallen kan de zuigerstang verbuigen en kan de cilinderloop bekrast raken, waardoor de levensduur tot 1/3 van het normale niveau wordt verkort.
Vermijdingsmethoden:
Gebruik vóór de installatie een lasercoaxialiteitsdetector om de cilinderas en de bewegingsrichting van de last te kalibreren, waarbij een afwijking van ≤0,1 mm/m wordt gegarandeerd. Als de nauwkeurigheid van de apparatuurbeugel onvoldoende is, voeg dan afstelplaatjes (dikte 0,1-0,5 mm) toe tussen de cilinder en de beugel en stel deze geleidelijk af tot coaxiaal.
Voor cilinders met lange slag (>500 mm) installeert u een geleidelager aan het uiteinde van de zuigerstang om de zijdelingse krachten te verdelen. Als de last een lichte schommeling vertoont, kies dan voor een tapmontagemethode met bollagers, die een hoekcompensatie van ±5° mogelijk maakt.
2. Willekeurige selectie van pijpleidingen, niet-overeenkomende diameters die de bewegingsprestaties beïnvloeden
Veel voorkomende misvatting: Er wordt aangenomen dat pijpleidingen alleen dienen voor luchttoevoer, dus pijpleidingen met ondermaatse diameters of ongeschikte materialen worden willekeurig geselecteerd. Een auto-onderdelenfabriek verving bijvoorbeeld de 10 mm pijpleiding van een cilinder met een boring met een diameter van 80 mm door een cilinder met een diameter van 6 mm, waardoor de snelheid van de cilinderuitbreiding daalde van 200 mm/s naar 80 mm/s, wat niet voldeed aan de productiecyclus. Een andere fabriek gebruikte gewone polyurethaanpijpleidingen in een omgeving met hoge temperaturen (150℃), en de pijpleidingen werden na 3 uur zachter en scheurden, waardoor de luchttoevoer werd onderbroken.
Gevarenanalyse: Te kleine diameters van pijpleidingen leiden tot onvoldoende luchtstroom, waardoor de bewegingssnelheid van de cilinder afneemt (voor elke diametervermindering van 1 mm neemt de snelheid af met ongeveer 20%-30%). Tegelijkertijd verhoogt het de luchtstroomweerstand, waardoor het drukverschil tussen de twee uiteinden van de cilinder groter wordt en bewegingsblokkering ontstaat. Ongeschikte materialen versnellen de veroudering en breuk van pijpleidingen, en kunnen zelfs schadelijke stoffen vrijgeven die het milieu vervuilen (bijvoorbeeld bij gewone rubberen pijpleidingen komen weekmakers vrij in voedselwerkplaatsen).
Vermijdingsmethoden:
Bepaal de pijpleidingdiameter op basis van de cilinderboringdiameter en bewegingssnelheidsvereisten, waarbij u de formule gebruikt: Pijpleidingdiameter (mm) ≈ Cilinderboringdiameter (mm) × 0,12 (een boringdiameter van 80 mm komt bijvoorbeeld overeen met een pijpleidingdiameter van 10 mm). Als een hoge snelheid vereist is (>300 mm/s), kan de diameter op passende wijze worden vergroot (een cilinder met een boring met een diameter van 80 mm gebruikt bijvoorbeeld een pijpleiding van 12 mm).
Selecteer pijpleidingmaterialen op basis van de omgevingstemperatuur: polyurethaanpijpleidingen voor normale temperaturen (-10℃ tot 60℃), nylon pijpleidingen voor gemiddelde temperaturen (-20℃ tot 120℃), polytetrafluorethyleenpijpleidingen voor hoge temperaturen (-30℃ tot 200℃), en roestvrijstalen gegolfde pijpen voor corrosieve omgevingen.
3. Blinde drukaanpassing, overdrukwerking of onvoldoende druk
Veel voorkomende misvatting: Tijdens de inbedrijfstelling wordt de luchttoevoerdruk aangepast boven de nominale druk van de cilinder (bijvoorbeeld van de nominale druk van 0,6 MPa naar 0,8 MPa) om de bewegingssnelheid na te streven; of de druk wordt verlaagd tot onder 0,2 MPa voor "energiebesparing", wat resulteert in het onvermogen om de last te duwen. Zo heeft een logistieke sorteerlijn de cilinderdruk aangepast naar 0,9 MPa, en na 1 maand werd plastische vervorming van de binnenwand van de cilindercilinder geconstateerd, waarbij de afdichtingen volledig faalden. Een andere fabriek verlaagde de druk tot 0,15 MPa, waardoor de cilinder geen lading van 20 kg kon duwen en de sorter regelmatig werd uitgeschakeld.
Gevarenanalyse: Overdrukwerking zorgt ervoor dat de interne druk van de cilinder de ontwerplagerlimiet overschrijdt, wat leidt tot uitzetting en vervorming van de cilindercilinder, schade aan de afdichtingsgroeven van de eindkap en een scherpe toename van lekkage. Tegelijkertijd wordt de zuigerstang overmatig belast; als de lading vastzit, is de zuigerstang gevoelig voor breuk. Onvoldoende druk heeft tot gevolg dat de uitgangskracht van de cilinder niet voldoet aan de belastingsvereisten, waardoor bewegingsstagnatie of zelfs "kruipen" (ongelijke snelheid) ontstaat, wat de productienauwkeurigheid beïnvloedt.
Vermijdingsmethoden:
Raadpleeg vóór de inbedrijfstelling de cilinderhandleiding om het nominale werkdrukbereik (meestal 0,4-0,6 MPa) te bevestigen en stel de druk in op 80% -90% van de nominale waarde via een precisiedrukregelaar (bijvoorbeeld door 0,5 MPa in te stellen voor een nominale waarde van 0,6 MPa). Dit zorgt voor voldoende uitgangskracht en voorkomt overdrukschade.
Als drukaanpassing nodig is, moet dit worden gecombineerd met belastingberekening: Bepaal de minimale effectieve druk (de laagste druk die de belasting kan duwen en een stabiele beweging kan garanderen) door middel van daadwerkelijke tests, en voeg op basis hiervan een marge van 10%-15% toe om de einddruk in te stellen. Als bijvoorbeeld wordt getest dat de minimale effectieve druk voor het duwen van een horizontale last van 20 kg 0,3 MPa bedraagt, wordt de einddruk ingesteld op 0,33-0,35 MPa.
4. Onjuiste aanpassing van de buffer, impact aan het einde van de slag of overmatige buffering
Veel voorkomende misvatting: Tijdens het afstellen van de buffer is de bufferschroef volledig gesloten (geen buffering) of maximaal aangedraaid (overmatige buffering). Een elektronicafabriek heeft bijvoorbeeld de buffer uitgeschakeld bij de inbedrijfstelling van een chipassemblagecilinder, wat resulteerde in een slagkracht aan het einde van de slag van 50 N op de zuigerstang, en de spanen barsten vaak. Een andere fabriek spande de buffer tot het maximum aan, waardoor de cilinderverlengingstijd werd verlengd van 0,5 seconden naar 2 seconden, wat de efficiëntie van de montage beïnvloedde.
Gevarenanalyse: Geen buffering zorgt ervoor dat de cilinder aan het einde van de slag met hoge snelheid de eindkap raakt, met een impactkracht die 5-8 keer hoger is dan normaal. Dit beschadigt niet alleen interne componenten (bijv. bufferafdichtingen, eindkappen), maar brengt ook trillingen over op de behuizing van de apparatuur, waardoor de nauwkeurigheid van omringende precisiecomponenten (bijv. sensoren, servomotoren) wordt aangetast. Overmatige buffering blokkeert de luchtafvoer uit de bufferkamer, waardoor de bewegingssnelheid van de cilinder aanzienlijk wordt verminderd en zelfs "stagnatie" wordt veroorzaakt, waardoor de voltooiing van de beoogde beweging wordt verhinderd.
Vermijdingsmethoden:
Draai tijdens de eerste afstelling de bufferschroef maximaal vast en draai hem vervolgens 1,5-2 slagen los; op dit punt is de bufferkracht gematigd. Duw vervolgens de zuigerstang handmatig in om de impact aan het einde van de slag te voelen. Als de impact duidelijk zichtbaar is, draait u de bufferschroef geleidelijk aan (telkens een kwartslag) totdat de impact verdwijnt en de beweging soepel verloopt.
Voor hogesnelheidscilinders (snelheid >500 mm/s) of zware cilinders (belasting >100 kg) moet een externe hydraulische schokdemper worden gebruikt. Door de dempingsknop van de schokdemper aan te passen, kan de cilindersnelheid aan het einde van de slag worden verlaagd van 500 mm/s naar minder dan 50 mm/s, en kan de impactkracht binnen 10 N worden geregeld.
5. Afwijking van de installatiepositie van de magnetische schakelaar, detectiefout
Veel voorkomende misvatting: Bij het installeren van magnetische schakelaars wordt de positie alleen met het blote oog beoordeeld zonder aanpassing aan de werkelijke zuigerslag, of de opening met de cilinderwand overschrijdt 5 mm. Zo installeerde een verpakkingsfabriek de magneetschakelaar midden in de cilinderslag, maar kon de eigenlijke zuiger die positie niet bereiken vanwege belastingsweerstand, waardoor de schakelaar nooit een signaal ontving. Een andere fabriek had tijdens de installatie een opening van 8 mm en de schakelaar ondervond regelmatig "valse detectie" (waardoor een signaal werd geactiveerd als er geen zuiger was).
Gevarenanalyse: Afwijking van de magnetische schakelaarpositie verhindert nauwkeurige detectie van cilinderbeweging en het besturingssysteem van de apparatuur kan niet bepalen of de cilinder op zijn plaats zit. Dit kan leiden tot "verkeerde bediening" (bijvoorbeeld het verplaatsen van het werkstuk zonder het vast te klemmen) of "uitschakeling" (de cilinder staat op zijn plaats maar de schakelaar detecteert dit niet), waardoor de productie-efficiëntie met meer dan 30% wordt verminderd. Overmatige openingen verminderen de magnetische veldsterkte die door de schakelaar wordt ontvangen, waardoor de detectiegevoeligheid wordt verlaagd en dit resulteert in een foutdetectiepercentage van maximaal 20%, wat de stabiliteit van de apparatuur ernstig beïnvloedt.
Vermijdingsmethoden:
Duw vóór de installatie de zuiger handmatig naar de positie die moet worden gedetecteerd (bijvoorbeeld het uitschuif- en intrekuiteinde), markeer de overeenkomstige positie op de buitenwand van de cilinder en installeer vervolgens de magnetische schakelaar strak tegen de gemarkeerde positie, waarbij u zorgt voor een opening van ≤1 mm tussen de schakelaar en de cilinderwand.
Voer na installatie een dynamische test uit: laat de cilinder 100 cycli continu draaien en kijk of de schakelaar elke keer nauwkeurig activeert. Als er sprake is van ontbrekende detectie, stel dan de schakelaarpositie nauwkeurig af (elke keer 0,5 mm verschuivend) totdat de detectie stabiel is. Als er nog steeds een ontbrekende detectie optreedt, controleer dan of de magneetring van de zuiger gedemagnetiseerd is en vervang deze indien nodig.
6. De drukbehoudtest overslaan na inbedrijfstelling, waarbij mogelijke lekkage wordt genegeerd
Veel voorkomende misvatting: Na de inbedrijfstelling van de cilinder wordt de cilinder in gebruik genomen zolang de beweging normaal is en er geen drukbehoudtest wordt uitgevoerd, wat resulteert in onopgemerkte potentiële lekkage. Een farmaceutische fabriek voerde bijvoorbeeld geen drukbehoudtest uit na de inbedrijfstelling van een vulcilinder; na 3 dagen werd een lichte lekkage van de einddop geconstateerd en werd er perslucht door het vloeibare medicijn gemengd, waardoor de hele partij producten werd gesloopt. Een andere fabriek had verborgen lekkage in een stangloze cilinder, waardoor binnen 1 maand 20% meer perslucht werd verbruikt en de energiekosten stegen.
Gevarenanalyse: Potentiële lekkage (lekkage <5 ml/min) is moeilijk op te sporen in een korte periode, maar langdurig gebruik verspilt de luchttoevoer (elke lekkende cilinder verbruikt jaarlijks ongeveer 500 m³ perslucht). Tegelijkertijd vervuilt het het milieu (lekkende lucht in de voedsel- en farmaceutische industrie vervuilt bijvoorbeeld producten). Als de lekkage optreedt in de buurt van elektrische componenten, kan dit ook elektrische kortsluitingen en veiligheidsongevallen veroorzaken.
Vermijdingsmethoden:
Voer na de inbedrijfstelling een drukbehoudtest uit: Sluit de luchtinlaatklep van de cilinder, houd de interne druk op 80% van de nominale druk, breng zeepsop aan op alle afgedichte delen van de cilinder (eindkappen, luchtpoorten, connectoren) en observeer gedurende 10 minuten. Als er geen belletjes verschijnen, is er geen sprake van lekkage; als er belletjes verschijnen, markeer dan de lekkagepositie en repareer deze.
Voor cilinders op sleutelposities (bijvoorbeeld aseptisch vullen, precisiemontage) moet maandelijks een drukbehoudtest worden uitgevoerd; voor cilinders in gewone posities moet de test elk kwartaal worden uitgevoerd. Stel testrapporten op om potentiële lekkageproblemen onmiddellijk te identificeren en af te handelen.