

Wat gespecialiseerde industriële cilinders essentieel maakt in de moderne automatisering
Gespecialiseerde industriële cilinders vormen de ruggengraat van hedendaagse automatiseringssystemen. Zonder een goed op elkaar afgestemde cilinder – of het nu een standaard is lucht cilinder of een op maat gemaakte lineaire actuator: geautomatiseerde productielijnen kunnen niet de cyclustijden, precisie of laadcapaciteiten bereiken die moderne productie vereist. Het korte antwoord: de juiste cilinder bepaalt rechtstreeks de doorvoer, herhaalbaarheid en totale systeemuptime. Elk ander onderdeel in een pneumatische of elektromechanische automatiseringscel is afhankelijk van de cilinder die binnen de specificaties presteert, elke cyclus, gedurende miljoenen slagen.
De industriële automatisering is de afgelopen twintig jaar dramatisch veranderd. Waar ooit een generieke, kant-en-klare luchtcilinder de meeste pick-and-place- of klemtaken op zich nam, vereisen de huidige systemen cilinders die zijn ontworpen voor specifieke boringgroottes, slaglengtes, montageconfiguraties, werkdrukken en omgevingsomstandigheden. Een cilinder die zelfs maar 10% in boringdiameter niet goed past, kan de krachtuitvoer voldoende verminderen om intermitterende fouten te veroorzaken die duizenden dollars per uur aan ongeplande stilstand kosten.
Dit artikel behandelt het selecteren, specificeren en integreren van gespecialiseerde industriële cilinders in automatiseringssystemen – met aandacht voor de technische variabelen die er het meest toe doen in echte toepassingen.
Kerntypen industriële cilinders die worden gebruikt in automatiseringssystemen
Niet alle cilinders zijn uitwisselbaar. Automatiseringsingenieurs moeten de functionele verschillen tussen de primaire cilinderfamilies begrijpen voordat ze componenten specificeren voor een nieuwe cel of retrofitproject.
Pneumatische luchtcilinders
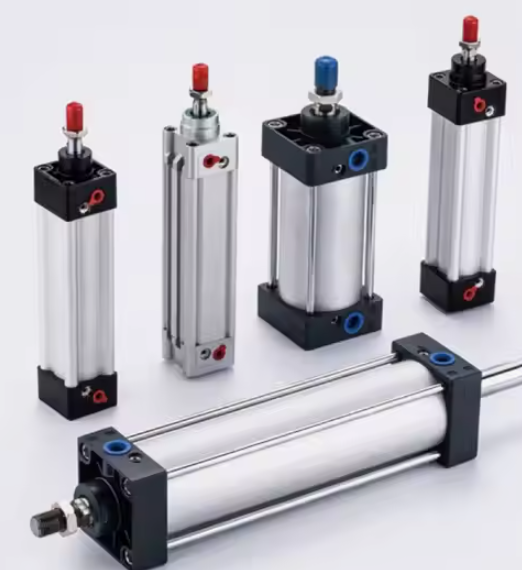
De luchtcilinder blijft wereldwijd de meest gebruikte actuator in de industriële automatisering. Het zet persluchtdruk om in lineaire mechanische kracht, waardoor het ideaal is voor toepassingen met een hoge cyclus waarbij de kosten per slag minimaal moeten blijven. Standaard werkdrukken liggen tussen 0,4 MPa en 1,0 MPa (ongeveer 58 tot 145 psi) , waardoor krachtuitvoer wordt geleverd die direct schaalt met de boringdiameter. Een luchtcilinder met een boring van 63 mm, die werkt bij een druk van 0,6 MPa, genereert ruwweg 1.870 N aan theoretische stuwkracht – voldoende voor een breed scala aan taken voor het vastklemmen, uitwerpen en indexeren van onderdelen.
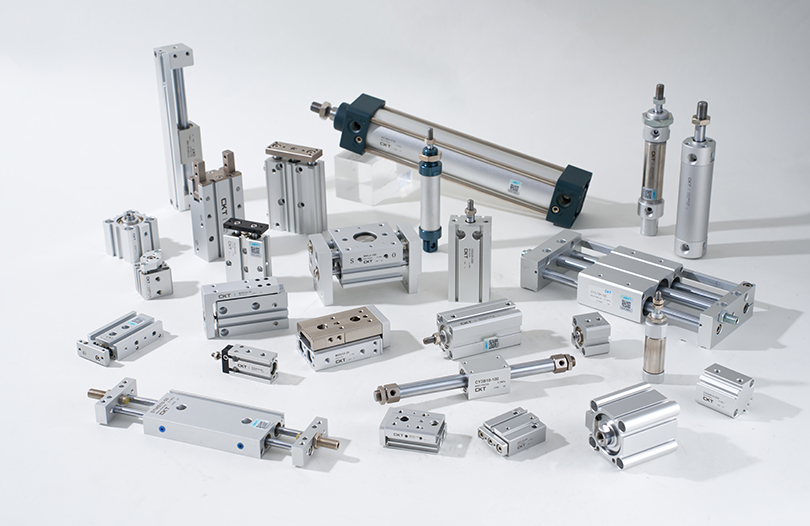
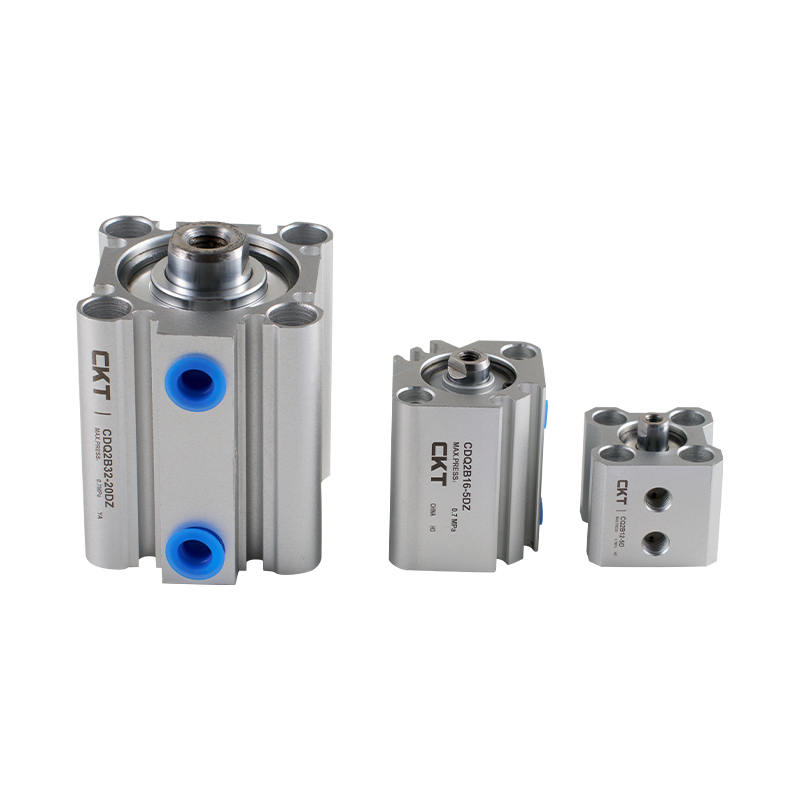
Moderne gespecialiseerde luchtcilinders gaan veel verder dan het standaard dubbelwerkende ontwerp. Ingenieurs specificeren nu varianten, waaronder:
- Compacte luchtcilinders met korte slag — gebruikt in besloten montagecellen waar de installatieomhulling een totale lengte van minder dan 100 mm heeft
- Stangloze luchtcilinders — voor slaglengtes groter dan 1.000 mm waarbij een standaardzuigerstang een onaanvaardbaar buigmoment zou veroorzaken
- Geleide luchtcilinders — varianten met dubbele stang of profielgeleiding die bestand zijn tegen belastingen buiten de as tot 500 N·m zonder dat externe geleiderails nodig zijn
- Tandem-luchtcilinders — twee in serie gestapelde cilinders die dezelfde boring delen, waardoor de uitgangskracht effectief wordt verdubbeld zonder de diameter van de voetafdruk te vergroten
- Luchtcilinders voor schone kamers — roestvrijstalen cilinder, PTFE-afdichtingen en zero-outgassing-coatings voor ISO-klasse 5 of betere omgevingen in halfgeleider- en farmaceutische automatisering
Hydraulische cilinders voor automatisering van zware lasten
Waar een luchtcilinder een top bereikt bij praktische krachtwaarden rond de 30 kN voor standaard boringmaten, breiden hydraulische cilinders het bereik uit tot honderden kilonewtons. Automatiseringssystemen voor het stempelen van metaal, smeedtransportlijnen en assemblagepersen voor zware onderdelen zijn afhankelijk van hydraulische lineaire actuatoren die werken bij 140 tot 350 bar. De wisselwerking is de complexiteit van het systeem: hydraulische aggregaten, filtratieskids, warmtewisselaars en infrastructuur voor lekpreventie zorgen voor extra kapitaalkosten en onderhoudslasten die pneumatische systemen volledig vermijden.
Elektrische staafcilinders
Elektrische staafactuators – in wezen een servomotor die een kogelomloopspindel of planetaire rolschroef in een cilinderomhulsel aandrijft – hebben een aanzienlijk marktaandeel veroverd op pneumatische luchtcilindertoepassingen die nauwkeurige positiefeedback vereisen. Zij bieden herhaalbaarheid van positionering van ±0,01 mm of beter , programmeerbare krachtbeperking en een energieverbruik dat ongeveer 70% lager is dan bij een gelijkwaardig pneumatisch circuit als rekening wordt gehouden met de werkcyclus. Hun beperking is de maximale krachtdichtheid: bij gelijke afmetingen kost een elektrische staafcilinder nog steeds drie tot vijf keer meer dan een pneumatische luchtcilinder met dezelfde boring, waardoor de economische rechtvaardiging sterk afhankelijk is van het aantal cycli en de nauwkeurigheidseisen.
Hoe u de juiste cilinder voor uw automatiseringssysteem kunt dimensioneren en selecteren
Cilinderselectie is een technische berekening, geen catalogusopzoeking. Als u het verkeerd doet, leidt dit tot voortijdige defecten aan de afdichting, knikken van de stang of onvoldoende kracht – wat zich allemaal manifesteert als ongeplande stilstand die de kosten van een correct gespecificeerd onderdeel ruimschoots overtreft.
Krachtberekening met veiligheidsfactor
Het uitgangspunt voor elke maatoefening voor luchtcilinders of hydraulische cilinders is de vereiste werkkracht op het toepassingspunt. Deze waarde moet het volgende omvatten:
- Statisch gewicht dat tegen de bewegingsrichting inwerkt
- Dynamische kracht die nodig is om de last binnen de beschikbare slagtijd te versnellen tot de doelsnelheid
- Wrijvingskrachten van geleidingen, afdichtingen en eventuele externe mechanismen
- Proceskrachten (klemmen, persen, snijden) aan het einde van de slag
De standaardpraktijk is van toepassing veiligheidsfactor van 1,5 tot 2,0 over het berekende theoretische boordrukkrachtproduct. Deze marge absorbeert fluctuaties in de toevoerdruk (typische persluchtsystemen variëren ±10% van het instelpunt), slijtage van afdichtingen gedurende de levensduur en belastingvariaties die inherent zijn aan productieprocessen.
Bijvoorbeeld: als een klemtoepassing 800 N aan het werkstuk vereist en de luchttoevoer 0,6 MPa is, wordt de minimale boordiameter berekend op ongeveer 42 mm bij 100% efficiëntie. Door een veiligheidsfactor van 1,6× toe te passen, wordt de geselecteerde boring naar 50 mm of 63 mm geduwd, afhankelijk van de beschikbare standaardafmetingen. Dit zorgt ervoor dat de cilinder voldoende kracht levert, zelfs wanneer de toevoerdruk daalt tot 0,5 MPa tijdens een piek in de systeemvraag.
Analyse van slaglengte en staafknik
De slaglengte heeft rechtstreeks invloed op de gevoeligheid van de zuigerstang voor knikken onder drukbelasting. Voor elke luchtcilinder of pneumatische actuator met een slag groter dan ongeveer 10× de staafdiameter is een Euler-kolomknikcontrole verplicht. De kritische knikbelasting hangt af van de staafdiameter, slaglengte, materiaal (meestal koolstofstaal of roestvrij staal) en de montageconfiguratie - vast-vast, vast-vrij of pin-pin-eindomstandigheden geven elk verschillende effectieve kolomlengtes.
Een stalen staaf met een diameter van 20 mm en een slag van 600 mm heeft in een vaste, vrije montagetoestand een kritische knikbelasting van ongeveer 2.850 N — die mogelijk lager is dan de kracht die de cilinder kan genereren. In dergelijke gevallen zorgt het specificeren van een grotere staafdiameter (25 mm of 32 mm) of het overschakelen naar een geleide cilinder voor zijdelingse ondersteuning die knikken voorkomt zonder dat de ingenieur de werkdruk hoeft te verlagen.
Cyclustijd en dempingsvereisten
Automatiseringscellen met hoge snelheid, vooral die met een snelheid van 60 of meer cycli per minuut, zorgen voor aanzienlijke impactbelastingen aan het einde van de slag op cilinderonderdelen, kleppen en gereedschappen. Bij deze snelheden kan een ongecontroleerde luchtcilinder met een slag van 100 mm vlak voor de eindpositie zuigersnelheden ontwikkelen van meer dan 1,5 m/s. De kinetische energie die bij elke slag door de eindkap wordt geabsorbeerd, moet worden beheerd via interne kussens, externe schokdempers of stroomregelkleppen op de uitlaatpoort.
De meeste gespecialiseerde industriële luchtcilinders met een boring groter dan 40 mm zijn standaard voorzien van verstelbare naaldventielkussens aan beide eindposities. Deze maken lokale aanpassing van de vertragingsafstand mogelijk, doorgaans tussen 5 mm en 30 mm. Voor toepassingen die zowel middenslag op hoge snelheid als nauwkeurig gecontroleerde vertraging vereisen, bieden externe hydraulische schokdempers met instelbare demping een fijnere controle dan alleen pneumatische kussens.
| Boringdiameter (mm) | Theoretische kracht bij 0,6 MPa (N) | Typische toepassing in automatisering | Max aanbevolen slag (mm) |
|---|---|---|---|
| 20 | 188 | Uitwerpen van kleine onderdelen, sensoractuator | 200 |
| 32 | 483 | Pick-and-place, lichte klemming | 400 |
| 50 | 1.178 | Montagepersen, poortbediening | 600 |
| 80 | 3.016 | Werkstukklemmen, transferheffen | 800 |
| 125 | 7.363 | Zware armatuurklemming, perstoevoer | 1.200 |
Gespecialiseerde cilinderontwerpen voor veeleisende automatiseringsomgevingen
Luchtcilinders uit de standaardcatalogus kunnen de meeste goedaardige toepassingen op de fabrieksvloer aan. Een aanzienlijk deel van de industriële automatisering werkt echter in omgevingen waarin standaardcomponenten binnen enkele weken worden vernietigd, tenzij het cilinderontwerp specifiek aan deze omstandigheden voldoet.
Corrosiebestendige cilinders voor washdown- en chemische omgevingen
De voedselverwerking, het bottelen van dranken en de automatisering van farmaceutische verpakkingen voeren frequente spoelcycli uit met water onder hoge druk, stoom en bijtende reinigingsmiddelen. Standaard luchtcilinders met aluminium cilinders corroderen snel onder deze omstandigheden. De roestvrijstalen cilinder- en stangconstructie (doorgaans 304 of 316L), gecombineerd met FDA-conforme afdichtingen in EPDM of PTFE, verlengt de onderhoudsintervallen van weken tot jaren. De kostenpremie voor een roestvrijstalen luchtcilinder met een washdown-rating ten opzichte van een standaard aluminium unit is doorgaans 40% tot 80% — een fractie van de kosten van stilstand als gevolg van een enkele gecorrodeerde cilinderstoring tijdens een productierun.
De automatisering van chemische processen brengt nog zwaardere omstandigheden met zich mee: zuren, oplosmiddelen en omgevingen met een hoge luchtvochtigheid en condenserend water. Cilinderopties hier omvatten hard geanodiseerd aluminium met PTFE-gevoerde boringen, polyfenyleensulfide (PPS) composietlichamen of volledig met fluorpolymeer gecoate varianten. De compatibiliteit van afdichtingen moet worden geverifieerd aan de hand van de specifieke chemische blootstelling: NBR-afdichtingen die goed presteren in olieomgevingen worden snel afgebroken in aromatische oplosmiddelen, terwijl EPDM-afdichtingen uitblinken in stoom en heet water, maar zwellen in op aardolie gebaseerde vloeistoffen.
Hogetemperatuurcilinders voor ovens en lascellen
Automatisering in industriële ovens, verfuithardingssystemen en robotlascellen onderwerpt cilinders aan langdurige temperaturen van 120°C tot meer dan 200°C. Standaard Buna-N (NBR)-afdichtingen beginnen onder dynamische omstandigheden bij ongeveer 100 °C te verslechteren, wat binnen honderden uren leidt tot lekkage en verlies van houdkracht. Gespecialiseerde cilinders voor hoge temperaturen maken gebruik van siliconen- of Viton (FKM)-afdichtingen die geschikt zijn voor 150°C tot 200°C continu gebruik , samen met smeermiddelen voor hoge temperaturen die niet verkolen of uit de afdichtingsgroeven migreren.
Lasomgevingen stellen de zuigerstang van de luchtcilinder ook bloot aan spatten en UV-straling door boogflitsen. Staven met een harde chroom- of keramiekcoating zijn veel beter bestand tegen spatten en putjes in het oppervlak dan standaard gepolijst staal, waardoor de slijtage van de afdichtingen, veroorzaakt door vervuiling van het staafoppervlak die de zone van de wisserafdichting binnendringt, direct wordt verminderd.
Cilinders voor toepassingen in explosieve atmosfeer (ATEX/IECEx).
Automatiseringssystemen bij de graanverwerking, verfspuitcabines, het mengen van chemicaliën en de verwerking van olie en gas werken in gebieden die zijn geclassificeerd als potentieel explosief (Zone 1 of Zone 2 onder ATEX, of Divisie 1/Divisie 2 onder NEC). Pneumatische luchtcilinders zijn in deze zones inherent veiliger dan elektrische actuatoren, omdat perslucht geen ontstekingsenergie bevat. Het cilinderontwerp moet echter nog steeds de accumulatie van statische lading op niet-geleidende componenten voorkomen en mag aan het einde van de slag geen metaal-op-metaal-impact veroorzaken die vonken mogelijk maakt. Cilinders met ATEX-classificatie maken gebruik van geleidende polymeercomponenten, aardingsvoorzieningen en eindstoppen met zachte kussens om aan de zonevereisten te voldoen zonder afhankelijk te zijn van externe explosieveilige behuizingen.
Miniatuurcilinders voor automatisering van precisieassemblage
Voor de assemblage van elektronica, de productie van medische apparatuur en de productie van horloges of instrumenten zijn luchtcilinders nodig met een boring van 4 mm tot 16 mm, een slag van slechts 1 mm en een positionele herhaalbaarheid van minder dan 0,05 mm. Miniatuur pneumatische cilinders op deze schaal hebben te maken met productietoleranties die een groter percentage van de componentafmetingen vertegenwoordigen; een afdichtingsgroeftolerantie van 0,02 mm op een cilinder met een boring van 6 mm vereist een veel strakkere bewerkingscontrole dan dezelfde tolerantie op een eenheid met een boring van 63 mm. Toonaangevende miniatuurcilinderplatforms bereiken een langere levensduur 30 miljoen slagen bij volledige nominale druk door gelepte boringafwerkingen, wrijvingsarme PTFE-composietafdichtingen en nauwkeurig geslepen roestvrijstalen stangen.
Integratie van industriële cilinders met automatiseringsbesturingssystemen
Een cilinder heeft pas waarde als deze in de besturingsarchitectuur van het automatiseringssysteem wordt geïntegreerd. Op het raakvlak tussen cilindermechanica en PLC-logica presteren veel ogenschijnlijk goed gespecificeerde cilinders in de praktijk ondermaats.
Positiedetectie en feedback
Moderne luchtcilinderontwerpen omvatten geïntegreerde sensorrails - T-sleuven of C-sleuven die in de loop zijn bewerkt - die magnetische reedschakelaars, solid-state Hall-effectsensoren of analoge magnetostrictieve lineaire positiesensoren accepteren. Reed-schakelaars bieden een eenvoudige open/gesloten-uitgang op gedefinieerde eindposities en kosten minder dan $ 10 per sensor. Hall-effectsensoren bieden een langere levensduur van de schakelingen (meer dan 100 miljoen schakelingen versus ongeveer 10 miljoen voor reedschakelaars), betere trillingsbestendigheid en snellere responstijden in het bereik van 0,5 ms.
Voor toepassingen die continue positiegegevens vereisen in plaats van binaire signalen aan het einde van de slag, zoals proportionele klemming of assemblagepersen met variabele slag, bieden analoge magnetostrictieve sensoren ingebed in de cilindercilinder absolute lineaire positie met resolutie tot 0,1 mm over de volledige slag. Dit elimineert externe lineaire encoders, vermindert de complexiteit van de bedrading en stelt de PLC in staat de staafsnelheid in realtime te bewaken als diagnostisch hulpmiddel.
Klepselectie en responstijd
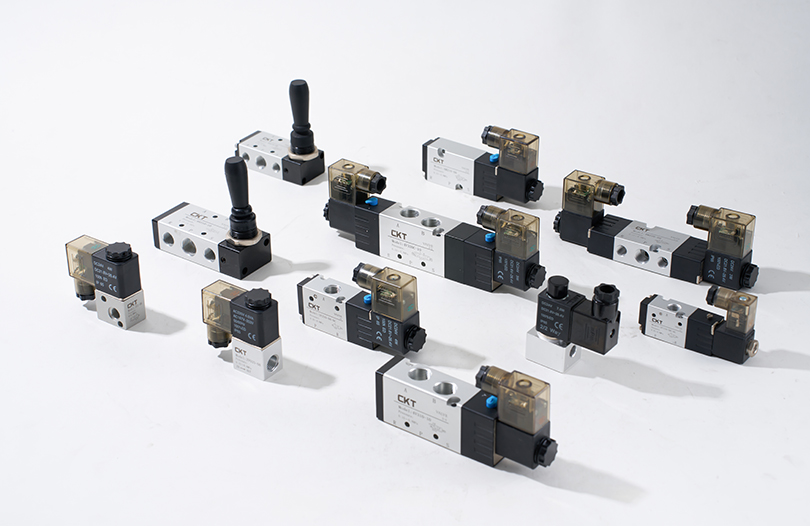
Het magneetventiel dat elke luchtcilinder aandrijft, bepaalt hoe snel de cilinder reageert op PLC-commando's. De klepresponstijd – het interval tussen het bekrachtigen van de spoel en het volledig openen van de poort – varieert van minder dan 5 ms voor snelle, direct werkende schotelkleppen tot 30-60 ms voor standaard regelkleppen bij 24 VDC. In een toepassing van 60 cycli per minuut met een totale cyclustijd van 200 ms, voegt een klep van 50 ms 25% toe aan de pneumatische activeringstijd, waardoor de cyclustijddoelstelling onmogelijk kan worden bereikt.
Het klepdebiet (Cv-waarde) moet bovendien overeenkomen met het cilindervolume en de vereiste slagtijd. Te kleine kleppen creëren een drukverschil over de klep tijdens snelle slagen, waardoor de werkdruk die de luchtcilinderzuiger halverwege de slag ziet, effectief wordt verminderd, zelfs als de toevoerdruk bij de klepinlaat voldoende is. De vuistregel is om een Cv-waarde van de klep te selecteren die de drukval over de klep beperkt tot minder dan 10% van de leveringsdruk bij maximale stroomvraag.
Veldbus- en IO-Link-integratie
Industrie 4.0-automatiseringsarchitecturen vereisen steeds vaker diagnostiek op cilinderniveau die toegankelijk is via de SCADA- of MES-systemen van de fabriek. Met IO-Link-compatibele klep-spruitstukconstructies kunnen de positiesensorgegevens, het aantal slagen, de kussendruk en de cyclustijdafwijking van elke cilinder via standaard industrieel Ethernet (PROFINET, EtherNet/IP, EtherCAT) naar de PLC worden verzonden zonder toevoeging van discrete I/O-bedrading. Een IO-Link-masternode kan maximaal dienen acht cilinderstations via één enkele kabel, waardoor de complexiteit van de paneelbedrading in dichte automatiseringscellen met 20 of meer cilinders dramatisch wordt verminderd.
Deze connectiviteit maakt voorspellend onderhoud mogelijk: als het voor een bepaalde luchtcilinder 15% langer duurt om zijn slag te voltooien – een patroon dat kan worden gedetecteerd door tijdstempels van sensorranden te vergelijken – kan het systeem de cilinder markeren voor inspectie voordat deze een productiefout veroorzaakt. Uit onderzoek op het gebied van de automatisering van autocarrosserieën is gebleken dat voorspellende onderhoudsprogramma's met behulp van diagnostiek op cilinderniveau ongeplande pneumatische stilstandtijd verminderen 35% tot 55% vergeleken met vervangingsschema's met vaste intervallen.
Belangrijke industrieën die de vraag naar gespecialiseerde industriële cilinders stimuleren
Door te begrijpen welke industrieën het grootste volume aan gespecialiseerde cilinders verbruiken, kunnen de ontwerpprioriteiten worden verduidelijkt die fabrikanten en systeemintegrators moeten aanpakken.
Automobielproductie
Eén autocarrosseriebedrijf bevat tussen de 800 en 2.500 individuele pneumatische en hydraulische cilinders verspreid over las-, handling- en assemblagestations. Cyclussnelheden bereiken gewoonlijk 240 tot 480 slagen per uur per station, wat betekent dat een enkele luchtcilinder op een lijn met hoog volume zich ophoopt ruim 4 miljoen beroertes per jaar . Cilinderspecificaties benadrukken hier de levensduur van de afdichting, de duurzaamheid van het kussen en het gemak van inline vervanging zonder de montagestructuur te verwijderen.
Verpakkings- en logistieke automatisering
Snelle systemen voor het opzetten, sluiten van dozen en sorteersystemen werken met snelheden die cilinderslagtijden van minder dan 100 ms vereisen. Stangloze luchtcilinders met magnetische koppeling of mechanische bandverbindingen worden vaak gebruikt voor horizontale transfers over lange afstanden (500 mm tot 2.000 mm), waarbij een conventionele staaf onaanvaardbaar zou vrijdragen. De verpakkingsautomatisering draait ook in drie ploegen per dag, 350 dagen per jaar, waardoor de gemiddelde tijd tussen storingen (MTBF) een primair specificatiecriterium is in plaats van een secundair probleem.
Halfgeleider- en elektronica-assemblage
Robots voor het hanteren van wafers, machines voor het verbinden van matrijzen en apparatuur voor PCB-assemblage maken gebruik van miniatuurluchtcilinders en elektrische staafactuators die submicronzuiverheidsnormen vereisen. Cilinders in deze omgevingen mogen geen deeltjes genereren, moeten bestand zijn tegen ontgassing die gevoelige substraten zou vervuilen, en moeten de positionele nauwkeurigheid gedurende miljarden cycli behouden. De mondiale markt voor halfgeleiderapparatuur, die jaarlijks op ruim $100 miljard wordt geschat, stimuleert de voortdurende ontwikkeling van ultraschone, uiterst nauwkeurige pneumatische aandrijvingstechnologie.
Voedsel- en drankverwerking
Vullijnen, portiemachines en verpakkingscellen in voedselfabrieken moeten veilig kunnen werken met productcontactoppervlakken. Luchtcilinders in deze toepassingen vereisen door USDA geaccepteerde smeermiddelen (H1-kwaliteit voedselveilige oliën), FDA-conforme afdichtingsmaterialen en gladde externe oppervlakken zonder spleten waarin bacteriën voorkomen. Roestvrijstalen varianten ontworpen volgens de IP69K-normen voor bescherming tegen binnendringing zijn bestand tegen hogedrukstoomreiniging bij 80°C zonder verslechtering van de afdichting of binnendringen van water in de cilinderboring.
Beste onderhoudspraktijken om de levensduur van cilinders te maximaliseren
Zelfs de gespecialiseerde industriële cilinders van de hoogste kwaliteit gaan voortijdig achteruit als de basisprincipes van onderhoud worden verwaarloosd. De volgende praktijken, consequent toegepast, verlengen de gemiddelde onderhoudsintervallen tot de door de fabrikant opgegeven levensduur in plaats van tot een fractie daarvan.
- Handhaaf de persluchtkwaliteit volgens ISO 8573-1 Klasse 3 of beter voor algemene industriële luchtcilindertoepassingen. Vervuilde lucht die water, compressorolie en deeltjes vervoert, is de belangrijkste oorzaak van afdichtingsdegradatie en het scoren van boringen. Een point-of-use filter-regulator-smeersysteem (FRL) met automatische condensaatafvoer is niet onderhandelbaar.
- Smeer correct – of helemaal niet. Veel moderne luchtcilinders met PTFE-composietafdichtingen zijn ontworpen om te werken zonder externe smering (olievrij). Het inbrengen van olie in een olievrije cilinder kan de PTFE-afdichtingen doen zwellen, waardoor voortijdige defecten ontstaan. Controleer vóór inbedrijfstelling altijd of de smeringsvereisten overeenkomen met de specifieke specificatie van de cilinderafdichting.
- Inspecteer de toestand van het staafoppervlak met geplande tussenpozen. Putjes, krassen of schade aan de coating op de zuigerstang versnellen de slijtage van de ruitenwisserafdichting en zorgen ervoor dat verontreiniging de boring binnendringt. Staven die oppervlaktedefecten vertonen die meer dan 5% van het contactoppervlak binnen één veegbeweging bestrijken, moeten worden vervangen in plaats van gepolijst.
- Controleer de afstelling van het kussen na elke cilindervervanging of montagewijziging. Een slecht afgesteld kussen waardoor de zuiger op volle snelheid tegen de eindkap kan botsen, genereert piekkrachten die meerdere malen groter zijn dan de bedieningskracht, waardoor tegelijkertijd de cilinder, het aangesloten gereedschap en de machinestructuur worden beschadigd.
- Houd waar mogelijk het aantal slagen bij via PLC-cyclustellers en vergelijk deze met de door de fabrikant beoordeelde levensduurspecificaties van afdichtingen. Het proactief vervangen van afdichtingskits bij 80% van de nominale levensduur kost ongeveer $30-$150 aan onderdelen en één uur arbeid – tegenover $500-$5.000 aan ongeplande stilstand wanneer de cilinder tijdens de productie faalt.
- Elimineer zijdelingse zijbelastingen op cilinders van het staaftype. Zelfs een verkeerde uitlijning van 5° tussen de cilinderas en de bewegingsrichting van de last zorgt voor een voortdurende zijdelingse belasting op de stangbus en afdichting, waardoor de levensduur met 40% tot 70% wordt verkort in gedocumenteerde casestudy's. Zwevende staafkoppelingen of zelfuitlijnende steunen compenseren kleine onjuiste uitlijning van de armatuur zonder dat een nauwkeurige heruitlijning van de gehele cilinderbevestiging nodig is.
Vergelijking van pneumatische, hydraulische en elektrische cilinders voor automatiseringsbeslissingen
Geen enkele actuatortechnologie wint in alle automatiseringsscenario’s. De beslissing tussen een pneumatische luchtcilinder, hydraulische cilinder of elektrische staafactuator moet worden genomen op basis van de specifieke prestatie-, kosten- en operationele vereisten van elke toepassingsas.
| Criterium | Pneumatische luchtcilinder | Hydraulische cilinder | Elektrische staafactuator |
|---|---|---|---|
| Krachtbereik (standaard) | Tot ~30 kN | Tot 500 kN | Tot ~50 kN |
| Positienauwkeurigheid | ±0,5–2 mm (eindaanslag) | ±0,1–1 mm (servoklep) | ±0,01–0,05 mm |
| Initiële kosten (relatief) | Laag | Gemiddeld-hoog | Hoog |
| Energie-efficiëntie | Laag (25–35% overall) | Gemiddeld (60-75%) | Hoog (85–95%) |
| Maximale cyclussnelheid | Zeer hoog (300 CPM mogelijk) | Medium (beperkt door oliestroom) | Hoog (servo-dependent) |
| Netheid | Hoog (dry air options) | Laag (oil leak risk) | Zeer hoog |
| Geschiktheid voor gevaarlijke gebieden | Uitstekend (ATEX-varianten) | Goed (vonkvrije vloeistof) | Vereist Ex-geclassificeerde motor |
De bovenstaande gegevens illustreren een consistent patroon: de luchtcilinder wint het op het gebied van kosten, snelheid en geschiktheid voor een schone omgeving voor de meeste automatiseringstaken die geen extreme kracht of precisie van meer dan ± 0,5 mm vereisen. Hydraulische cilinders blijven de enige praktische keuze voor slow motion-toepassingen met hoge kracht. Elektrische actuatoren rechtvaardigen hun hogere kosten vooral in toepassingen waar programmeerbare tussenpositionering, krachtbegrenzing of registratie van energieverbruik meetbare productiewaarde creëren.
Trends die de toekomst van industriële cilinders in de automatisering vormgeven
De cilinder als componentklasse is de afgelopen tien jaar aanzienlijk geëvolueerd en blijft zich ontwikkelen als reactie op de vereisten voor automatiseringssystemen die vijf jaar geleden nichespecificaties waren, maar nu reguliere inkoopcriteria zijn.
Energieterugwinning in pneumatische systemen
Perslucht is duur: het genereren van 1 Nm³ lucht bij 0,7 MPa kost doorgaans $ 0,02 - $ 0,04, afhankelijk van de efficiëntie van de compressor en de lokale elektriciteitstarieven. Een fabriek met 500 luchtcilinders die tegen een gemiddelde snelheid draaien, kan alleen al aan perslucht tussen de 50.000 en 200.000 dollar per jaar uitgeven. Drukverhogende circuits, gesloten luchtterugwinningssystemen en energiezuinige cilinderontwerpen met een kleiner dood volume worden steeds vaker gespecificeerd in nieuwe automatiseringsprojecten naarmate de duurzaamheidsmandaten strenger worden. Sommige geavanceerde pneumatische aandrijvingen recupereren nu de uitlaatlucht van de teruggaande slag om de voorwaartse slag gedeeltelijk onder druk te zetten, waardoor het netto luchtverbruik tot wel 30% .
Additive Manufacturing voor aangepaste cilindergeometrieën
Additieve metaalproductie (laserpoederbedfusie, gerichte energiedepositie) heeft de deur geopend voor luchtcilinder- en actuatorontwerpen met interne geometrieën die onmogelijk te bereiken zijn met conventionele bewerking. Geïntegreerde verdeelstukken in het cilinderlichaam, conforme koelkanalen voor toepassingen bij hoge temperaturen en topologie-geoptimaliseerde structurele secties die het gewicht met 20-40% verminderen zonder de sterkte te verminderen, gaan van prototypefase naar serieproductie voor gespecialiseerde automatiseringstoepassingen. De doorlooptijden voor volledig op maat gemaakte cilinderlichamen dalen van 12 tot 16 weken (traditioneel machinaal vervaardigde, op maat gemaakte) naar 3 tot 5 weken voor met additieven vervaardigde varianten.
Zachte robotica en conforme pneumatische actuatoren
Voor automatiseringstaken waarbij delicate, onregelmatige werkstukken of werkstukken met variabele geometrie betrokken zijn – het hanteren van verse producten, manipulatie van textiel, assemblage van kwetsbare elektronica – worden traditionele stijve luchtcilinders aangevuld met zachte pneumatische actuatoren gemaakt van elastomere materialen. Deze actuatoren van het balgtype of met vezels versterkte actuatoren produceren grijp- of buigbewegingen bij lage druk (minder dan 0,1 MPa) met inherente flexibiliteit die schade aan het werkstuk voorkomt. Ze vertegenwoordigen een nieuwe grens op het gebied van pneumatische aandrijving, waar standaard cilindercatalogi nog niet volledig op ingaan, maar die steeds vaker naar voren komt in de vereistendocumenten voor automatiseringssystemen van de volgende generatie.
Ingebouwde conditiebewaking op cilinderniveau
De convergentie van MEMS-sensortechnologie, IO-Link-communicatieprotocollen en edge computing leidt tot de productie van luchtcilinderassemblages met ingebouwde druktransducers, temperatuursensoren en trillingsmonitors die realtime gezondheidsgegevens rapporteren aan fabriekscontrolesystemen. In plaats van alleen te vertrouwen op positiesensoren aan het einde van de slag, monitoren deze slimme cilinders interne boordrukprofielen, detecteren afwijkend kussengedrag en verzamelen cyclustellingsgegevens in een niet-vluchtig geheugen dat blijft bestaan tijdens power cycling. De cilinder documenteert effectief zijn eigen servicegeschiedenis – een mogelijkheid die onderhoudsteams in faciliteiten met een hoge uptime nu als een selectiecriterium beschouwen in plaats van als een premiumoptie.