

Pneumatische systemen vormen de ruggengraat van de moderne industriële automatisering. Als u begrijpt hoe ze werken, waar ze falen en hoe u ze kunt optimaliseren, kunt u de uitvaltijd en de bedrijfskosten direct terugdringen. Deze gids behandelt alles, van kerncomponenten tot prestatiebenchmarks, met echte cijfers uit productieomgevingen.
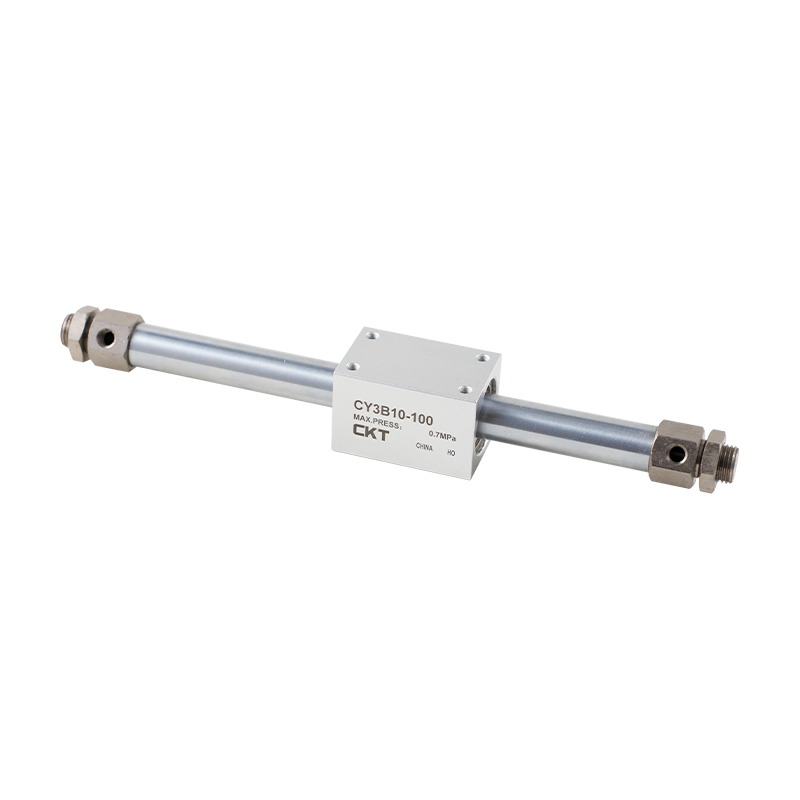
Kerncomponenten van pneumatische systemen uitgelegd
Compressoren
Roterende schroefcompressoren domineren industriële installaties omdat ze een continue luchtstroom bij constante druk leveren. Een typische schroefeenheid van 55 kW kan ongeveer een vermogen genereren 9–10 m³/min vrije lucht bij 7 bar, genoeg om tientallen middelgrote cilinders tegelijkertijd aan te drijven. Zuigerzuigercompressoren zijn gebruikelijk voor kleinere winkels en toepassingen voor intermitterend gebruik.
Luchtontvangers
Opslagtanks bufferen vraagpieken en zorgen ervoor dat de compressor uitschakelt tijdens perioden met lage belasting. De vuistregel is 6–10 liter ketelcapaciteit per m³/min compressorvermogen . Een te kleine ontvanger dwingt de compressor tot een korte cyclus, waardoor de slijtage en het energieverbruik met wel 20% toenemen.
FRL-eenheden
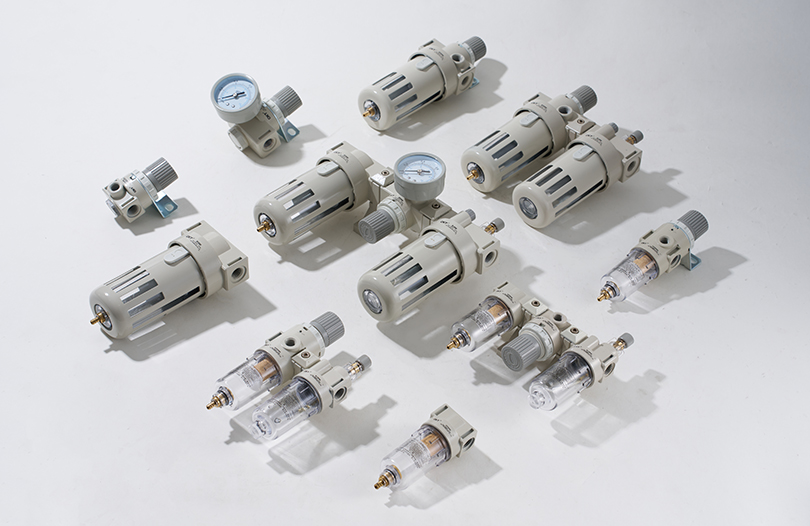
De filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
Directionele regelkleppen
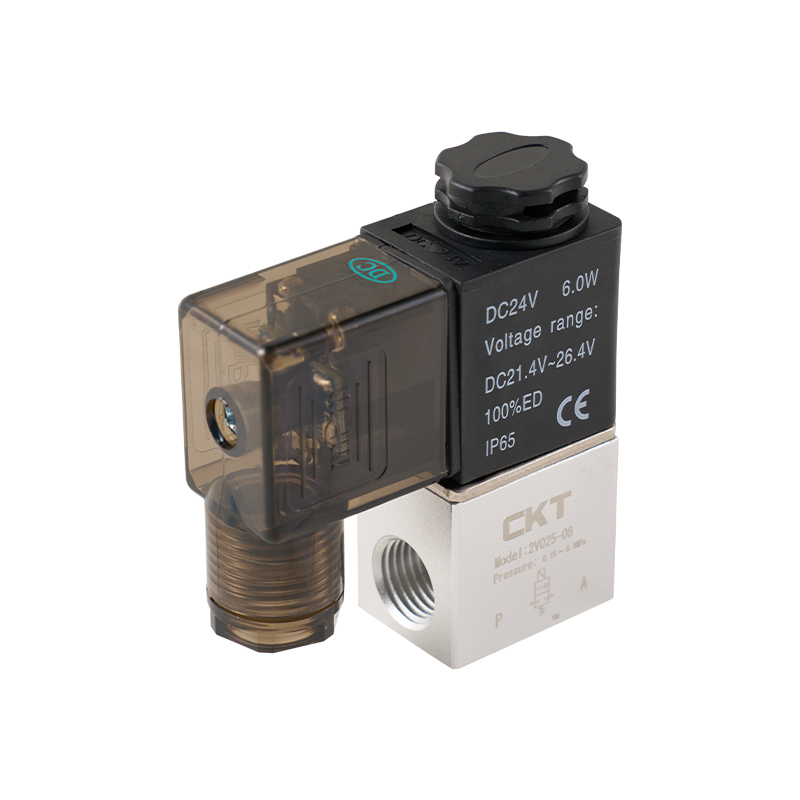
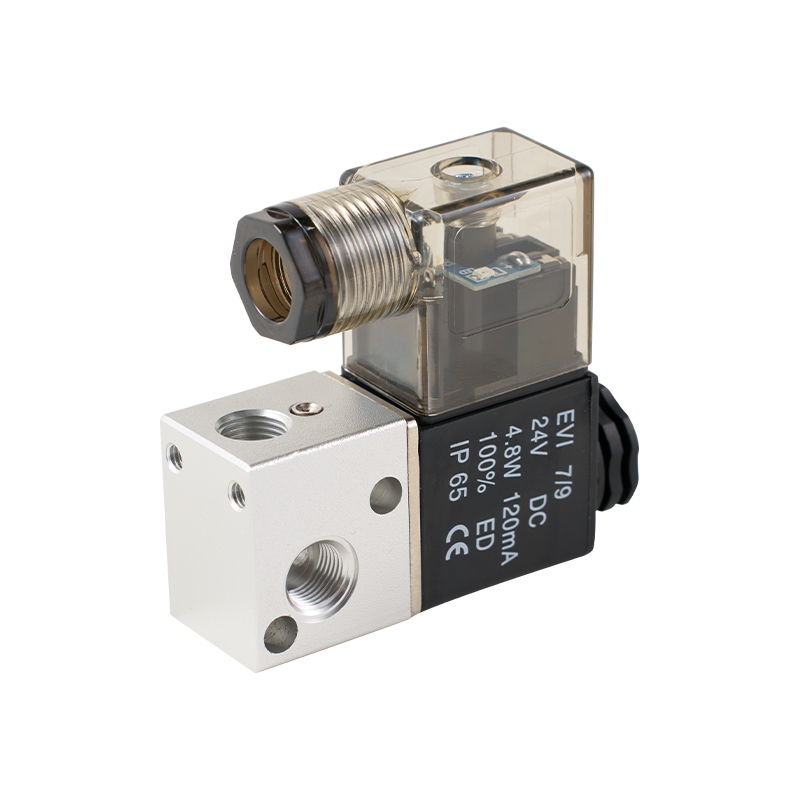
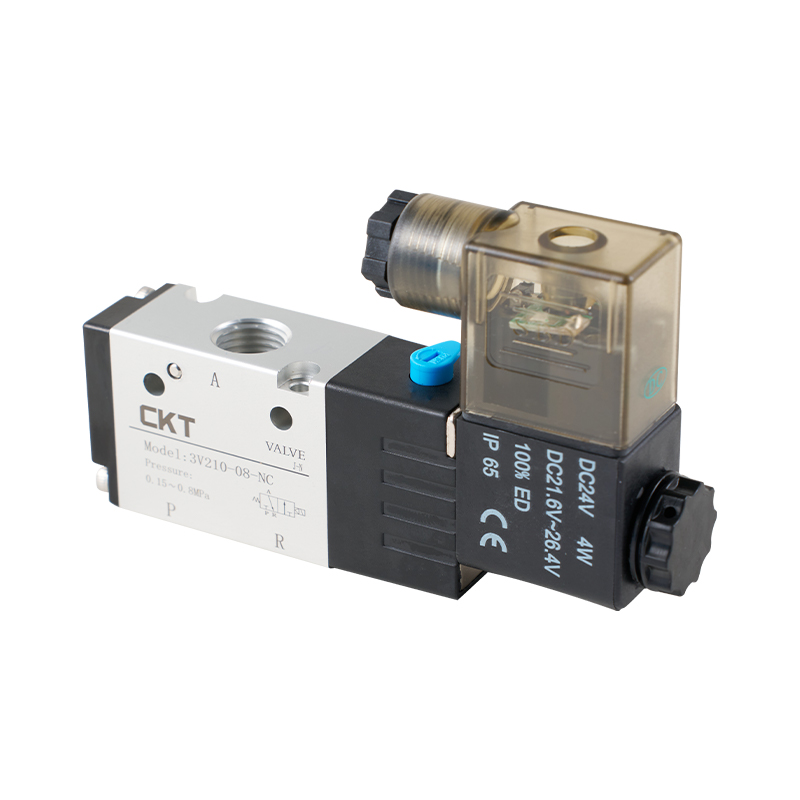
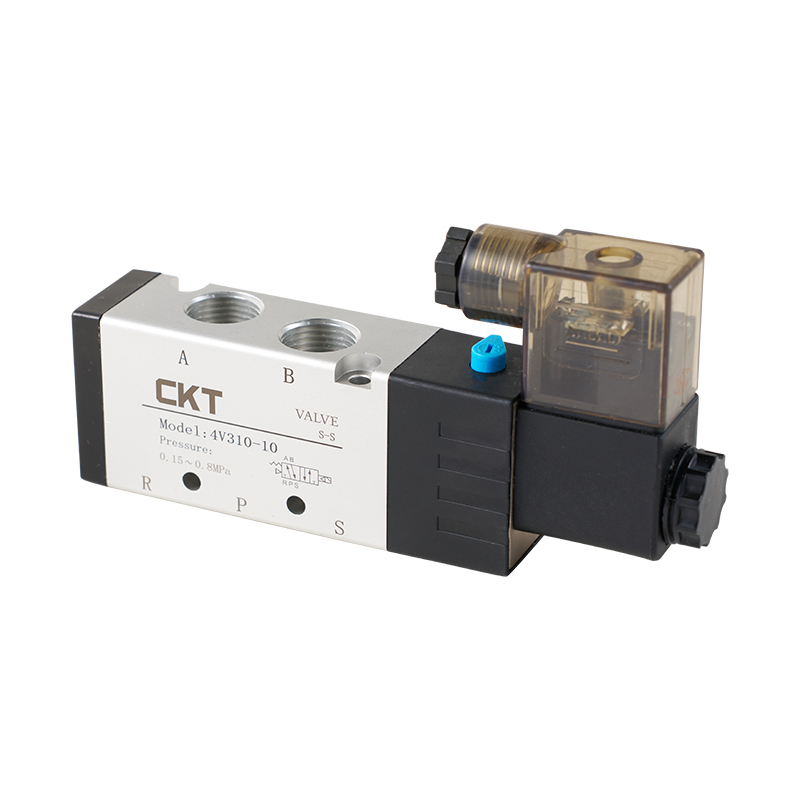
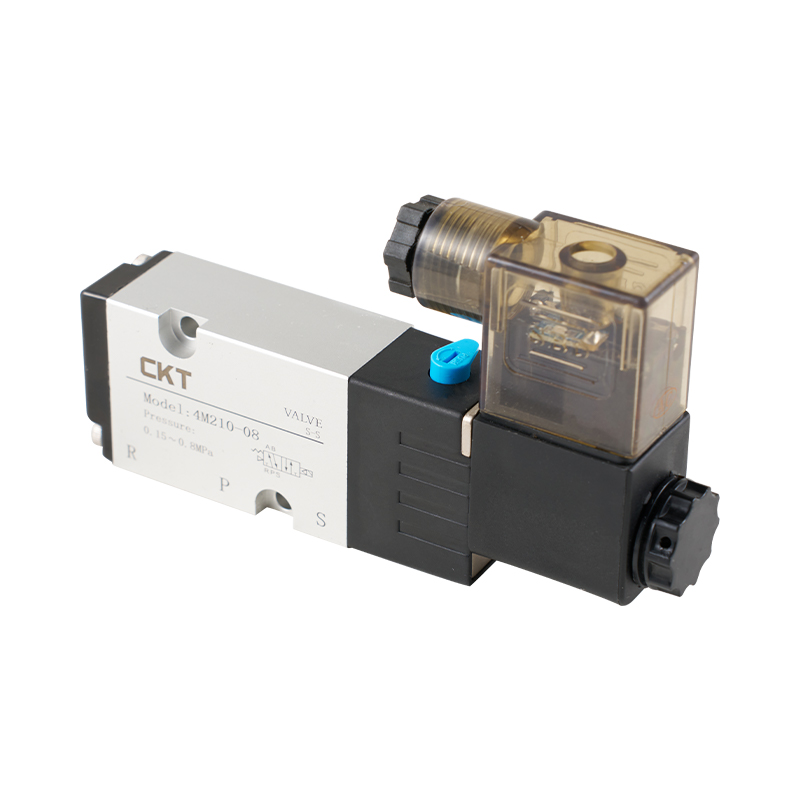
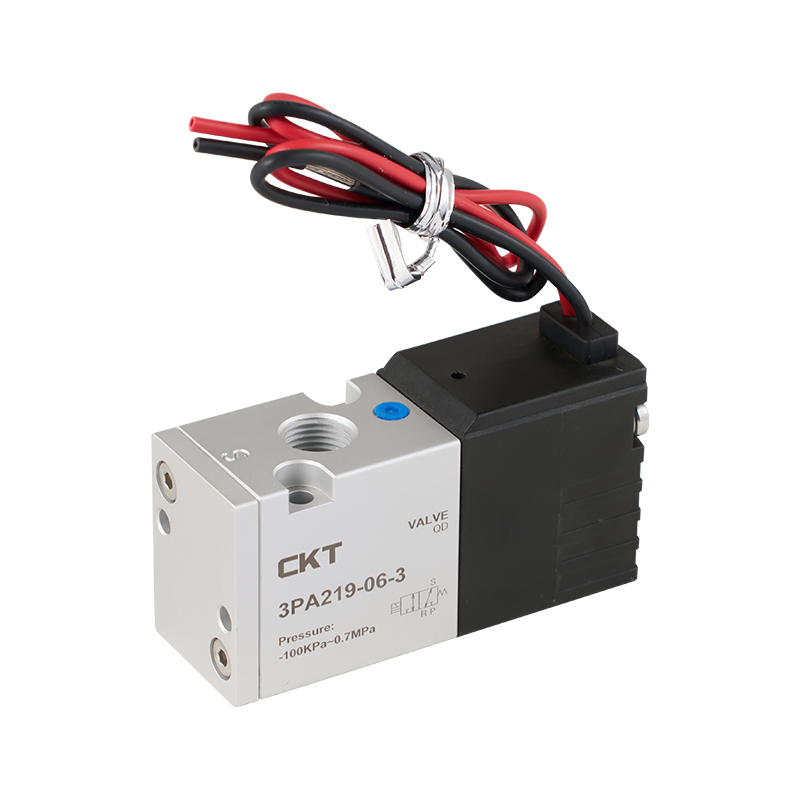
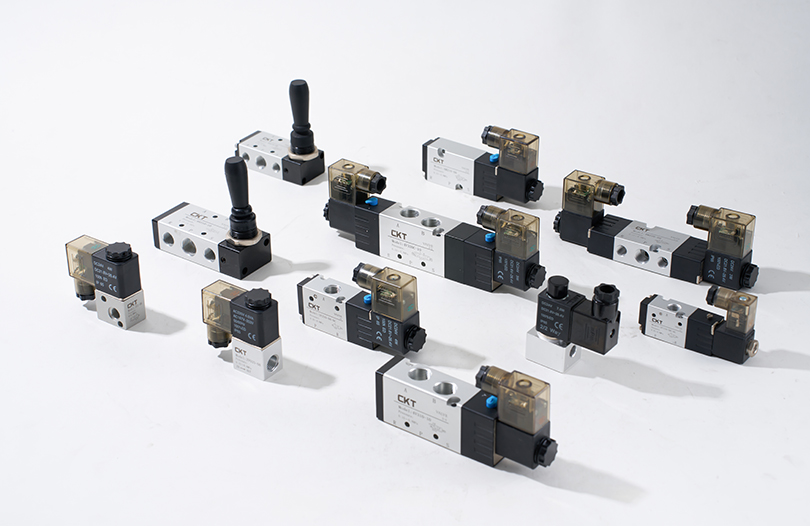
Dese valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in minder dan 20 milliseconden , waardoor cyclussnelheden van meer dan 10 slagen per seconde mogelijk zijn bij hogesnelheidstoepassingen. De klepafmetingen zijn van cruciaal belang: een te kleine klep veroorzaakt een drukval die de snelheid en kracht van de actuator beperkt.
Luchtcilindertypen en selectiecriteria
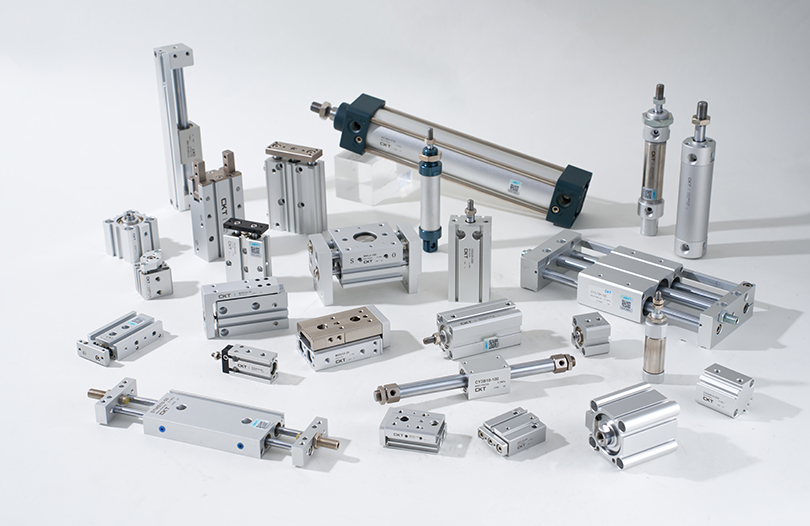
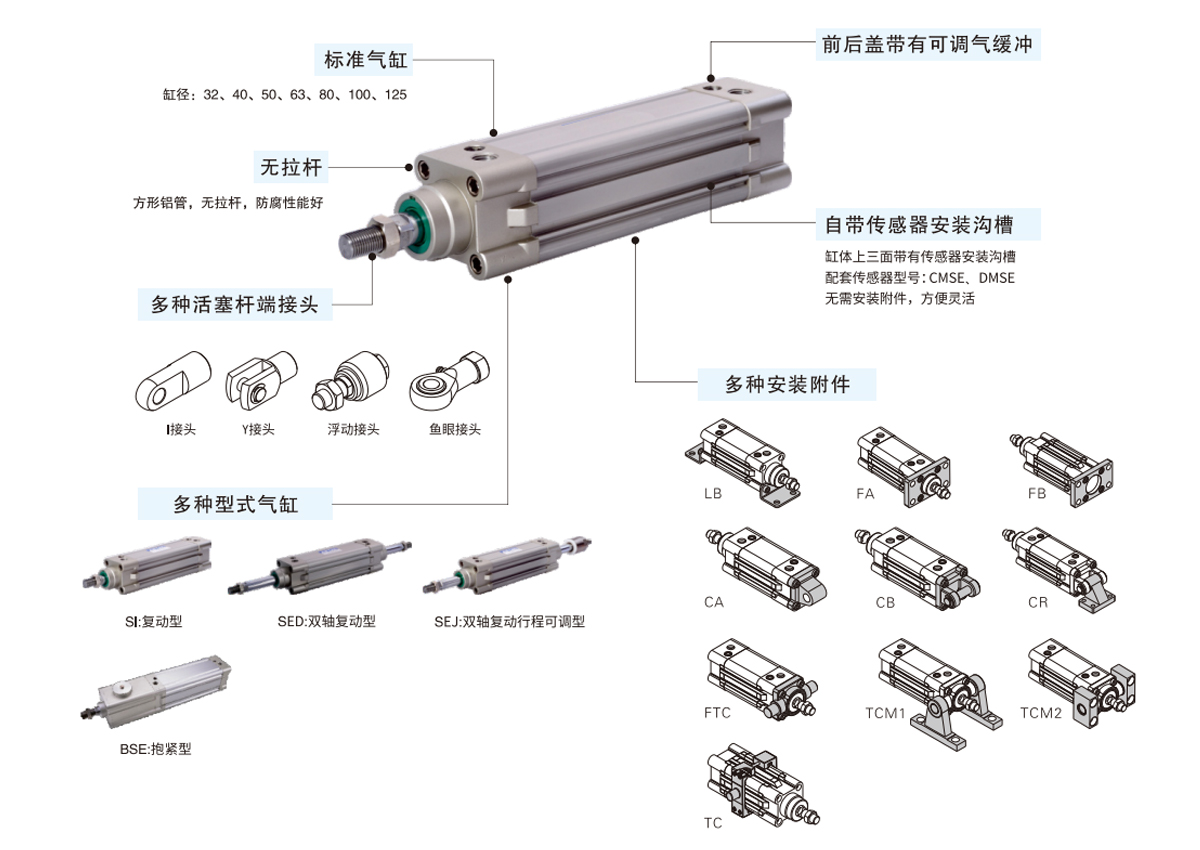
De air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Cilindertype | Boring bereik | Slaglengte | Typisch gebruik | Forceer uitgang bij 6 bar |
|---|---|---|---|---|
| ISO-norm (dubbelwerkend) | 12–320 mm | Tot 2.000 mm | Algemene automatisering, klemmen | 68 N – 483 kN |
| Compact / korte slag | 12–100 mm | 1–50 mm | Krappe ruimtes, drukkend | 68 N – 47 kN |
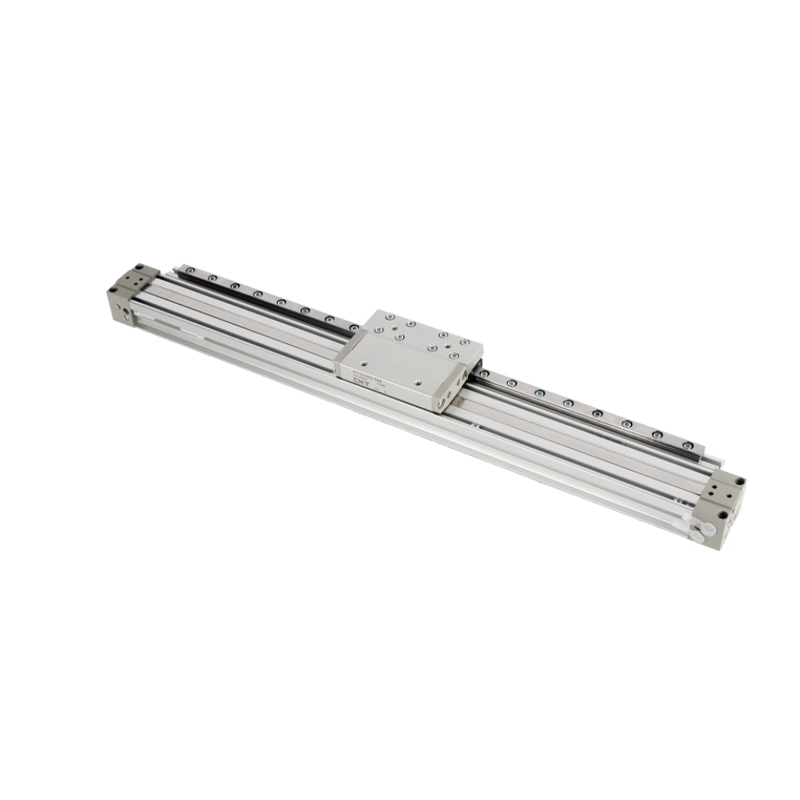
| Stangloze cilinder | 16–80 mm | Tot 10.000 mm | Transport over lange afstanden | 120 N – 30 kN |
| Enkelwerkend (veerretour) | 6–125 mm | Tot 200 mm | Faalveilige klemming, kleppen | 28 N – 73 kN (netto) |
| Geleide / schuifcilinder | 16–100 mm | Tot 300 mm | Zijdelingse belastingstoepassingen | 120 N – 47 kN |
| Roterende aandrijving | Vaantje van 10–200 mm | 90°–270° rotatie | Indexeren, draaien | 0,3–500 Nm koppel |
Voeg bij het selecteren van een cilinderboringmaat altijd a toe Veiligheidsmarge van 25-30% over de theoretische krachtvereiste om rekening te houden met wrijving, drukval in het circuit en afdichtingsslijtage in de loop van de tijd. Voor een belasting die 500 N vereist, kiest u een boring die minimaal 650 N levert bij de gereguleerde druk van het systeem.
De keuze van de slaglengte is ook van belang, behalve alleen het aanpassen van de vereiste slag. Lange slagen vergroten het risico op knikken van de stang onder drukbelastingen. Gebruik de knikformule van Euler of de belastinggrafieken van de fabrikant voor elke slag groter dan ongeveer 300 mm; veel ingenieurs negeren dit totdat een staaf buigt en het gereedschap of het machineframe beschadigt.
Hoe drukregeling de prestaties van het gehele pneumatische systeem beïnvloedt
Veel faciliteiten draaien hun gehele installatiedistributie op 8 of 10 bar, terwijl de meeste actuatoren slechts 5-6 bar nodig hebben. Deze ene gewoonte verspilt enorme hoeveelheden energie. Voor elke verlaging van de systeemdruk met 1 bar daalt het energieverbruik van de compressor met ongeveer 6–8% . In een fabriek die $150.000 per jaar aan persluchtenergie besteedt, kan het verlagen van 8 naar 6 bar op niet-kritieke circuits $18.000-$24.000 per jaar besparen.
De solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Drukval: de stille prestatiedief
De drukval tussen de uitlaat van de ontvanger en de luchtcilinderpoort is de oorzaak van de meeste prestatieproblemen van het pneumatische systeem. Elke meter ondermaatse pijp, elke scherpe bocht van 90 graden, elk vuil filterelement voegt weerstand toe. Het doel van de industrie is om de totale drukval van de compressoruitlaat tot aan de actuator te beperken niet meer dan 0,5–1,0 bar in een goed onderhouden systeem.
Veelvoorkomende boosdoeners achter overmatig drukverlies:
- Filterelementen verstopt door roest, aanslag of compressorolie – het drukverschil over een verzadigd filter kan alleen al groter zijn dan 0,8 bar
- Te kleine hoofdverdeelleidingen: een luchtsnelheid boven 6–8 m/s in het leidingnet veroorzaakt turbulente stroming en aanzienlijk drukverlies
- Snelkoppelingen met interne openingen die kleiner zijn dan de slangboring
- Directionele regelkleppen zijn te klein voor het vereiste debiet (Cv-waarde komt niet overeen)
- Lekken — een lek met een diameter van 1 mm bij 7 bar verspilt ongeveer 1,1 m³/min aan vrije lucht per uur, genoeg om meerdere standaard luchtcilinders continu te laten draaien
Door een drukonderzoek uit te voeren over het distributienetwerk, waarbij de druk wordt geregistreerd bij de ontvanger, bij elk inlaatspruitstuk van de machine en bij de cilinderpoort onder belasting, wordt precies zichtbaar waar verliezen optreden. Dit duurt minder dan een dag en identificeert consequent corrigerende maatregelen die binnen een kwartaal terugbetalen.
Persluchtkwaliteitsnormen en waarom ze belangrijk zijn voor cilinders
De ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Kwaliteitsklasse | Maximale deeltjesgrootte | Drukdauwpunt | Maximaal oliegehalte | Typische toepassing |
|---|---|---|---|---|
| Klasse 1 | 0,1 micron | -70°C | 0,01 mg/m³ | Medisch, halfgeleider |
| Klasse 2 | 1 micron | -40°C | 0,1 mg/m³ | Voedsel, farmaceutische verpakkingen |
| Klasse 3 | 5 micron | -20°C | 1 mg/m³ | Algemene productie |
| Klasse 4 | 15 micron | 3°C | 5mg/m³ | Zware industrie, buiten |
| Klasse 5 | 40 micron | 7°C | 25mg/m³ | Pneumatisch gereedschap, blazen |
Door lucht van klasse 4 of 5 door precisieluchtcilinders te laten lopen die geschikt zijn voor klasse 2 of 3, wordt de degradatie van de afdichtingen snel versneld. Vochtverontreiniging is bijzonder agressief: gecondenseerd water in de loop van een luchtcilinder veroorzaakt roest, krassen op het boringoppervlak en uiteindelijk falen van de afdichting. Studies naar faalwijzen van industriële actuatoren schrijven consequent 40-60% van de voortijdige storingen toe aan vervuilde luchttoevoer in plaats van mechanische overbelasting of slijtage aan het einde van de levensduur.
Koeldrogers zijn de standaardoplossing voor klasse 3 en 4 toepassingen. Ze koelen de persluchtstroom af tot ongeveer 3°C, waardoor vocht condenseert en wegvloeit. Adsorptiedrogers bereiken de dauwpunten onder nul die vereist zijn voor toepassingen van klasse 1 en 2, maar verbruiken doorgaans meer energie 15–20% van het compressorvermogen voor een verwarmde regeneratieve eenheid.
Een luchtcilinder correct dimensioneren: berekeningen van boring, slag en snelheid
Het verkeerd kiezen van de boringmaat is een van de meest voorkomende en dure ontwerpfouten in de pneumatische systeemtechniek. Een te grote cilinder verspilt perslucht en zorgt voor buitensporige dempingsproblemen; een ondermaatse blijft hangen onder belasting of werkt in de buurt van de afdichtingsdruklimieten.
Krachtberekening
De theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Waar F de kracht in Newton is, is P de toevoerdruk in Pa en is D de boringdiameter in meters. Voor een cilinder met een boring van 63 mm bij 6 bar (600.000 Pa):
F = 600.000 × (3,14159 × 0,063² / 4) = 600.000 × 0,003117 = 1.870 N (ongeveer 190 kgf)
Bij de terugtrekslag verplaatst de stang een deel van de boring, waardoor de kracht afneemt. Een boring van 63 mm met een staaf van 20 mm levert ongeveer 1.680 N op bij terugtrekking bij dezelfde druk – een reductie van 10% die moet worden meegerekend bij tweerichtingstoepassingen.
Snelheid en stroomsnelheid
De cilindersnelheid is afhankelijk van het luchtvolume dat per tijdseenheid wordt geleverd. De actuatorsnelheid wordt berekend op basis van:
Q = A × v × (P_abs / P_atm)
Waar Q de vrije luchtstroom in m³/s is, is A het zuigeroppervlak, v de gewenste zuigersnelheid in m/s en P_abs de absolute werkdruk. Om 0,5 m/s te bereiken met een boring van 63 mm bij 6 bar absoluut, moeten de klep en de slang ongeveer 23 liter/min vrije lucht — een nuttige maatstaf voor de CV-selectie van kleppen.
Vereisten voor demping
Bij snelheden boven 0,2 m/s hebben pneumatische cilinders demping aan het einde van de slag nodig om harde impactschade aan de zuiger, stang en aangesloten gereedschap te voorkomen. Ingebouwde verstelbare kussens werken voor gematigde snelheden tot ongeveer 0,5 m/s. Bovendien zijn externe hydraulische schokdempers of programmeerbare vertraging via proportionele kleppen noodzakelijk. Het negeren van de demping op een cilinder met een boring van 100 mm die met een snelheid van 1 m/s beweegt, kan botsingskrachten veroorzaken die groter zijn dan de schok 3–5 kN op de eindkap - veel verder dan wat de meeste montagehardware gedurende duizenden cycli tolereert.
Energie-efficiëntiestrategieën voor perslucht- en pneumatische systemen
Perslucht wordt in de productie vaak ‘het vierde nutsvoorziening’ genoemd – en is consequent het duurste per arbeidseenheid. De conversie-efficiëntie van elektriciteit naar mechanisch werk voor een persluchtsysteem is doorgaans slechts 10–15% bij de actuator, vergeleken met 85-90% voor directe elektrische motoraandrijvingen. Dit maakt energie-optimalisatie van cruciaal belang.
Stap 1
Meet het werkelijke luchtverbruik
Installeer debietmeters bij de hoofduitlaat van de compressor en bij elke grote machinegroep. De meeste fabrieken ontdekken dat 20 tot 30% van de machines onevenredig grote hoeveelheden lucht verbruiken in verhouding tot hun productieopbrengst. Dit worden de prioritaire doelstellingen voor het wijzigen van de afmetingen van cilinders, drukverlaging of herontwerp van processen.
Stap 2
Verlaag de werkdruk en zorg voor de juiste maat
Controleer elke machine en luchtcilinder op de werkelijke drukbehoefte. Vervang te grote cilinders door exemplaren van de juiste maat met een lagere druk. Installeer regelaars op het gebruikspunt die zijn ingesteld op de minimaal vereiste druk. In faciliteiten met uiteenlopende drukvereisten kunt u overwegen om deze op te splitsen in hogedruk- en lagedrukdistributieringen in plaats van alles te leveren op piekdruk.
Stap 3
Herstel compressorwarmte
Roterende schroefcompressoren werpen ongeveer af 80-90% van hun input-energie als warmte in het compressieproces. Door een warmteterugwinningssysteem op het koelcircuit van de compressor te installeren, wordt deze thermische energie opgevangen voor ruimteverwarming, proceswaterverwarming of droogtoepassingen. De terugverdientijden voor warmteterugwinning bedragen doorgaans 1 tot 3 jaar.
Stap 4
Vervang compressoren met constant toerental door frequentieregelaars
Een compressor met variabele snelheidsaandrijving (VSD) moduleert de motorsnelheid om in realtime aan de daadwerkelijke luchtvraag te voldoen, in plaats van op volle snelheid te laden en lossen. In installaties met een fluctuerende vraag besparen VSD-compressoren 20–35% van de compressorenergie vergeleken met eenheden met een vaste snelheid. Het break-evenpunt is doorgaans het moment waarop het systeemgebruik gedurende een aanzienlijk deel van de dienst onder de 80% van de nominale capaciteit valt.
Stap 5
Implementeer een lekdetectie- en reparatieprogramma
Ultrasone lekdetectoren kunnen lekkages identificeren via achtergrondgeluid op afstanden tot 10 meter. Een gestructureerd programma – het labelen van lekken, het kwantificeren van het debiet ervan, het prioriteren op basis van de kosten en het volgen van de voltooiing van de reparatie – zorgt voor een consistente vermindering van de lekkages, van een typisch verliespercentage van 20 tot 30% tot onder 5–8% binnen 12 maanden . Dit alleen al elimineert vaak de noodzaak voor extra compressorcapaciteit.
Pneumatische systemen versus hydraulische systemen: wanneer moet u ze kiezen?
Zowel pneumatische als hydraulische systemen leveren kracht via een vloeibaar medium, maar hun eigenschappen maken ze allemaal beter geschikt voor specifieke toepassingen. Het verwarren van deze twee leidt tot overontwikkelde, dure systemen of slecht presterende systemen.
Kenmerkend
Pneumatisch systeem
Hydraulisch systeem
Werkdruk
4–10 bar typisch
Typisch 100–700 bar
Forceer uitvoer
Tot ~50 kN praktisch
Tot enkele MN
Snelheid
Snel; tot 3 m/s gebruikelijk
Matig; Typisch 0,1–0,5 m/s
Positiecontrole
Moeilijk (luchtcompressibiliteit)
Uitstekend (onsamendrukbare vloeistof)
Verontreinigingsrisico
Laag (lucht uitgeput)
Hoog (olielekken, verwijdering)
Complexiteit van onderhoud
Lager; standaard vaardigheden
Hoger; vloeistofanalyse nodig
Installatiekosten
Lager
Hoger (reservoir, filtratie, afdichtingen)
Beste gebruiksscenario
Hoge snelheid, lichte tot gemiddelde kracht, schone omgevingen
Hoge kracht, nauwkeurige positionering, zware industrie
Een praktische grens: waar de krachtvereisten ruwweg overschrijden 50 kN of waar het nauwkeurig vasthouden van de middenslagpositie verplicht is, is hydrauliek meestal de betere keuze. Onder die drempel winnen pneumatische systemen op het gebied van snelheid, eenvoud, netheid en lagere totale systeemkosten. In veel hybride toepassingen – zoals pneumatisch bediende klemmen op een hydraulische pers – bestaan beide technologieën naast elkaar op dezelfde machine.
Pneumatische toepassingen met hoge kracht en hoe luchtcilinders opschalen
Wanneer standaard luchtcilinderboringen niet de vereiste kracht kunnen leveren bij beschikbare systeemdruk, breiden verschillende ontwerpstrategieën de pneumatische capaciteit uit voordat overschakeling op hydrauliek noodzakelijk wordt.
Tandemcilinders
Twee luchtcilindereenheden die coaxiaal zijn gemonteerd met hun stangen verbonden, vermenigvuldigen de uitgangskracht zonder de boring te vergroten. Een tandempaar cilinders met een boring van 100 mm bij 6 bar levert ongeveer 9,4 kN – bijna het dubbele van de output van een enkele unit – met behoud van dezelfde cilinderdiameter voor krappe ruimtes. De afweging is een grotere totale lengte en een proportioneel hoger luchtverbruik.
Lucht-over-olie-versterkers
Dese hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50–200 kN in compacte, op een bank gemonteerde configuraties.
Pneumatische cilindervermenigvuldigers via mechanische koppeling
Schakelmechanismen, nokvolgers en hefboomverbindingen versterken mechanisch de luchtcilinderopbrengst op het punt van toepassing. Er kan een eenvoudige spanklem ontstaan, aangedreven door een cilinder met een boring van 50 mm en een druk van 6 bar klemkrachten groter dan 20 kN aan het einde van de slag wanneer de tuimelgeometrie het dode punt nadert. Deze techniek wordt veel gebruikt in lasarmaturen en persgereedschappen.
Standaardcilinders met grotere boring
ISO 15552-conforme cilinders zijn verkrijgbaar in boringmaten tot 320 mm. Bij 6 bar levert een luchtcilinder met een boring van 320 mm ongeveer 483 kN van theoretische stuwkracht - nadert een klein hydraulisch cilindergebied. Deze units met grote boring verbruiken aanzienlijke luchtvolumes per slag (een slag van 300 mm op een boring van 320 mm verplaatst ongeveer 24 liter vrije lucht per cyclus), dus de afmetingen van de ontvanger en de compressorcapaciteit moeten zorgvuldig worden beoordeeld voordat ze worden gespecificeerd.
Luchtcilinders kiezen voor specifieke industriële omgevingen
Niet alle luchtcilinderlichamen en afdichtingsmaterialen zijn geschikt voor elke werkomgeving. Het specificeren van de verkeerde variant voor zware of gespecialiseerde omstandigheden veroorzaakt versnelde uitval, ongeacht hoe goed de rest van het pneumatische systeem is ontworpen.
- Eten en drinken: Roestvaststalen cilinders met FDA-conforme afdichtingsmaterialen (siliconen of EPDM), geen externe smering en gladde buitenprofielen die de opbouw van bacteriën tegengaan. Varianten met een washdown-classificatie (IP67 of IP69K) zijn bestand tegen hogedrukwater- en chemische reinigingscycli.
- Omgevingen met hoge temperaturen: Standaard NBR-afdichtingen falen boven 80°C. Voor gieterijen, ovens of toepassingen in de buurt van processen boven 100°C specificeert u fluorelastomeer (FKM/Viton) afdichtingen die bestand zijn tegen 200°C. Boven een omgevingstemperatuur van 150 °C zijn ook externe hitteschilden op het cilinderlichaam nodig om de borgringen en eindkappen te beschermen.
- Corrosieve atmosferen: Stroomloos vernikkelde of hard geanodiseerde aluminium behuizingen zijn bestand tegen milde chemische blootstelling. In maritieme, offshore- of chemische fabrieksomgevingen biedt de volledig roestvrijstalen constructie met PTFE-gevoerde boringen de beste corrosieweerstand ten koste van een hoger gewicht en een hogere prijs.
- ATEX/explosieveilige zones: Pneumatische actuatoren zijn inherent veiliger dan elektrische aandrijvingen in gevaarlijke zones, omdat ze geen vonken produceren. Klepmagneten en positiesensoren die op de luchtcilinder zijn aangesloten, moeten echter de juiste ATEX-zoneclassificaties hebben. Het cilinderlichaam zelf moet worden gecontroleerd of het vonkvrij is; aluminium is over het algemeen acceptabel, maar gietijzer moet worden gecontroleerd aan de hand van de vereisten voor zoneclassificatie.
- Cleanroom-toepassingen: ISO-klasse 5 en betere cleanrooms vereisen cilinders met ontgassingvrije afdichtingen, geen externe smering en vacuümcompatibele materialen. Sommige fabrikanten van halfgeleiders en platte beeldschermen gebruiken cilinders met een volledig plastic behuizing om elk risico op metaalverontreiniging te elimineren.
- Outdoor- en bouwuitrusting: Cilinders die aan weersinvloeden worden blootgesteld, hebben zink-nikkel- of harde chroomstaafcoatings nodig, robuuste wisserafdichtingen om vuil uit te sluiten, en geanodiseerde of geverfde behuizingen. Drukspecificaties moeten rekening houden met extreme temperaturen: bij -30°C worden standaard smeermiddelen dikker en worden afdichtingsmaterialen stijver, waardoor vet voor lage temperaturen en koudebestendige elastomeren nodig zijn.
Het afstemmen van de luchtcilinderspecificatie op de daadwerkelijke werkomgeving (in plaats van standaard te kiezen voor een algemene catalogusselectie) is waar ervaren pneumatische systeemingenieurs meetbare waarde toevoegen. De meerkosten van de juiste variant bedragen vrijwel altijd minder dan één ongeplande vervangingscyclus na een vroege veldstoring.
Pneumatische systemen zijn in de kern betrouwbaar, snel en kosteneffectief wanneer ontworpen met de juiste componentspecificaties, de juiste luchtkwaliteit, de juiste afmetingen en een gestructureerde onderhoudsaanpak. De luchtcilinder blijft het meest zichtbare element, maar de prestaties ervan zijn volledig afhankelijk van de kwaliteit van het persluchtsysteem dat deze voedt. Investeer in luchtvoorbereiding en drukbeheer, en de stroomafwaartse actuatoren zullen de levensduur leveren die hun ontwerp beoogt.