

Wat een betrouwbaar bedrijf feitelijk scheidt Fabrikant van pneumatische grijpers Van de Rest
Het korte antwoord: een betrouwbare fabrikant van pneumatische grijpers wordt gedefinieerd door drie meetbare dingen, niet door marketingteksten: herhaalbare grijpkracht gedurende duizenden cycli, afgedichte constructie die bestand is tegen het binnendringen van stof en vocht, en nauwkeurigheid van de kaakslag binnen 0,02 mm tot 0,05 mm. Al het andere (coatingkleur, catalogusdikte of showroomgrootte) is secundair. Kopers die zoeken naar fabrikanten van pneumatische grijpers proberen meestal een van de volgende twee problemen op te lossen: een grijper die te snel verslijt op een hogesnelheidslijn, of een grijper die geen consistente kracht kan vasthouden op onderdelen met een variërende oppervlakteafwerking. Beide problemen zijn terug te voeren op ontwerpkeuzes die tijdens de productiefase zijn gemaakt. Daarom concentreert deze gids zich op wat u moet controleren voordat u een bestelling plaatst, in plaats van op algemene productbeschrijvingen.
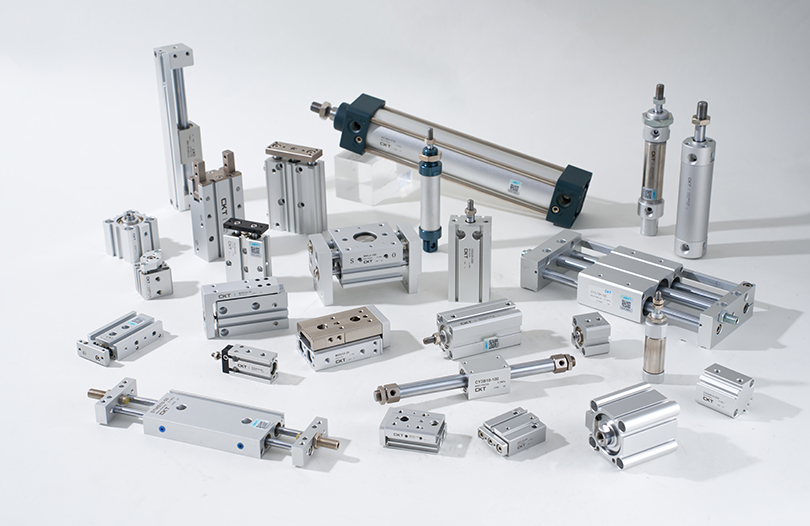
Pneumatische grijpers blijven de meest kosteneffectieve end-of-arm-gereedschapsoptie voor repetitief pick-and-place-werk, en de vraag is tot 2026 sterk gebleven nu de assemblage van elektronica, subcomponentenlijnen voor de automobielindustrie en verpakkingsautomatisering zich blijven uitbreiden. Zhejiang CKT Pneumatisch Co., Ltd heeft zijn catalogus rond deze exacte vraagcurve opgebouwd en produceert parallelle, hoekige en drie-klauw grijperlijnen gericht op OEM-integrators die zowel consistente doorlooptijden als consistente prestaties nodig hebben.
Hoe een pneumatische grijper luchtdruk feitelijk omzet in grijpkracht
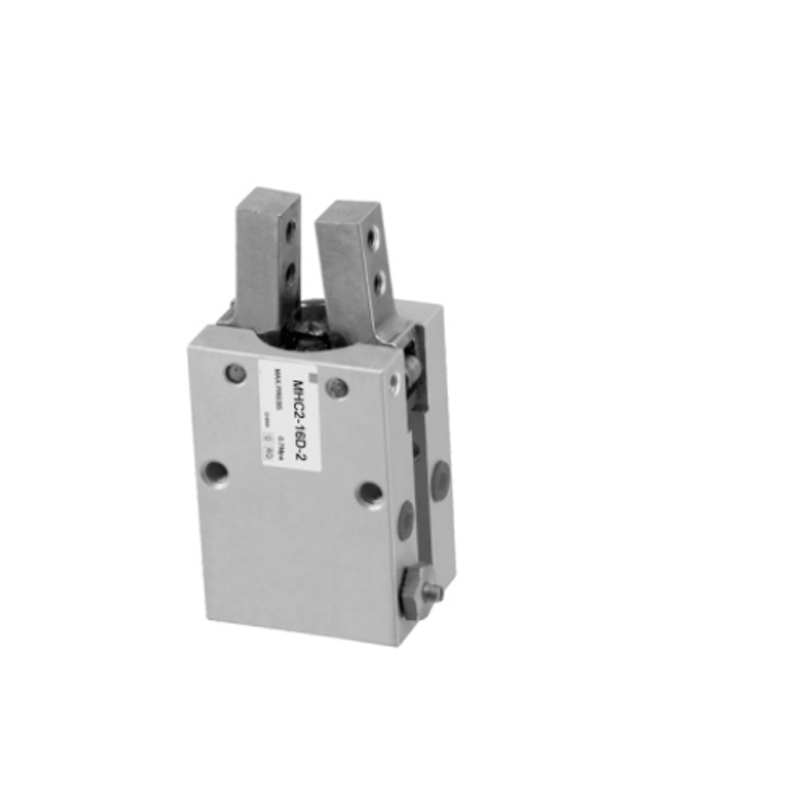
Een pneumatische grijper is een mechanische actuator die persluchtdruk omzet in lineaire of hoekige kaakbeweging via een zuiger-en-nok- of zuiger-en-rekmechanisme. Lucht komt de ene poort binnen, duwt een zuiger langs een boring en die zuigerbeweging wordt via een mechanische koppeling omgezet in sluitkracht van de kaak. De relatie is eenvoudig, maar wordt vaak verkeerd begrepen door kopers die specificatiebladen vergelijken:
De kerncomponenten op volgorde
- Cilinderlichaam - herbergt de zuiger en definieert de boringdiameter, die direct de maximale theoretische kracht bepaalt
- Zuiger en stang: het bewegende element dat aan één of beide zijden luchtdruk ontvangt
- Nokken- of tandheugelverbinding - zet lineaire zuigerbeweging om in kaakbeweging, parallel of onder een hoek
- Kaakgeleiders - lineaire lagers of zwaluwstaartglijbanen die ervoor zorgen dat de kaakbeweging vrij blijft van zijdelingse speling
- Afdichtingen – het onderdeel dat het meest verantwoordelijk is voor de betrouwbaarheid op lange termijn, aangezien slijtage van afdichtingen de belangrijkste oorzaak is van krachtverlies in het veld
De formule die integrators gebruiken om de theoretische grijpkracht te schatten is: F = P × EEN × n , waarbij P de toevoerluchtdruk is, A het effectieve zuigeroppervlak is en n het aantal klauwen is dat in contact staat met het onderdeel. Dit getal is altijd een plafond en geen garantie. De grijpkracht in de praktijk daalt met grofweg 15% tot 30%, afhankelijk van de wrijvingsverliezen in de koppeling. Dat is precies de reden waarom twee grijpers met identieke boringdiameters heel verschillend kunnen presteren, afhankelijk van de bewerkingstolerantie en het ontwerp van de koppeling.
Enkelwerkende versus dubbelwerkende circuits
Enkelwerkende grijpers vertrouwen op een drukveer om de kaken terug te brengen naar hun standaardpositie, wat betekent dat de luchtdruk slechts in één richting werkt. Dit ontwerp is gebruikelijk bij kleinere boringen waarbij een normaal gesloten kaakpositie wenselijk is voor de veiligheid, omdat het onderdeel vast blijft zitten als de luchtdruk halverwege de cyclus verloren gaat. Dubbelwerkende grijpers geleiden in plaats daarvan lucht naar beide zijden van de zuiger via twee afzonderlijke poorten, waardoor een meer consistente kracht wordt geproduceerd in zowel de open als de gesloten richting, ten koste van een 5/2 of 5/3-weg magneetventiel in plaats van de eenvoudigere 3/2-weg klep die wordt gebruikt voor enkelwerkende circuits.
De rol van flow control en demping
Stroomregelkleppen op elke luchtpoort regelen hoe snel de zuiger beweegt, wat belangrijker is dan de meeste kopers denken. Een kaak die te snel dichtklikt op een kwetsbaar onderdeel, riskeert vlekken of barsten, terwijl een kaak die te langzaam sluit het knelpunt wordt in een snelle pick-and-place-cyclus. Fabrikanten die verstelbare stroomcontrolepoorten inbouwen in plaats van vaste openingen, geven integrators meer ruimte om de cyclustijd af te stemmen zonder externe klephardware toe te voegen. Demping aan het einde van de slag, meestal bereikt door een kleine elastomeerbumper of een interne luchtkussenkamer, vermindert de mechanische schokken op de koppeling bij volledig open en volledig gesloten posities - een detail dat veel meer naar voren komt in de levensduurwaarden dan de meeste specificatiebladen erkennen.
Vergelijking van de vier grijpertypen die fabrikanten doorgaans produceren
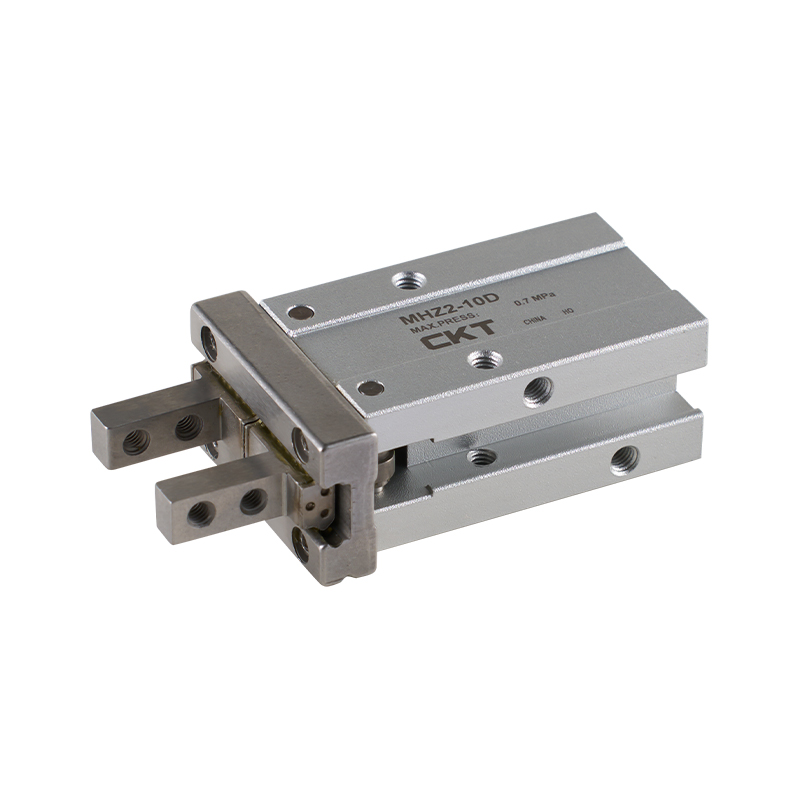
Niet elke pneumatische grijper is op dezelfde manier gebouwd, en het kiezen van het verkeerde type voor de toepassing is de meest voorkomende inkoopfout. De onderstaande tabel geeft typische specificaties weer die zijn gepubliceerd door middelgrote Chinese fabrikanten die in 2026 standaardcatalogusgrijperlijnen produceren.
| Grijpertype | Kaak beweging | Typisch boringbereik | Meest geschikt voor |
|---|---|---|---|
| Parallel (twee-kaak) | Beide kaken bewegen symmetrisch naar binnen | 10 mm tot 63 mm | Platte of cilindrische onderdelen waarvoor een gecentreerde opname nodig is |
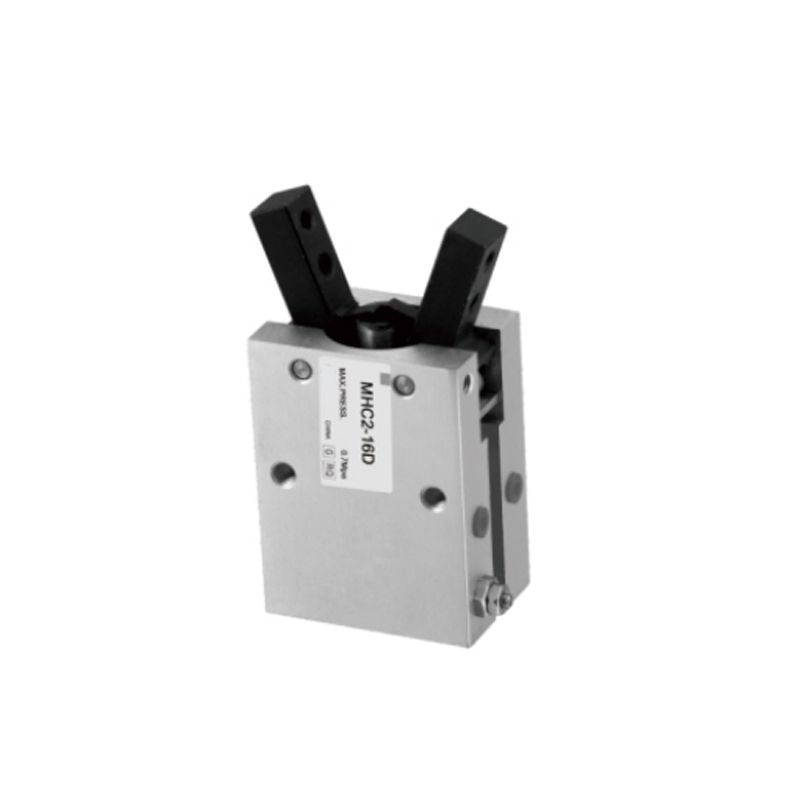
| Hoekig | De kaken zwaaien open op een draaipunt | 16 mm tot 50 mm | Besloten ruimtes waar lineaire beweging van de kaak beperkt is |
| Drie-kaak centraal | Drie kaken sluiten gelijktijdig naar het midden | 20 mm tot 80 mm | Ronde of symmetrische werkstukken die zelfcentrering vereisen |
| Tuimelhendel | Kaken vergrendeld via mechanische schakelaar aan het einde van de slag | 25 mm tot 100 mm | Zware onderdelen die houdkracht vereisen, zelfs na luchtverlies |
Parallelle grijpers zijn verantwoordelijk voor het grootste deel van de bestellingen, omdat de meeste pick-and-place-taken op het gebied van elektronica en lichte montage betrekking hebben op platte of vierkante onderdelen. Drieklauwgrijpers zien een gestage vraag van fabrikanten die leveren aan de automobiel- en machinesector, waar rond materiaal en cilindrische componenten domineren.
Berekening van de grijpkracht die u werkelijk nodig heeft
Een regel die integrators volgen: de vereiste grijpkracht moet minimaal zijn 4 tot 6 keer het gewicht van het te hanteren onderdeel , en hoger voor onderdelen die met hoge snelheid worden verplaatst of onderhevig zijn aan schokbelastingen, zoals plotselinge stops op een door een transportband gevoede lijn. Een onderdeel van 2 kg dat met een standaard pick-and-place-snelheid beweegt, heeft doorgaans een grijpkracht van 80 N tot 120 N nodig als veiligheidsmarge, niet de kale 20 N die alleen de zwaartekracht nodig zou hebben.
Fabrikanten die dit onderscheid begrijpen – in plaats van eenvoudigweg de hoogste theoretische kracht op een specificatieblad te vermelden – hebben de neiging om tijdens de offertefase nauwkeurigere maatrichtlijnen te geven. Dit is een gebied waarop rechtstreeks samenwerken met het technische team van een fabrikant, in plaats van met een puur handelsbedrijf, de neiging heeft om betere resultaten op te leveren, omdat voor maatvragen iemand nodig is die bekend is met de interne koppelingsgeometrie, en niet alleen met de gepubliceerde boringdiameter.
Een uitgewerkt maatvoorbeeld
Beschouw een gegoten metalen beugel van 1,5 kg die met een gemiddelde pick-and-place-snelheid wordt bewogen met twee kaken in contact. Met behulp van de veiligheidsfactor van 4 tot 6 keer komt de beoogde grijpkracht tussen 59N en 88N terecht. Als de toevoerdruk is vastgesteld op 0,5 MPa, werkt het vereiste effectieve zuigeroppervlak achteruit vanaf F = P × A × n: bij n = 2 kaken levert het oplossen van A ruwweg 59 tot 88 vierkante millimeter effectief zuigeroppervlak per kaak op, zodra wrijvingsverliezen van de koppeling van ongeveer 25% weer worden meegerekend. In de praktijk wijst dit een integrator in de richting van een grijper met een boring van 20 mm tot 25 mm in plaats van een kleinere eenheid van 16 mm die alleen zou voldoen aan het krachtdoel bij de top van het nominale drukbereik, waardoor er geen veiligheidsmarge overblijft als de luchtdruk in de werkplaats fluctueert tijdens de piekvraag naar de compressor.
Waarom oppervlaktewrijving de wiskunde verandert
Bij de bovenstaande berekeningen wordt uitgegaan van een gemiddelde wrijvingscoëfficiënt tussen de kaakvinger en het oppervlak van het onderdeel, doorgaans in het bereik van 0,15 tot 0,3 voor bewerkt metaal op machinaal bewerkt metaalcontact. Onderdelen met olieachtige, gepolijste of gepoedercoate oppervlakken kunnen die coëfficiënt aanzienlijk verlagen, wat betekent dat dezelfde theoretische grijpkracht zich vertaalt in minder feitelijk houdvermogen. Dit is de reden waarom op maat gemaakte kaakvingerinzetstukken met getextureerde of met polymeer beklede contactoppervlakken zo vaak worden gevraagd — ze verhogen de effectieve wrijvingscoëfficiënt zonder dat een groter en duurder grijperlichaam nodig is.
Materiaal- en constructiekwaliteitsfactoren die de levensduur bepalen
Twee grijpers kunnen er op een specificatieblad identiek uitzien, maar toch heel verschillend presteren gedurende een serviceperiode van 24 maanden. De onderscheidende factoren zijn bijna altijd verborgen in de materiaalkeuzes en interne toleranties en niet in iets wat van buitenaf zichtbaar is.
Lichaams- en zuigermaterialen
Behuizingen van aluminiumlegering, meestal geanodiseerd na bewerking, blijven de standaard voor gewichtsgevoelige toepassingen, terwijl geharde stalen geleiderails in de kaakglijbanen veel beter bestand zijn tegen slijtage dan onbehandelde aluminium geleiders onder omstandigheden met hoge cycli. Fabrikanten die grijpers produceren met een vermogen van meer dan 2 miljoen cycli gebruiken bijna altijd gehard en geslepen staal voor de kaakgeleiderails , aangezien aluminium-op-aluminium contact bij de kaakschuif de meest voorkomende bron van voortijdige speling is.
Selectie van afdichtingsverbindingen
Afdichtingen van nitrilrubber (NBR) zijn geschikt voor standaard werkplaatsomgevingen, maar afdichtingen van fluorkoolstof (FKM) hebben de voorkeur wanneer de omgevingstemperatuur hoger is dan 60°C of waar de grijper wordt blootgesteld aan koelmiddelmist, wat gebruikelijk is bij machinale celtoepassingen. Kopers die bij fabrikanten van pneumatische grijpers inkopen voor aan voedsel grenzende verpakkingslijnen moeten specifiek de compatibiliteit van afdichtingsverbindingen bevestigen, aangezien standaard NBR-afdichtingen sneller kunnen verslechteren bij herhaalde wasbeurten.
| Onderdeel | Standaard materiaal | Verbeterde optie |
|---|---|---|
| Lichaam | Geanodiseerde aluminiumlegering | Hard geanodiseerd aluminium voor schurende omgevingen |
| Kaakgeleiderail | Gehard staal | Geslepen en verchroomd staal |
| Zeehonden | NBR (nitrilrubber) | FKM (fluorkoolstof) voor blootstelling aan hoge temperaturen of koelmiddelen |
| Kaakvinger inzetstukken | Staal, ongehard | Op maat gemaakt per onderdeelgeometrie, vaak met een polymeerlaag |
Luchtverbruik is een reële bedrijfskosten, geen bijzaak
Elke grijpercyclus verbruikt een vast volume perslucht dat evenredig is aan de boring en slaglengte, en perslucht is een van de duurdere voorzieningen in een typische fabriek als er rekening wordt gehouden met productie- en distributieverliezen. Een grijper met een boring van 20 mm die één keer per seconde in drie ploegendiensten draait, kan een aanzienlijk groter deel van de output van een compressor verbruiken dan de integrator tijdens de planningsfase budgetteert. Kopers die meerdere fabrikanten van pneumatische grijpers evalueren, moeten vragen naar het typische luchtverbruik per cyclus bij nominale slag, en niet alleen naar de boringdiameter, aangezien twee grijpers met dezelfde boring kunnen verschillen in slaglengte en dus in luchtverbruik per cyclus.
Pneumatische versus elektrische grijpers
Elektrische grijpers hebben terrein gewonnen in toepassingen die programmeerbare kracht- of positiefeedback nodig hebben, maar pneumatische grijpers blijven dominant voor eenvoudig pick-and-place-werk vanwege de lagere kosten per eenheid en de eenvoudigere besturingsvereisten. De onderstaande vergelijking weerspiegelt de typische afwegingen die kopers maken bij het kiezen tussen de twee.
| Factor | Pneumatische grijper | Elektrische grijper |
|---|---|---|
| Eenheidskosten | Lager, doorgaans een fractie van een gelijkwaardige elektrische eenheid | Hoger, gedreven door motor- en controllerkosten |
| Forceer controle | Vast door toevoerdruk, alleen instelbaar via regelaar | Programmeerbaar en herhaalbaar op meerdere krachtniveaus |
| Infrastructuur nodig | Persluchttoevoer en filtratie | Elektrische bedrading en een bewegingscontroller |
| Cyclus snelheid | Over het algemeen sneller voor eenvoudige open-dicht-bewegingen | Iets langzamer maar met fijnere positionele controle |
Waar pneumatische grijpers het zwaarste hijswerk doen in alle sectoren
De vraag naar fabrikanten van pneumatische grijpers omvat een breder scala aan industrieën dan de meeste kopers aanvankelijk verwachten, en de vereisten op het gebied van afmetingen en kaakconfiguratie verschillen aanzienlijk tussen de industrieën.
- Elektronica montage — parallelle grijpers met klein kaliber in het bereik van 6 mm tot 20 mm voor het hanteren van PCB-modules, connectoren en kleine behuizingen
- Auto-subassemblage — drieklauw- en knevelgrijpers met middelmatige tot grote boring voor motoronderdelen, lagerringen en cilindrische metalen onderdelen
- Verpakking en afhandeling van dozen — hoekige grijpers met verlengde kaakvingers voor dozen, zakjes en onregelmatige zachte verpakkingen
- Machine verzorgen — zware parallelle grijpers die geschikt zijn voor herhaalde blootstelling aan koelvloeistof en metaalspanen in CNC-werkcellen
- Assemblage van medische apparaten — precisiegrijpers met een klein kaliber met nauwe herhaalbaarheidstoleranties, vaak minder dan 0,02 mm
Vooral toepassingen bij het verzorgen van machines hebben de neiging fabrikanten in de richting van afgedichte grijperbehuizingen met IP64-classificatie te duwen, omdat het binnendringen van koelvloeistof in de zuigerboring een van de snelste manieren is om de levensduur van een CNC-aangrenzende grijperinstallatie te verkorten.
De grijper op een robotarm of vast automatiseringsframe monteren
De meeste pneumatische grijpers worden geleverd met een gestandaardiseerd montageflenspatroon dat overeenkomt met de gebruikelijke robotpolsinterfaces, maar kopers die een grijper op een vast pick-and-place-frame integreren in plaats van op een robotarm, hebben in plaats daarvan vaak een eenvoudiger beugelmontage nodig. Door de montage-interface vroegtijdig te bevestigen, wordt een veel voorkomende vertraging vermeden waarbij de grijper correct gebouwd aankomt, maar de integrator een adapterplaat moet bewerken voordat de installatie kan doorgaan. Het routeren van kabels en luchtleidingen verdient ook vroegtijdige aandacht; grijpers die op een bewegende robotpols zijn gemonteerd, hebben een flexibele luchtslang nodig die geschikt is voor continu flexcycli, wat een andere specificatie is dan de stijve luchtleiding die wordt gebruikt op een grijper met een vaste positie.
Sensorfeedback-opties
Positiedetectie op een pneumatische grijper wordt doorgaans afgehandeld via magnetische reedschakelaars of solid-state sensoren die in een sleuf langs het cilinderlichaam zijn gemonteerd en detecteren wanneer de zuiger de volledig open of volledig gesloten positie bereikt. Deze binaire open/gesloten feedback is voldoende voor de meeste pick-and-place-taken, maar toepassingen die een onderdeel moeten detecteren dat aanwezig maar ondermaats is, ook wel gedeeltelijk sluiten of gedeeltelijk detecteren genoemd, vereisen een tussenliggende sensorpositie of een analoog, op druk gebaseerd onderdeeldetectiecircuit. Kopers met deze vereiste moeten de compatibiliteit van de sensorslots en het sensortype bevestigen tijdens de offertefase en niet nadat de grijper al is bewerkt.
Onderhoudspraktijken die de levensduur van de grijper verlengen tot na de garantieperiode
- Inspecteer maandelijks de luchtleidingfiltratie; deeltjesverontreiniging in de toevoerlucht is de belangrijkste oorzaak van versnelde slijtage van afdichtingen
- Smeer de zuigerboring opnieuw op een vast interval in plaats van te wachten tot de prestaties afnemen, doorgaans elke 500.000 tot 1.000.000 cycli, afhankelijk van de werkcyclus
- Controleer de speling van de kaakgeleider elk kwartaal met behulp van een meetklok; speling groter dan 0,1 mm duidt op slijtage van de geleiderail die vervangen moet worden
- Controleer het aanhaalmoment van de montagebouten na de eerste maand van gebruik, aangezien het loskomen van trillingen vaak voorkomt bij nieuw geïnstalleerd gereedschap
- Houd waar mogelijk het aantal cycli per grijper bij, aangezien de meeste fabrikanten de levensduur in cycli beoordelen in plaats van in kalendertijd
Faciliteiten die geplande boringssmering implementeren in plaats van reactief onderhoud melden doorgaans dat de levensduur van de grijper 30% tot 40% langer is dan de basiswaarde van de fabrikant, gebaseerd op onderhoudslogboeken die worden gedeeld door middelgrote automatiseringsintegrators die productielijnen met meerdere ploegen bedienen.
Algemene veldsymptomen en wat ze gewoonlijk betekenen
| Symptoom | Waarschijnlijke oorzaak | Typische oplossing |
|---|---|---|
| Grijpkracht neemt geleidelijk af | Slijtage van afdichtingen of krassen in de boring door vervuilde lucht | Vervang de afdichtingsset, controleer de stroomopwaartse filtratie |
| Kaakspel of wiebelen bij volledige extensie | Slijtage van de geleiderails door een hoog aantal cycli | Vervang de geleiderailconstructie |
| Langzame of trage cyclustijd | Te kleine luchttoevoerleiding of verstopte stroomregeling | Controleer de leidingdiameter en reinig de stroomregelopening |
| Hoorbare luchtlekkage uit het lichaam | Defecte zuigerafdichting of losse poortfitting | Draai eerst de fittingen vast en inspecteer vervolgens de interne afdichtingen |
| Inconsequent oppakken van onderdelen | Versleten of vervuild kaakvingeroppervlak | Reinig of vervang de kaakvingerinzetstukken |
Wat u moet controleren voordat u een bestelling plaatst bij een fabrikant van pneumatische grijpers
Het inkopen bij buitenlandse fabrikanten introduceert een laag van due diligence die binnenlandse kopers soms overslaan, en het overslaan daarvan is waar de meeste spijt van de inkoop vandaan komt. Voordat kopers een bestelling bevestigen, moeten ze het volgende rechtstreeks bij het verkoopteam van de fabrikant opvragen:
Documentatie om aan te vragen
- Werkelijk gemeten kracht-versus-druk-curven, niet alleen het op theoretische formules gebaseerde cijfer
- Nominale levensduur bij de specifieke inschakelduur die overeenkomt met uw toepassing, aangezien een cycli van 5 miljoen cycli bij lage snelheid niet rechtstreeks wordt overgedragen op een hogesnelheidslijn
- Voorbeeld van een dimensionaal inspectierapport voor kaakparallelliteit en herhaalbaarheid
- Standaarddoorlooptijd versus doorlooptijd voor op maat gemaakte kaakvingerbewerking, wat vaak het feitelijke knelpunt is in de projecttijdlijnen
Zhejiang CKT Pneumatisch Co., Ltd is een van de vele gevestigde Chinese producenten in deze sector die zowel standaardcatalogusgrijperlijnen als op maat gemaakte kaakvingerbewerkingen leveren voor OEM-integratoren, en dezelfde due diligence-checklist hierboven is van toepassing, ongeacht welke fabrikant van pneumatische grijpers een koper evalueert. Het aanvragen van monstereenheden voor interne cyclustests voordat een volledige productieorder wordt vastgelegd, blijft de meest betrouwbare manier om een nieuwe leveranciersrelatie te valideren, vooral voor kopers die grijpers integreren in een lijn waar de kosten voor stilstand hoog zijn.
Hoe een typische offertetijdlijn eruit ziet
Voor standaard catalogusboringmaten zonder op maat gemaakte bekvingers is de offertedoorlooptijd van een gevestigde fabrikant doorgaans snel, vaak binnen één tot twee werkdagen nadat de vereiste kracht, slag en montage-interface zijn bevestigd. Aangepaste kaakvingerbewerking verlengt die tijdlijn aanzienlijk, omdat er een tekeningcontrolecyclus nodig is voordat het bewerken kan beginnen. Kopers met een harde projectdeadline moeten zo vroeg mogelijk onderdeeltekeningen voor het kaakvingerontwerp opsturen, zelfs voordat de boringafmeting definitief is, omdat de geometrie van de kaakvinger en de maat van de grijper vaak samen worden bepaald in plaats van in strikte volgorde.
Een eerlijk beeld van de totale eigendomskosten opbouwen
De eenheidsprijs is slechts één onderdeel van de werkelijke kosten van het inzetten van een pneumatische grijper op een productielijn. Een volledige vergelijking van de totale kosten tussen twee concurrerende offertes zou de eenheidsprijs van de grijper moeten omvatten, de verwachte kosten voor vervanging van de afdichtingsset over een periode van drie jaar, de kosten voor luchtverbruik bij de werkelijke elektriciteits- en compressorefficiëntie van de faciliteit, en de arbeidskosten van gepland onderhoud versus reactieve reparatie. Een grijper die vooraf 10% duurder geprijsd is, maar een dubbele levensduur heeft op geharde geleiderails, is vaak goedkoper na een inzet van drie jaar Zodra vervangingsarbeid en stilstand van de productielijn in aanmerking worden genomen, is de prijs per eenheid alleen een slechte basis voor het vergelijken van fabrikanten van pneumatische grijpers.
Een beknopte verklarende woordenlijst voor grijperspecificatiebladen
| Termijn | Wat het betekent |
|---|---|
| Boring diameter | Interne diameter van de cilinder, de belangrijkste drijvende kracht achter de theoretische krachtuitvoer |
| Slag per kaak | De afstand die elke kaak aflegt van volledig open tot volledig gesloten |
| Herhaalbaarheid | Hoe consistent de kaken cyclus na cyclus terugkeren naar dezelfde positie |
| Nominale levensduur | Aantal open-dicht-cycli dat de grijper naar verwachting zal uitvoeren voordat groot onderhoud nodig is |
| Momentbelastingscapaciteit | Maximale excentrische of torsiebelasting die de kaakgeleiders kunnen verdragen zonder versnelde slijtage |
| IP-classificatie | Een gestandaardiseerde schaal die de weerstand beschrijft tegen het binnendringen van stof en vloeistoffen in de grijperbehuizing |
Veelgestelde vragen
Welke luchtdruk hebben de meeste pneumatische grijpers nodig om correct te kunnen werken?
De meeste industriële pneumatische grijpers zijn geschikt voor een werkdrukbereik van 0,3 MPa tot 0,7 MPa (ongeveer 44 tot 100 psi), waarbij 0,5 MPa tot 0,6 MPa het meest voorkomende werkpunt is op standaard werkplaatsluchtsystemen. Als u onder het nominale minimum rijdt, wordt de beschikbare grijpkracht proportioneel verminderd, terwijl het overschrijden van het nominale maximum de slijtage van de afdichtingen versnelt.
Hoe lang gaan pneumatische grijpers doorgaans mee voordat ze vervangen moeten worden?
Standaard catalogusgrijpers hebben doorgaans een vermogen tussen 3 miljoen en 10 miljoen cycli, afhankelijk van de boringgrootte, het kaakgeleidingsmateriaal en de inschakelduur. Heavy-duty modellen met gehard stalen geleiderails en verbeterde afdichtingen kunnen met geplande smering veel verder gaan dan dat bereik.
Kunnen pneumatische grijpers een onderdeel vasthouden als de luchttoevoer halverwege de cyclus wegvalt?
Standaard veerondersteunde of dubbelwerkende parallelle grijpers zullen doorgaans de houdkracht loslaten of verliezen als de luchtdruk daalt. Daarom zijn tuimelhendelontwerpen gespecificeerd voor toepassingen waarbij de houdkracht behouden moet blijven, zelfs tijdens een tijdelijke onderbreking van de luchttoevoer.
Wat is het verschil tussen enkelwerkende en dubbelwerkende pneumatische grijpers?
Enkelwerkende grijpers gebruiken luchtdruk om in één richting te openen of te sluiten en een veer om de kaken terug te brengen, terwijl dubbelwerkende grijpers luchtdruk gebruiken voor zowel openings- als sluitbewegingen, waardoor ze over het algemeen een hogere en consistentere kracht in beide richtingen produceren, ten koste van twee luchtleidingen in plaats van één.
Hoe kies ik de juiste boring voor een specifiek onderdeelgewicht?
Begin met de vereiste grijpkracht (doorgaans 4 tot 6 keer het gewicht van het onderdeel, hoger voor handling op hoge snelheid), en vergelijk dat cijfer vervolgens met de door de fabrikant gepubliceerde kracht-versus-druk-grafiek voor elke boring bij de beschikbare toevoerdruk, in plaats van de afmetingen alleen op basis van de onderdeelafmetingen te bepalen.
Bieden fabrikanten van pneumatische grijpers doorgaans op maat gemaakte kaakvingerbewerkingen aan?
Ja, de meeste gevestigde fabrikanten bieden op maat gemaakte kaakvingerbewerkingen aan die passen bij de specifieke onderdeelgeometrie, aangezien standaard platte kaakvingers zelden optimaal zijn voor onregelmatige of delicate onderdelen. De doorlooptijd voor op maat gemaakte vingers is doorgaans langer dan voor standaard cataloguseenheden, dus dit moet vroeg in het offerteproces worden bevestigd.
Hoeveel lucht verbruikt een typische pneumatische grijper per cyclus?
Het luchtverbruik is afhankelijk van de boring en slaglengte, maar als ruwe referentie verbruikt een parallelle grijper met een diameter van 20 mm tot 25 mm doorgaans ergens tussen de 0,05 en 0,15 liter vrije lucht per volledige cyclus bij een toevoerdruk van 0,5 MPa. Kopers die lijnen met een hoge cyclussnelheid exploiteren, moeten de gemeten verbruikscijfers van de fabrikant opvragen in plaats van alleen een schatting te maken van de boringgrootte, aangezien het ontwerp van de koppeling het daadwerkelijke veegvolume beïnvloedt.
Kan een pneumatische grijper worden gebruikt in een wasstraat of in de buurt van voedsel?
Ja, maar hiervoor is doorgaans een grijper nodig die is gebouwd met corrosiebestendig lichaamsmateriaal, verbeterde afdichtingsverbindingen die geschikt zijn voor washdown-chemicaliën en afgedichte sensorsleuven om het binnendringen van vocht te voorkomen. Standaard cataloguseenheden zijn doorgaans niet geschikt voor herhaalde washdown-blootstelling zonder deze upgrades, dus dit moet expliciet worden gemarkeerd bij het aanvragen van een offerte.
Wat is het verschil tussen herhaalbaarheid van de kaak en nauwkeurigheid van de kaak?
Herhaalbaarheid beschrijft hoe consistent de kaken terugkeren naar dezelfde positie over herhaalde cycli, terwijl nauwkeurigheid beschrijft hoe dicht die positie bij de beoogde doelpositie ligt. Een grijper kan een uitstekende herhaalbaarheid hebben, maar toch enigszins afwijken van de juiste positie als deze tijdens de installatie niet correct is gekalibreerd. Daarom zijn beide cijfers van belang voor precisiemontagewerk.
Hoe weet ik of ik een zelfcentrerende grijper nodig heb in plaats van een standaard parallelle grijper?
Zelfcentrerende grijpers met doorgaans drie klauwen zijn de juiste keuze wanneer de middenpositie van het onderdeel van belang is voor de nauwkeurigheid van de plaatsing stroomafwaarts en het onderdeel zelf rond of symmetrisch is, omdat de klauwen gelijktijdig sluiten in de richting van een gemeenschappelijk middelpunt, ongeacht waar het onderdeel voor het eerst in de bekopening terechtkomt. Een standaard parallelgrijper met twee kaken garandeert dit centreergedrag niet, tenzij het onderdeel al precies gepositioneerd is voordat de kaken sluiten.
Wat zorgt ervoor dat een pneumatische grijper na verloop van tijd overmatige kaakbewegingen ontwikkelt?
Het wiebelen van de kaak is bijna altijd terug te voeren op slijtage van de geleiderail of het lineaire lager dat ervoor zorgt dat de kaak in een rechte lijn beweegt. Deze slijtage versnelt sneller op aluminium geleiderails onder omstandigheden met hoge zijbelasting. Daarom worden gehard stalen geleiderails gespecificeerd voor toepassingen met hoge cycli of zware onderdelen.