

De pneumatische cilindercilinder is waar cilinderkwaliteit daadwerkelijk leeft
Als u zich maar één ding herinnert over pneumatische cilinderlopen, bewaar dit dan: de loop definieert de drukwaarde, de soepelheid van de beweging en de levensduur van een luchtcilinder. De zuiger glijdt erin, de afdichtingen rijden tegen de binnenwand en elke belastingscyclus benadrukt de structurele stijfheid ervan. Een loop met een slechte ronding, een ruw geslepen oppervlak of de verkeerde wanddikte veroorzaakt luchtlekken, snelheidsschommelingen en voortijdige slijtage van de afdichtingen, lang voordat de rest van de cilinder zichtbare schade vertoont.
Voor de meeste industriële toepassingen is een aluminium pneumatische cilindercilinder met een geanodiseerde of nauwkeurig afgewerkte boring de beste balans tussen gewicht, corrosieweerstand, kosten en bewerkbaarheid. Voor omgevingen met hoge temperaturen, spoelbeurten of voedselcontact is een roestvrijstalen pneumatische cilinderbuis de veiligere keuze. Het materiaal en de interne afwerking zijn belangrijker dan het cilindermerk of de kleur van de anodisatie.
Kort gezegd: Wanneer u een pneumatische cilindercilinder evalueert, kijk dan niet eerst naar het buitenprofiel. Kijk naar de boringtolerantie, oppervlakteruwheid, rechtheid en het productieproces achter het binnenoppervlak. Deze parameters bepalen hoe de cilinder zich onder belasting gedraagt en hoeveel cycli hij overleeft.
Wat de cilindercilinder feitelijk doet in een luchtcilinder
De pneumatische cilinderboring is het hoofdgedeelte en het drukvat van de cilinder. Het herbergt de zuiger en houdt de perslucht in de werkkamer. Als u de vijf onderstaande rollen begrijpt, begrijpt u waarom de kwaliteit van de loop de hele actuator beïnvloedt.
- Drukbeheersing. De wand van het vat moet bestand zijn tegen de interne pneumatische druk zonder overmatige radiale uitzetting. Cilinders die werken bij 1 MPa hebben een dikkere of sterkere cilinder nodig dan cilinders die werken bij 0,3 MPa.
- Zuigergeleiding. De binnendiameter van de cilinder geleidt het zuiger- en zuigerstangsamenstel. Als de boring ovaal is, kantelt de zuiger tijdens beweging en ontstaat er een ongelijkmatig afdichtingscontact.
- Afdichtingspartner. De zuigerafdichting glijdt tegen de binnenwand van de cilinder. Een glad, consistent oppervlak is essentieel voor lage wrijving, stabiele snelheid en een lange levensduur van de afdichting.
- Warmteafvoer. Aluminium vaten geleiden de warmte sneller weg van de compressiekamer dan staal, wat helpt de temperatuur te stabiliseren tijdens snel fietsen.
- Structurele verbinding. Bij trekstangcilinders wordt de loop tussen de eindkappen samengedrukt door vier of meer bouten. De loop moet zijn geometrie behouden nadat de axiale klemkracht is uitgeoefend.
De loop bepaalt ook hoe gemakkelijk een cilinder gerepareerd kan worden. Een beschadigde afdichting kan worden vervangen, maar een beschadigde loop betekent meestal dat de hele cilinder moet worden gesloopt. Dit is de reden waarom fabrikanten die het vatafwerkingsproces beheersen, zoals fabrikanten van pneumatische cilinders die zich richten op de interne cilinderkwaliteit , hebben de neiging consistentere actuatoren te leveren over een lange productierun.
Vatmaterialen vergeleken: aluminium, staal en roestvrij staal
De meeste pneumatische cilinderlopen zijn gemaakt van aluminiumlegeringen uit de 6xxx-serie omdat ze goed extruderen en geanodiseerd kunnen worden. Stalen vaten verschijnen in zware trekstangcilinders waar slagvastheid en hoge druksterkte van belang zijn. Roestvrijstalen vaten zijn gereserveerd voor corrosieve omgevingen. Onderstaande tabel vat de praktische verschillen voor kopers en ontwerpingenieurs samen.
| Materiaal | Typische afwerking | Beste gebruiksscenario | Pas op voor |
|---|---|---|---|
| Aluminium 6063 / 6061 | Boring gezoet of gewalst, buitenoppervlak geanodiseerd | Standaard automatiseringscilinders, compact- en minicilinders | Lage weerstand tegen agressieve chemicaliën en sterke impact |
| Koolstofstaal | Gezoet, soms hardverchroomd van binnen | Zware trekstangcilinders, hogedrukleidingen | Zwaarder, vereist bescherming tegen corrosie |
| Roestvrij staal 304 / 316 | Gezoete of gepolijste boring | Voeding, farmacie, washdown, maritieme toepassingen | Hogere kosten en lagere warmtegeleiding |
Anodiseerdiepte is een praktische specificatie om te controleren. Typische anodisatie met zwavelzuur op aluminium cilinderlopen is ongeveer 8 tot 15 micron; hard anodiseren kan 25 tot 50 micron bereiken. Bij glijdende toepassingen verbetert hard anodiseren de slijtvastheid, maar de boring wordt vaak voor of na het coaten afgewerkt, afhankelijk van de vereiste eindtolerantie.
Gemeenschappelijke doorsneden van pneumatische cilindercilinders
Vatprofielvormen volgen de cilindergeometrie waartoe ze behoren. In industriële catalogi ziet u vier profielfamilies: ronde, vierkante, compacte en geleide of meerassige profielen. Ze bestaan allemaal om een andere montage- of ruimtereden.
Ronde trekstangvaten
Het klassieke ronde vat is te vinden in Trekstangcilinders uit de SC-serie . Vier trekstangen klemmen de loop tussen twee eindkappen, waardoor de loop zelf geen flens nodig heeft. Dit ontwerp is gemakkelijk te onderhouden omdat de loop afzonderlijk kan worden vervangen. Het is ook de meest gebruikelijke configuratie voor boormaten van 32 mm tot 320 mm. Als u een standaard, wereldwijd uitwisselbare cilinder nodig heeft, zoek dan naar SC-trekstang pneumatische cilinders met een aluminium loop en een nauwkeurig afgewerkte boring.
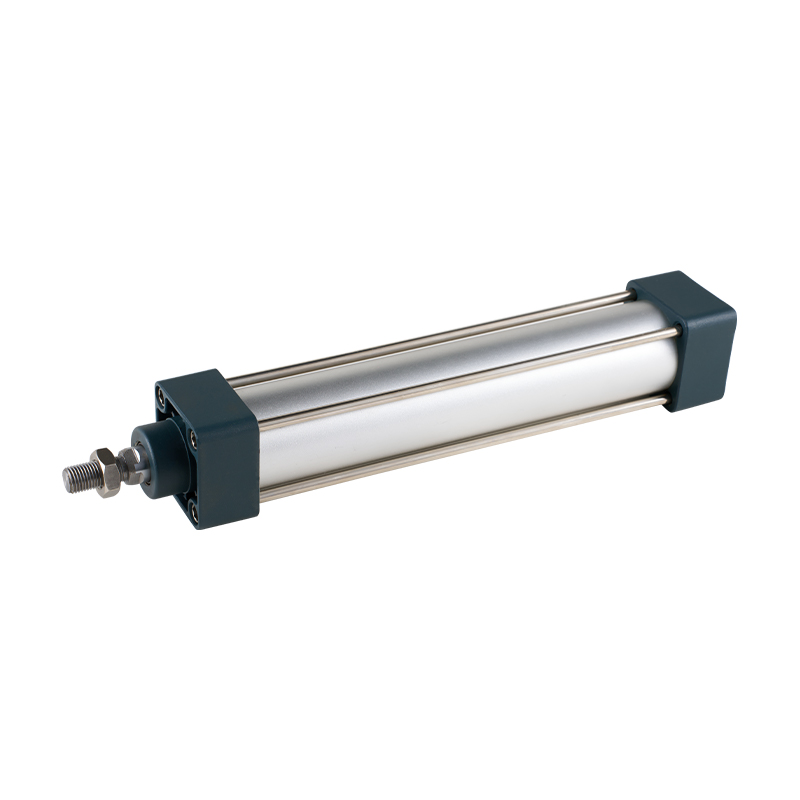 Leveranciers van standaardcilinders uit de SC-serie (type trekstang), OEM / ODM-fabriek - Zhejiang CKT Pneumatic is een Chinese groothandel in SC-serie (Tie Rod Type) standaardcilinderleveranciers en OEM / ODM-fabriek, 1. De zuigerafdichting heeft een ... Bekijk Product →
Vierkante en rechthoekige vaten
Vierkante of rechthoekige aluminium profielen zijn typisch voor cilinders zonder stang en sommige cilinders zonder trekstang. De vierkante buitenvorm maakt het eenvoudiger om sensoren, geleiderails of beugels rechtstreeks op de loop te monteren. De binnenboring blijft rond, maar de buitengeometrie is geëxtrudeerd met sleuven en groeven voor accessoires.
Compact- en Mickey Mouse-profielen
Compacte cilinderlopen, vaak genoemd Mickey Mouse-profielen omdat twee lobben met ronde boring naast elkaar verschijnen in een versie met dubbele stang, zijn ze ontworpen voor automatisering met korte slag en beperkte ruimte. De populaire CQ2- en SDA-families gebruiken dit type aluminiumextrusie. Deze cilinders besparen tot 40 procent van de montagelengte vergeleken met een standaardcilinder met dezelfde boring. Voor een compacte actuator met een lichtgewicht aluminium cilinder, review CQ2-serie compacte pneumatische cilinders .
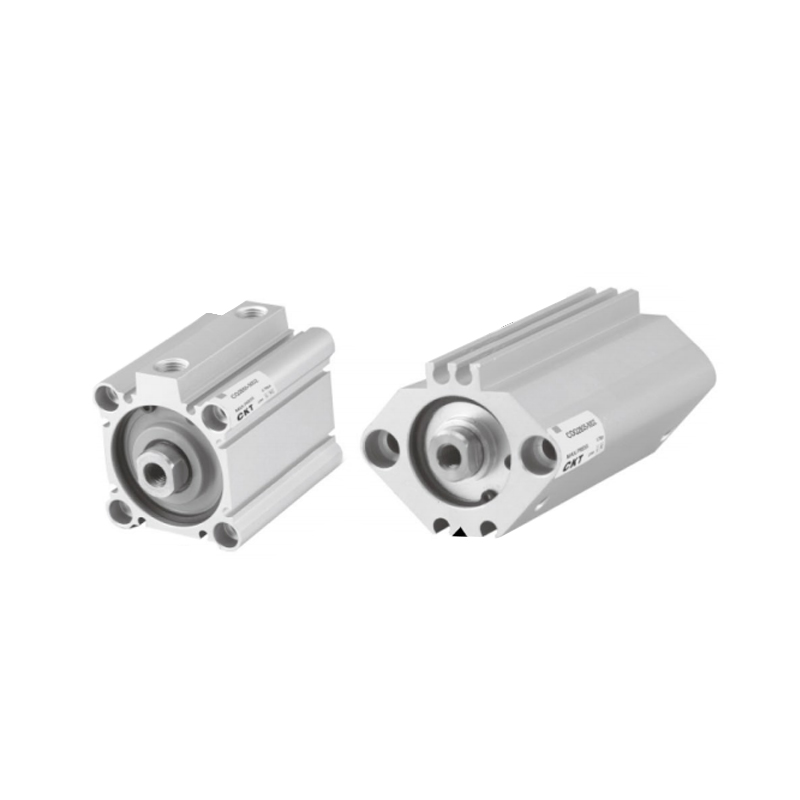 Leveranciers van dunne cilinders uit de CQ2-serie, OEM / ODM-fabriek - Zhejiang CKT Pneumatic Co. CKT Pneumatic is een Chinese groothandel in CQ2-serie dunne cilinderleveranciers en OEM / ODM-fabriek, 1. De magnetische schakelaar steekt niet uit: vorige ... Bekijk Product →
Miniatuur- en geleide loopprofielen
Miniatuurcilinders gebruiken kleine ronde aluminium of roestvrijstalen vaten met een boring tussen 6 mm en 25 mm. Geleide cilinders combineren een cilinder met lineaire geleideschachten, en het cilinderprofiel kan geïntegreerde geleidestangkanalen hebben. Voor compacte automatisering, voedselverwerking en lichte montagegereedschappen is de MAL-serie minicilinders van aluminiumlegering zijn een typisch voorbeeld van een lichtgewicht mini-actuator met ronde cilinder.
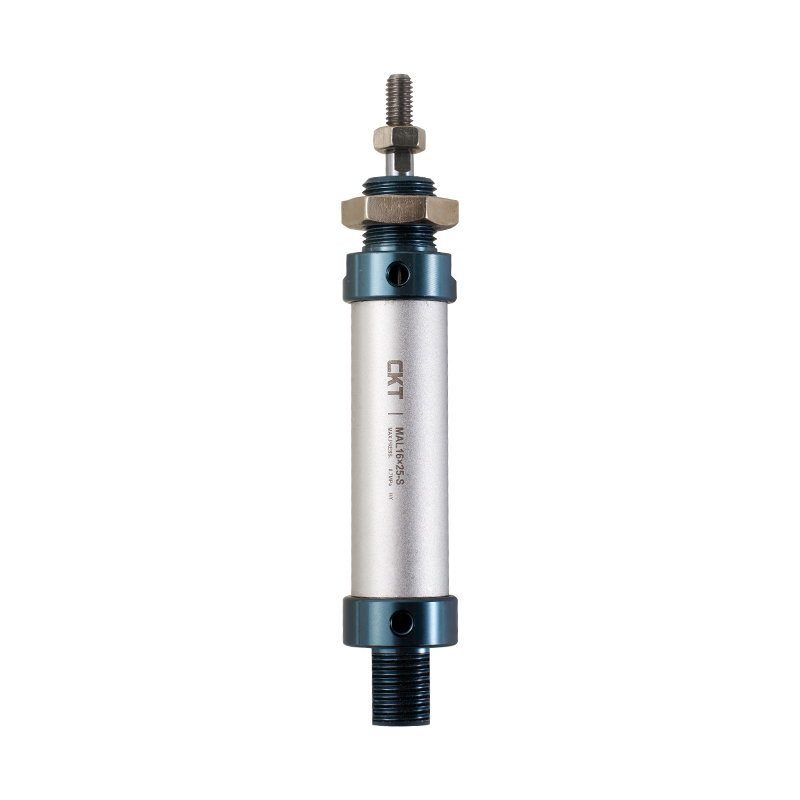 MAL-serie aluminium minicilinderleveranciers, OEM / ODM-fabriek - Zhejiang CK CKT Pneumatic is een Chinese groothandel MAL-serie aluminium minicilinderleveranciers en OEM / ODM-fabriek, 1. Implementeer de standaard van het bedrijf ... Bekijk Product →
Hoe een pneumatische cilindercilinder wordt vervaardigd
De productieroute voor een aluminium pneumatische cilindercilinder verschilt van die voor een stalen cilinder, en de afwerkingsstappen bepalen de kwaliteit van de boring.
- Aluminium extrusie. Een verwarmde aluminium knuppel wordt door een matrijs geduwd om het cilinderprofiel te creëren. Uit deze trede komen ronde en compacte profielen met een ruw binnenoppervlak.
- Knippen en rechttrekken. Geëxtrudeerde buizen worden op lengte gesneden en de rechtheid wordt gecorrigeerd omdat het extrusieproces lichte buigingen kan veroorzaken.
- Ruw kotteren of ruimen. De binnendiameter wordt geopend om de uiteindelijke maat te bereiken en extrusiemarkeringen te verwijderen.
- Precisie afwerking. De boring wordt geslepen met schuurstenen of met een rol gepolijst met een glad rollend gereedschap. Bij het honen wordt materiaal verwijderd, terwijl bij het polijsten met een rol het oppervlak wordt samengedrukt. Beide methoden verbeteren de ronding en verminderen de oppervlakteruwheid tot het gewenste bereik.
- Oppervlaktebehandeling. Aluminium vaten worden geanodiseerd om de buitenkant te beschermen; sommige lopen krijgen ook een coating op de boring om wrijving en slijtage te verminderen.
- Eindinspectie. De loop wordt gecontroleerd op binnendiameter, rondheid, rechtheid en oppervlakteafwerking voordat deze naar de cilinderassemblagelijn gaat.
Stalen en roestvrijstalen vaten volgen een soortgelijk pad, maar het uitgangspunt is meestal een getrokken naadloze buis in plaats van een geëxtrudeerd profiel. De buis wordt tot de uiteindelijke maat geslepen en sommige zware lopen krijgen een harde verchroomde coating op de boring om de slijtvastheid te verbeteren.
Hierbij is de interne bewerkingscontrole van belang. Zhejiang CKT Pneumatic Co., Ltd. meldt dat zijn halffabrikatenmagazijn meer dan 20.000 typen componenten bevat en dat meer dan 90 procent van die onderdelen intern worden geproduceerd en verwerkt. Dat niveau van verticale integratie geeft het bedrijf directe controle over de vatbewerking en de oppervlaktekwaliteit, in plaats van voor elke batch afhankelijk te zijn van een externe buizenleverancier.
Belangrijkste toleranties en oppervlaktespecificaties voor een pneumatische cilindercilinder
Op de tekening van een pneumatische cilindercilinder staan doorgaans vier of vijf kritische parameters vermeld. Vraag uw leverancier om actuele meetrapporten, in plaats van een algemene kwaliteitsclaim te accepteren.
| Parameter | Typische industriële waarde | Waarom het ertoe doet |
|---|---|---|
| Tolerantie binnendiameter | ISO H7 voor precisie, H8 voor standaard | Regelt de afdichtingscompressie en zuigergeleiding |
| Oppervlakteruwheid (binnenboring) | Ra 0,2 tot 0,8 micron | Een lagere ruwheid betekent minder wrijving en een langere levensduur van de afdichting |
| Rondheid | Binnen 0,02 tot 0,05 mm op precisiebuizen | Ovaliteit veroorzaakt ongelijkmatige slijtage en een onregelmatige zuigersnelheid |
| Rechtheid | Ongeveer 0,1 mm per meter voor standaardkwaliteiten | Voorkomt zijdelingse belasting van de zuigerstang en intern contact |
| Uniformiteit van de wanddikte | Over de gehele lengte uniform gehouden | Ondersteunt gelijke klemkracht en drukweerstand |
Een eenvoudige controle op de werkvloer is het meten van de boring met een binnenmeter op drie posities langs de looplengte en onder twee hoeken per positie. Als de meetwaarden met meer dan 0,05 mm veranderen, moet de loop worden afgekeurd voor onderhoud aan precisiecilinders. Oppervlakteruwheid kan worden gecontroleerd met een draagbare profielmeter; de stylus moet langs de as van de boring bewegen, niet rond de omtrek.
Het selecteren van de juiste pneumatische cilindercilinder voor uw toepassing
De selectie begint bij de benodigde uitgangskracht, niet bij het tonprofiel. De theoretische kracht van een cilinder is de luchtdruk vermenigvuldigd met het effectieve zuigeroppervlak. Bij een gebruikelijke industriële druk van 0,5 MPa zijn de volgende krachten beschikbaar vanuit enkele standaard boormaten.
| Boringmaat (mm) | Zuigeroppervlak (mm²) | Theoretische duwkracht bij 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
Gebruik voor praktisch machineontwerp een belastingsfactor van 0,5 tot 0,7 van de theoretische kracht. Deze veiligheidsmarge omvat wrijving, drukschommelingen en de vertragingskracht aan het einde van de slag.
Andere selectiefactoren waarbij de loop rechtstreeks betrokken is
- Montage stijl. Trekstangcilinders hebben een ronde cilinder nodig met voldoende ruimte voor de stangbouten; compacte cilinders gebruiken een platte of geprofileerde cilinder om de hoogte te verminderen.
- Slaglengte. Cilinders met een lange slag moeten worden gecontroleerd op rechtheid van de cilinder, omdat een gebogen cilinder hoge wrijving en hitte veroorzaakt.
- Omgeving. Hoge luchtvochtigheid, chemisch reinigen en gebruik buitenshuis duwen u richting roestvrij staal of een goed geanodiseerd aluminium vat.
- Snelheidscontrole. Fietsen op hoge snelheid genereert warmte; Aluminium voert het sneller af, dus een aluminium pneumatische cilindercilinder is vaak de betere keuze voor snelle pick-and-place-modules.
Wat u moet evalueren bij het inkopen van cilindervaten bij een fabrikant
Wanneer u een pneumatische cilindercilinder rechtstreeks bij een fabrikant aanschaft, moet u drie mogelijkheden verifiëren: extrusie of buisaankoop, nauwkeurige boringafwerking en kwaliteitsmeting. Een fabriek die alleen cilinders assembleert uit aangekochte vaten heeft beperkte controle over de meest kritische parameter, de interne boring.
Vraag naar de waarden van de boringmeters, oppervlakteruwheidswaarden en lektestgegevens voor de voltooide cilinder. Vraag ook hoe de leverancier omgaat met maatwerk: veranderingen in de boringgrootte, aangepaste slaglengtes, speciale poortposities en opties voor oppervlaktebehandeling zijn veel voorkomende vereisten in automatiseringsapparatuur.
Zhejiang CKT Pneumatic Co., Ltd., dat in 2013 begon met de massaproductie van cilinders nadat het sinds 2002 zijn pneumatische componentenlijn had opgebouwd, is een voorbeeld van een fabrikant die de nadruk legt op interne productie. Het bedrijf zegt dat meer dan 90 procent van zijn halffabrikaten intern wordt verwerkt vanuit een basis van meer dan 20.000 onderdelen. Voor een breder beeld van de beschikbare opties kunt u de standaard pneumatische cilinderopstelling en vergelijk vattypen voordat u een onderdeelnummer opgeeft.
Houd de aankoopbeslissing afgestemd op de machinevereisten: vraag eerst monsters of een kleine proefbestelling aan, meet de boring en voer een cyclustest uit voordat u tot bulklevering overgaat. Met deze aanpak worden problemen met de kwaliteit van vaten ondervangen voordat deze uw productielijn beïnvloeden.
Veelgestelde vragen over pneumatische cilinderlopen
Is een pneumatische cilindercilinder hetzelfde als een cilinderbuis?
Ja. De termen worden door elkaar gebruikt in de pneumatische industrie. Een cilindercilinder, cilinderbuis of luchtcilindercilinder verwijzen allemaal naar het cilindrische hoofdlichaam waarin de zuiger beweegt. Sommige leveranciers gebruiken buizen voor het ruwe geëxtrudeerde of getrokken product, en vaten voor het afgewerkte machinaal bewerkte onderdeel.
Waarom wordt het binnenoppervlak van een aluminium cilindercilinder gezoet of gewalst?
Het ruwe geëxtrudeerde aluminiumoppervlak heeft extrusielijnen en ruwheid die de afdichtingen zouden beschadigen en wrijving zouden veroorzaken. Honing verwijdert de beschadigde laag en creëert een echte cilindergeometrie; walspolijsten maakt het oppervlak glad en comprimeert het materiaal, waardoor de hardheid en slijtvastheid toenemen. Beide processen verminderen de wrijving en maken een consistente zuigerbeweging mogelijk.
Kan ik een stalen cilinderloop vervangen door een aluminium exemplaar?
Niet automatisch. U moet de drukwaarde, bedrijfstemperatuur, montagetype en vereiste levensduur controleren. Aluminium is lichter en heeft een betere warmtegeleiding, maar staal is sterker en beter bestand tegen schokken en slijtage bij zware toepassingen. Een vervangend vat moet altijd worden afgestemd op het originele cilinderontwerp en worden getest onder de werkelijke werkdruk.
Hoe ziet een pneumatische cilindercilinder van Mickey Mouse eruit?
Een Mickey Mouse-loopprofiel heeft twee ronde boringruimten die zijn verbonden in een enkele extrusie, die lijkt op twee lobben. Het wordt vaak aangetroffen in compacte cilinders met dubbele stang of cilinders met geïntegreerde geleidestangen. De vorm bespaart ruimte ten opzichte van twee afzonderlijke ronde lopen en verhoogt de weerstand tegen niet-roterende belastingen.
Hoe meet ik de boring van een pneumatische cilindercilinder?
Gebruik een tweepunts binnenmeter of een meetklok. Meet op ten minste drie posities langs de looplengte en voer twee metingen uit op elke positie, één op 0 graden en één op 90 graden. Vergelijk de meetwaarden om de rondheid en tapsheid te controleren. Voor een precisiecilinderloop zou het verschil binnen een paar honderdsten van een millimeter moeten liggen.