

Welke drukbereiken zijn compatibel met industriële automatiseringsvereisten?
De vraag naar industriële automatiseringstoepassingen is groot pneumatische vacuümgeneratoren met drukparameters die zijn afgestemd op handlingtaken, laadcapaciteiten en apparatuurconfiguraties. Het vacuümniveau van de kerndruk varieert doorgaans van -60 kPa tot -95 kPa (overdruk), met drie hoofdcategorieën: laag vacuüm (-60 tot -75 kPa) voor lichtgewicht, niet-poreuze werkstukken (bijvoorbeeld plastic onderdelen, elektronische componenten); middenvacuüm (-76 tot -85 kPa) voor algemeen gebruik (bijv. metalen platen, verpakkingsmaterialen); en hoog vacuüm (-86 tot -95 kPa) voor zware lasten, poreuze materialen of werkzaamheden met hoge snelheid (bijvoorbeeld carrosseriepanelen van auto's, stapels karton). De toevoerdruk (invoer van perslucht) is net zo belangrijk: de meeste industriële generatoren werken op een toevoerdruk van 0,4-0,8 MPa (4-8 bar), waarbij optimale prestaties worden bereikt bij 0,5-0,6 MPa, waarbij de efficiëntie van de vacuümopwekking en het energieverbruik in evenwicht zijn. Deze drukbereiken komen overeen met standaard industriële persluchtsystemen en zorgen voor een naadloze integratie in automatiseringslijnen.
Hoe kunnen drukparameters worden afgestemd op de hantering van lasten en werkstukkenmerken?
Het selecteren van de juiste druk vereist een nauwkeurige uitlijning met het gewicht van het werkstuk, de materiaalporositeit en het grijpoppervlak. De basisformule voor vacuümkracht (F) is F = P × A × K, waarbij P de vacuümdruk (kPa) is, A het zuignapoppervlak (m²) en K de veiligheidsfactor (1,5-3,0 voor industriële toepassingen). Voor het optillen van een metalen plaat van 50 kg met een zuignap van 0,01 m² is bijvoorbeeld een minimale vacuümdruk nodig van (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (overdruk), dus een midden- of hoogvacuümgenerator (-76 tot -95 kPa) is geschikt. Poreuze materialen (bijv. hout, schuim) vereisen hogere vacuümniveaus (-86 tot -95 kPa) om luchtlekkage te compenseren, terwijl niet-poreuze, lichtgewicht items (bijv. printplaten) een laag vacuüm (-60 tot -75 kPa) kunnen gebruiken om schade aan het werkstuk te voorkomen. Bovendien profiteert hogesnelheidsautomatisering (cyclustijd ≤2 seconden) van generatoren met snelle drukopbouw (het bereiken van het doelvacuüm in ≤0,3 seconden), wat vaak correleert met een gemiddelde tot hoge toevoerdruk (0,6-0,8 MPa).
Hoe beïnvloeden drukgerelateerde prestatiestatistieken de efficiëntie van automatisering?
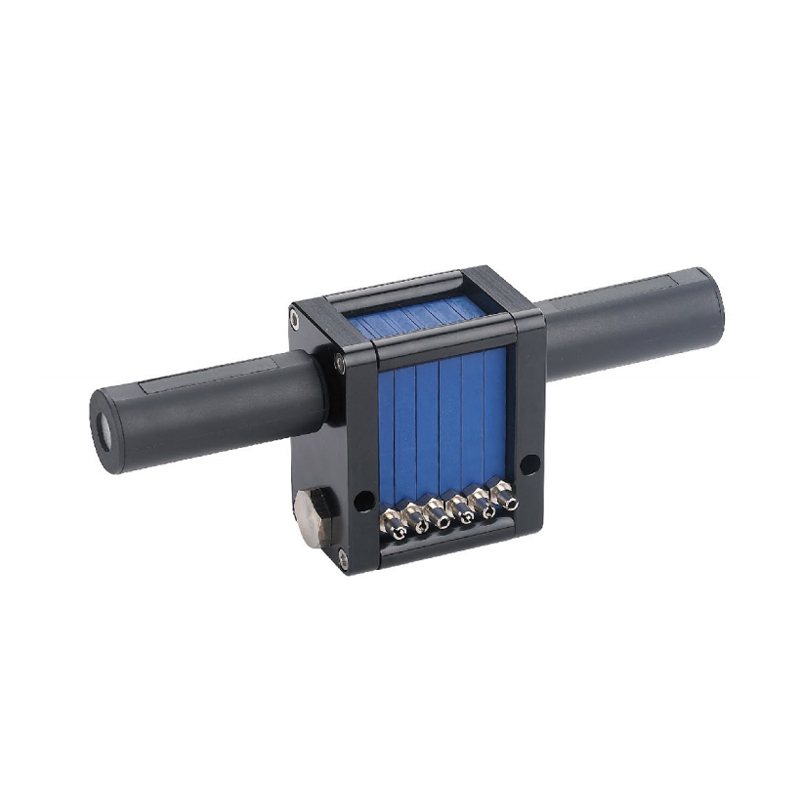
De drukkarakteristieken van pneumatische vacuümgeneratoren heeft een directe invloed op de doorvoersnelheid, de energie-efficiëntie en de betrouwbaarheid van de automatiseringslijn. Het vacuümdebiet (luchtverbruik) neemt toe met de toevoerdruk: generatoren die werken bij 0,6 MPa verbruiken doorgaans 10-30 l/min (ANR) per eenheid, terwijl een hogere toevoerdruk (0,8 MPa) het verbruik met 20-30% kan verhogen, maar de drukopbouwtijd verkort. De energie-efficiëntie wordt geoptimaliseerd door de toevoerdruk af te stemmen op het vereiste vacuüm: een te grote toevoerdruk (bijvoorbeeld door 0,8 MPa te gebruiken voor taken met een laag vacuüm) verspilt perslucht, waardoor de operationele kosten stijgen. Drukstabiliteit (schommelingen ≤±2 kPa) zorgt voor een consistente grijpkracht, waardoor het wegglijden van het werkstuk bij precisieautomatisering (bijv. robotassemblage) wordt voorkomen. Bovendien maakt de drukhersteltijd (≤0,5 seconden na vrijgave) snelle cyclustijden mogelijk, die van cruciaal belang zijn voor productielijnen met grote volumes (bijvoorbeeld verpakking, sortering). Deze statistieken bepalen gezamenlijk hoe goed de generator kan worden geïntegreerd in geautomatiseerde processen, waarbij snelheid, kosten en betrouwbaarheid in evenwicht worden gebracht.
Welke industriële automatiseringsscenario's vereisen specifieke drukconfiguraties?
Verschillende automatiseringstoepassingen vereisen op maat gemaakte drukinstellingen om aan taakspecifieke behoeften te voldoen. In robotachtige pick-and-place-systemen voor de productie van elektronica hanteren laagvacuümgeneratoren (-60 tot -75 kPa) met een lage toevoerdruk (0,4-0,5 MPa) voorzichtig kwetsbare componenten zonder schade te veroorzaken. Op transportbanden gebaseerde sorteersystemen voor zware pakketten (20-50 kg) maken gebruik van middelvacuümgeneratoren (-76 tot -85 kPa) met een toevoerdruk van 0,5-0,6 MPa, waardoor een stabiele grip tijdens snelle bewegingen wordt gegarandeerd. Assemblagelijnen voor auto's (bijvoorbeeld hefdeuren en spatborden) zijn afhankelijk van hoogvacuümgeneratoren (-86 tot -95 kPa) en een toevoerdruk van 0,6-0,8 MPa om zware, poreuze of onregelmatig gevormde werkstukken te verwerken. Verpakkingsautomatisering (bijvoorbeeld vacuümsealen, het vormen van dozen) maakt gebruik van gemiddeld tot hoog vacuüm, afhankelijk van het materiaal. Poreus karton vereist een hoog vacuüm, terwijl plastic films een gemiddeld vacuüm gebruiken. Voor de automatisering van cleanrooms (bijvoorbeeld de productie van halfgeleiders) voorkomen geluidsarme, lagedrukgeneratoren (-65 tot -75 kPa) met gefilterde luchtinlaat verontreiniging met behoud van precisie.
Welke veiligheids- en nalevingsnormen zijn bepalend voor de drukkeuze?
Pneumatische vacuümgeneratoren voor industriële automatisering moeten voldoen aan veiligheids- en prestatienormen met betrekking tot drukwerking. Naleving van ISO 6431 (Pneumatic Fluid Power – Vacuümgeneratoren) definieert drukmeetmethoden, veiligheidsmarges en prestatiecriteria, inclusief maximaal toegestane drukschommelingen. OSHA en EU-machineveiligheidsnormen (EN ISO 12100) vereisen overdrukkleppen om overvacuüm (onder -95 kPa) te voorkomen, wat werkstukken of zuignappen kan beschadigen. Drukbewakingssystemen (bijvoorbeeld vacuümschakelaars met een nauwkeurigheid van ±1 kPa) zijn verplicht om drukval te detecteren en een noodstop te activeren als de grijpkracht onvoldoende is. Bovendien stimuleren energie-efficiëntienormen (bijvoorbeeld ISO 14981) het optimaliseren van de toevoerdruk om het luchtverbruik te verminderen, in lijn met duurzaamheidsdoelstellingen in de industriële automatisering. Regelmatige drukkalibratie (driemaandelijks of na 1.000 bedrijfsuren) zorgt ervoor dat de prestatiespecificaties worden nageleefd, waardoor veiligheidsrisico's en productiestilstand worden voorkomen.