

Een snelle assemblagecel die de ene week prima draait en de volgende week cyclustijd begint te verliezen, heeft zelden te maken met een cilinderstoring. Vaker zit het probleem verborgen in een te kleine filterregelaar, een lekkende fitting of een magneetklep die nooit geschikt is gemaakt voor de werkcyclus. De prestaties van pneumatische automatiseringsapparatuur zijn afhankelijk van de samenwerking van alle componenten in het luchtpad, van de compressoruitlaat tot de eindeffector. Als de specificatie van een enkel element verkeerd is, zijn de kosten niet onmiddellijk; het komt in de loop van de maanden tot uiting in langzamere cycli, een hoger luchtverbruik en onvoorspelbare stilstand. Het selecteren van pneumatische componenten met een systematische aanpak, in plaats van onderdelen één voor één te vervangen, is de snelste manier om een lijn betrouwbaarder te maken.
Deze gids is gebaseerd op inzichten uit 23 jaar productie van pneumatische componenten bij CKT pneumatisch , waar meer dan 20.000 halffabrikaten en 90 procent interne verwerking directe blootstelling bieden aan het gedrag van kleppen, cilinders, vacuümgeneratoren en luchtbehandelingsunits in de praktijk. We beantwoorden drie vragen: wat maakt een pneumatisch systeem betrouwbaar, welke componenten zijn voor elke toepassing het belangrijkst en hoe inkoopteams de fouten kunnen vermijden die tot voortijdig onderhoud leiden.
Pneumatische automatiseringsapparatuur: de systeemweergave
Perslucht legt een lange weg af voordat het werkt. Het verlaat de compressor, koelt af in een nakoeler, wordt gefilterd, gaat door een drukregelaar, wordt gesmeerd, bereikt een directionele regelklep, gaat door buizen en komt dan pas in een actuator terecht. Het prestatiebereik van de hele lijn wordt bepaald door de zwakste schakel in die keten. Een cilinder met een boring van 50 mm kan met voldoende kracht duwen, maar als de drukregelaar niet de juiste maat heeft, zal de drukval onder belasting de slag traag maken. Een efficiënt magneetventiel is niet relevant als het filter verstopt is, omdat het ventiel niet genoeg luchtvolume krijgt.
| Module | Typische componenten | Prestatie-impact |
|---|---|---|
| Luchtvoorbereiding | Filter, regelaar, smeerapparaat | Voorkomt vervuiling, handhaaft een stabiele druk, regelt de smering |
| Directionele controle | Magneetkleppen, luchtkleppen, handmatige kleppen | Bepaalt de reactiesnelheid en cyclusbetrouwbaarheid |
| Bediening | Cilinders, grijpers, roterende aandrijvingen | Zet druk om in mechanische beweging en kracht |
| Vacuüm hanteren | Vacuümgeneratoren, zuignappen, vacuümfilters | Maakt niet-destructieve selectie en plaatsing van onderdelen mogelijk |
| Accessoires | Fittingen, geluiddempers, buizen, buffers | Beïnvloedt de lekkagesnelheid, het geluid en de slijtage van componenten |
Het systeemoverzicht helpt op één praktische manier: wanneer er een storing optreedt, ligt de oorzaak vaak één module verwijderd van het symptoom. Als de grijpkracht op een vacuümleiding zwakker wordt, kan het probleem liggen in de vacuümgenerator, in een verstopt vacuümfilter of in een versleten zuignap. Het vervangen van alleen de beker zonder de stroomopwaartse druk te controleren, is de meest voorkomende bron van herhaalde storingen op geautomatiseerde lijnen.
Luchtvoorbereiding: F.R.L. Eenheden als eerste verdedigingslinie
Volgens ISO 8573-1, de internationale norm voor persluchtkwaliteit, wordt perslucht geclassificeerd op basis van de concentratie vaste deeltjes, het watergehalte en het oliegehalte. De meeste willekeurige industriële persluchtsystemen leveren lucht met deeltjesgroottes die afdichtingen na verloop van tijd kunnen beschadigen. Ongedroogde lucht die een cilinder of magneetventiel binnendringt, veroorzaakt condensatie in metalen holtes, wat leidt tot roest en vastzittende spoelen in bevroren omgevingen of standaard fabrieksinstellingen. Smeerapparaten voegen olienevel toe om wrijving te verminderen, maar het juiste smeermiddel en de juiste stroomsnelheid zijn belangrijk.
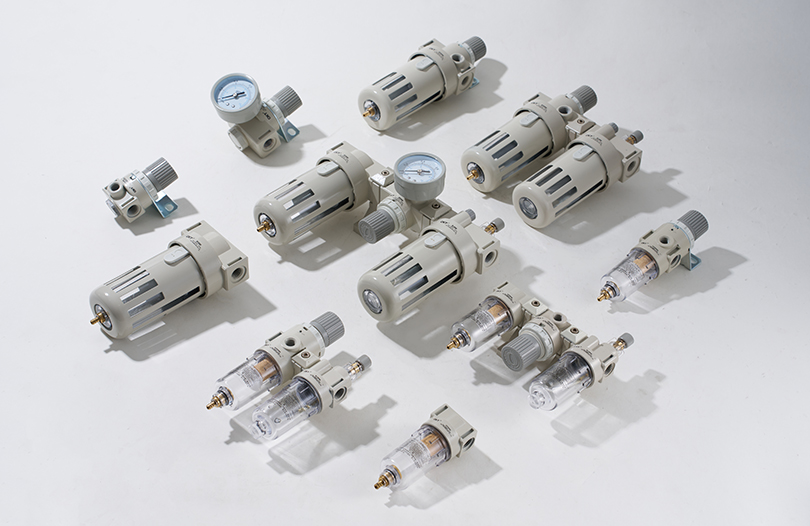
Een goed geselecteerde F.R.L. eenheid fungeert als de eerste verdedigingslinie. Het filter beschermt stroomafwaartse componenten tegen stof, roest en condensatie. De regelaar handhaaft het drukniveau waarvoor de actuator is ontworpen. Het smeerapparaat zorgt ervoor dat bewegende delen in kleppen en cilinders een gecontroleerde olienevel ontvangen. Elk van deze functies draagt bij aan een eenvoudig resultaat: consistente prestaties gedurende miljoenen cycli.
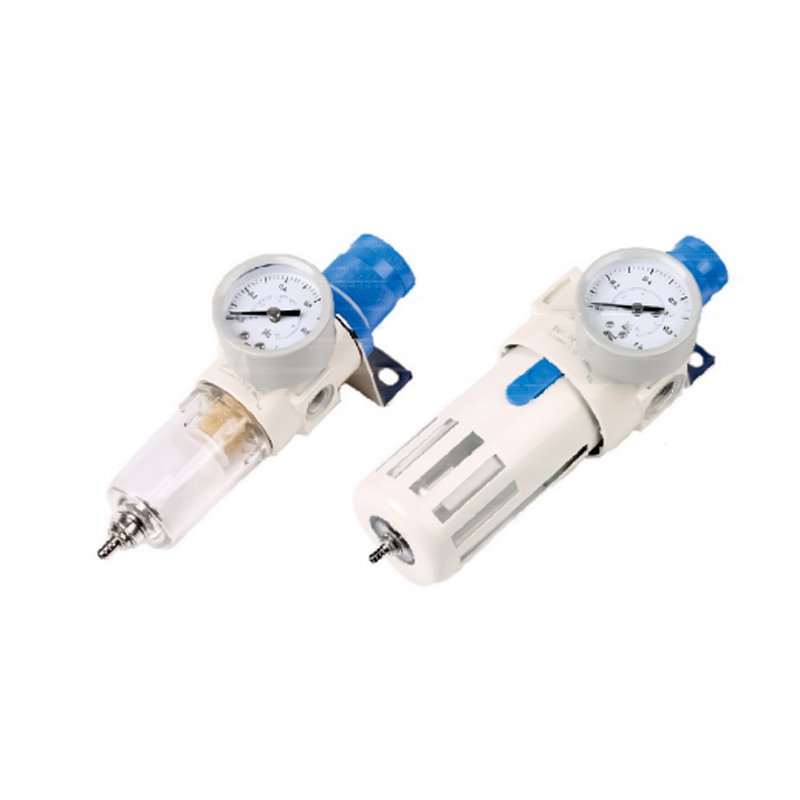 AFR/BFR-serie drukregelfilter voor betrouwbare F.R.L. Selectie Deze compacte filterregelaar heeft een klein drukverlies en een hoge waterafscheiding, met een zelfvergrendelend mechanisme om de ingestelde druk te handhaven. Het brede instelbereik ondersteunt het afstemmen van stroomafwaartse stroom- en drukvereisten. Bekijk Product →
Selectiepunten voor F.R.L. eenheden worden vaak verkeerd begrepen. Het debiet is de eerste parameter die moet worden gecontroleerd. Een te kleine filterregelaar veroorzaakt een overmatige drukval wanneer het systeem op volle capaciteit draait. Een standaardgids is het formaat van de F.R.L. minimaal 20 procent boven de som van de stroomvereisten van alle stroomafwaartse actuatoren die gelijktijdig draaien. Het drukregelbereik moet ook overeenkomen met de werkdruk van de machine. Voor een lijn met een snelheid van 0,5 MPa moet de regelaar een instelbereik hebben dat groter is dan de vereiste waarde, zodat het instelpunt niet aan het uiterste einde van zijn bereik komt te liggen.
- Filterporiegrootte: 40 μm is gebruikelijk voor algemeen gebruik; 5 μm wordt gebruikt voor precisie- of hoogcyclische machines.
- Gevoeligheid van de regelaar: betere modellen handhaven een stabiele druk onder dynamische stroomveranderingen.
- Smeerapparaat: de druppelsnelheid moet instelbaar zijn per cilindergrootte en cyclusfrequentie.
Een veel voorkomende fout is het plaatsen van de F.R.L. te ver van het distributiespruitstuk. Grote afstanden tussen de regelaar en de richtingsklep vergroten de drukvertraging en veroorzaken inconsistente cilindersnelheden. Hoe dichter de F.R.L. is naar het werkgebied, hoe nauwkeuriger de druk wordt geregeld.
Directionele bediening: magneetkleppen en selectiecriteria
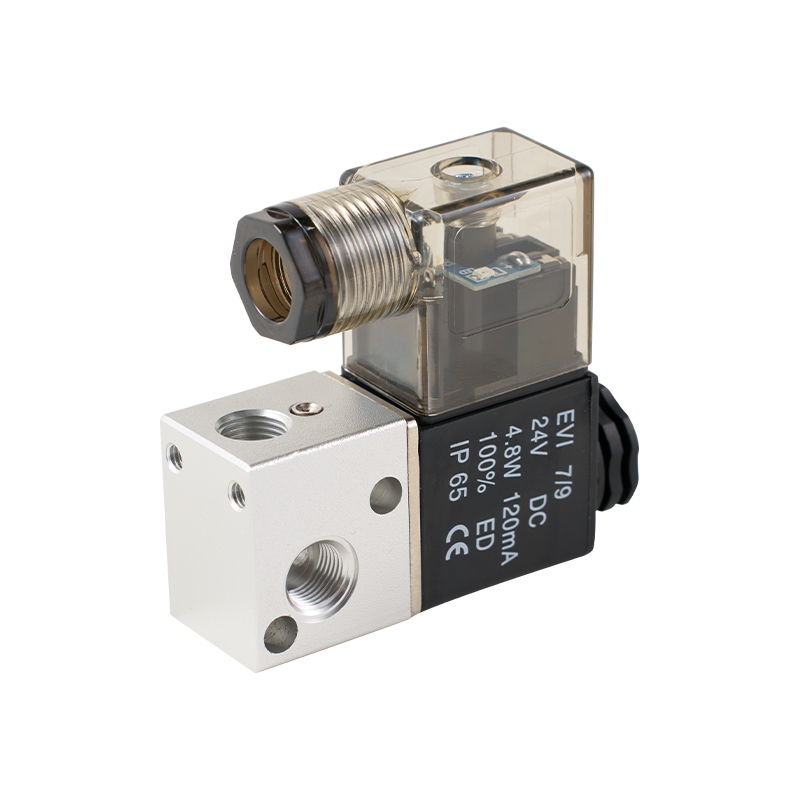
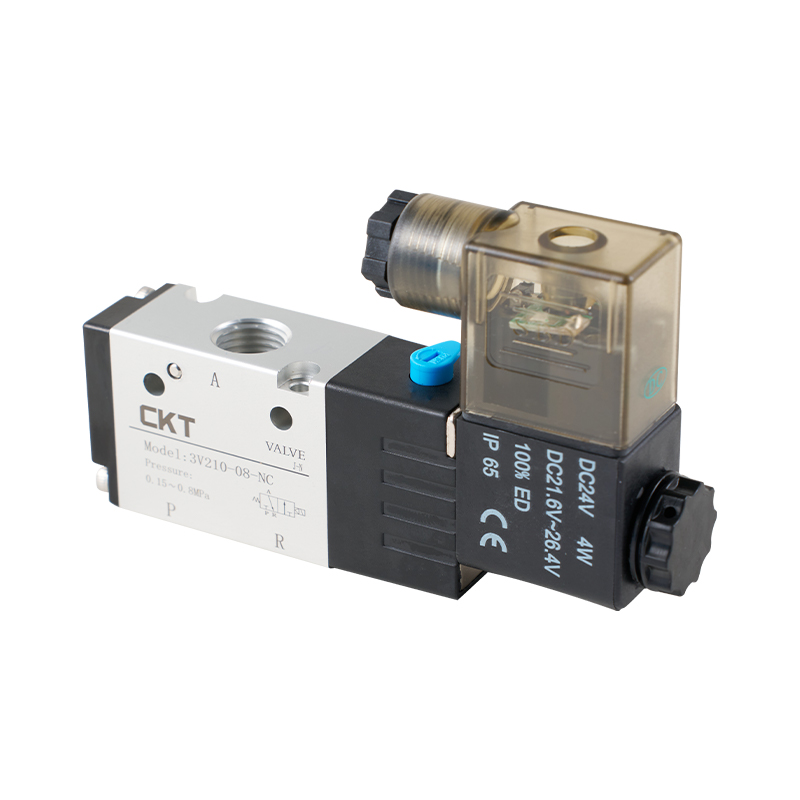
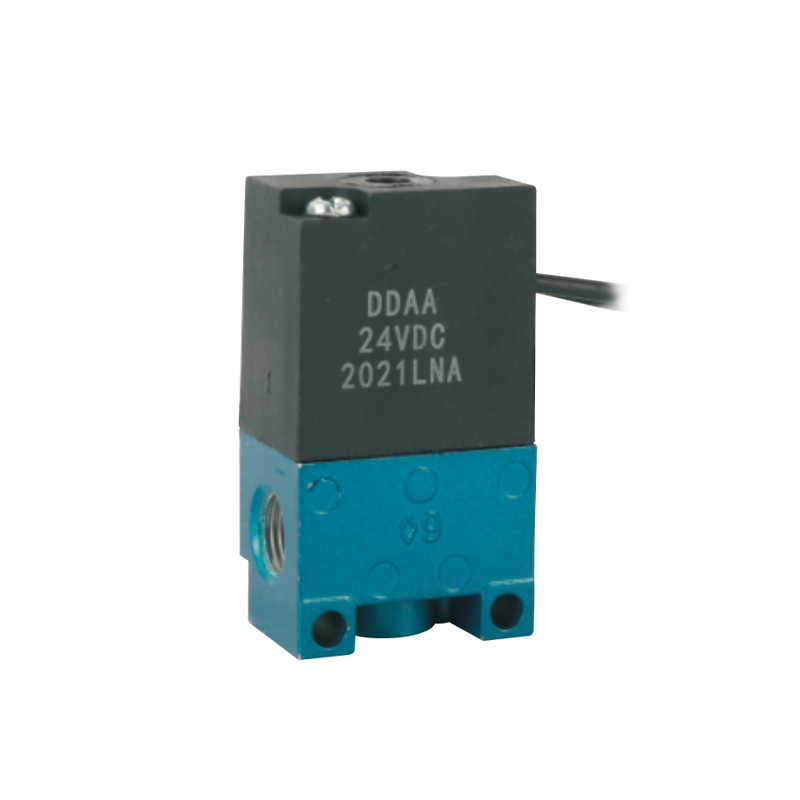
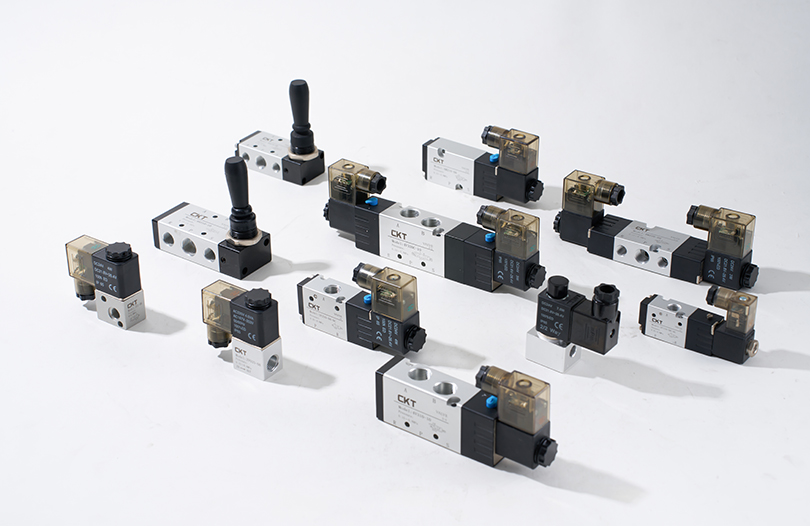
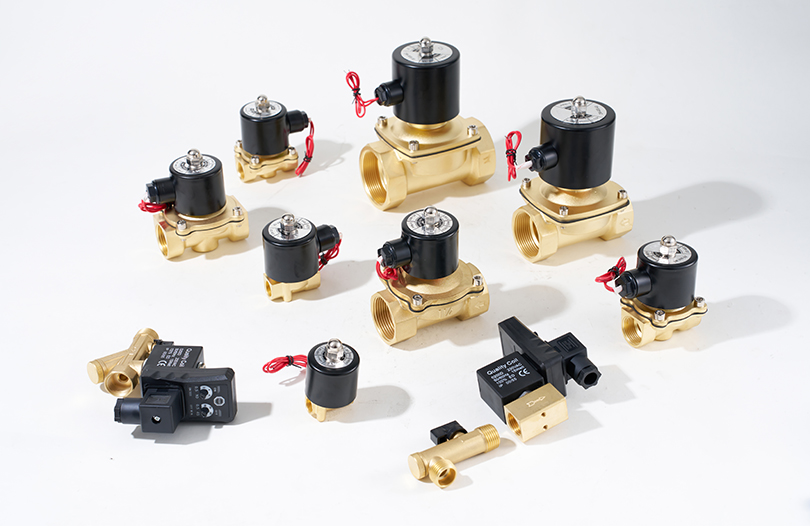
Directionele regelkleppen bepalen hoe snel een cilinder reageert en hoe lang hij zijn positie vasthoudt. De twee basisconstructies zijn directwerkend en pilootgestuurd. Direct werkende kleppen bewegen de spoel of plunjer met een solenoïde en hebben doorgaans een lagere responstijd voor toepassingen met een klein debiet. Voorgestuurde kleppen gebruiken een stuursignaal om de hoofdspoel te bewegen, waardoor hogere stroomsnelheden mogelijk zijn zonder overmatig energieverbruik van de spoel.
De belangrijkste specificatie is de Cv-factor (stroomcoëfficiënt). Een hogere Cv betekent dat de klep meer lucht kan doorlaten bij een gegeven drukval. Als een cilinder een bepaald debiet nodig heeft om de doelsnelheid te bereiken, beperkt het kiezen van een klep met een te lage Cv de maximale slagsnelheid. Een cilinder met een boring van 32 mm en een slag van 100 mm bij 0,6 MPa kan bijvoorbeeld een cyclus snel voltooien met een klep met een waarde van Cv 0,35, maar als de Cv daalt naar 0,2, kan de slagtijd onder dezelfde bedrijfsomstandigheden met 30 tot 40 procent toenemen.
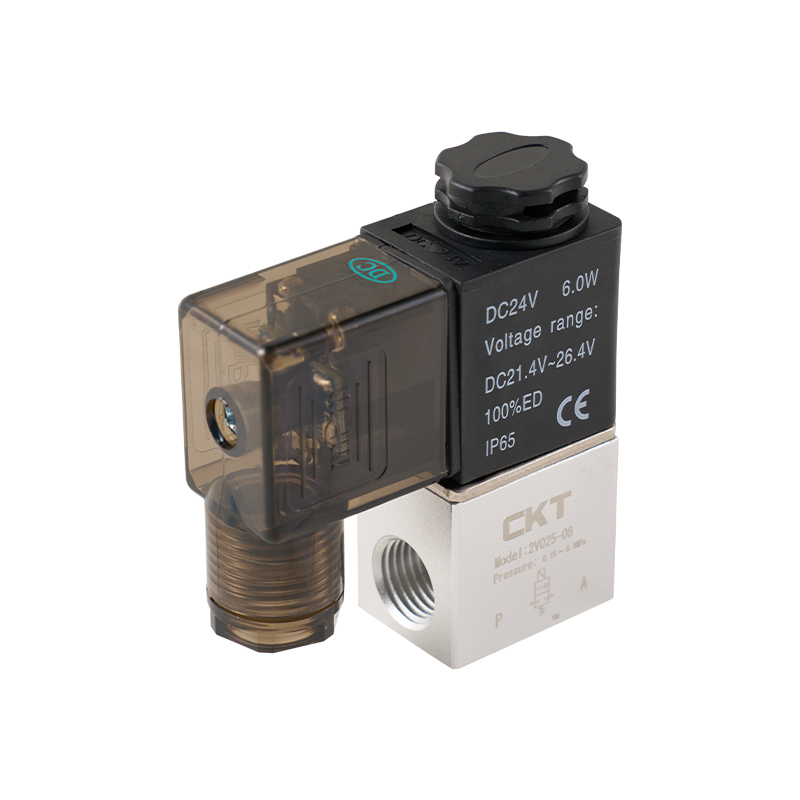
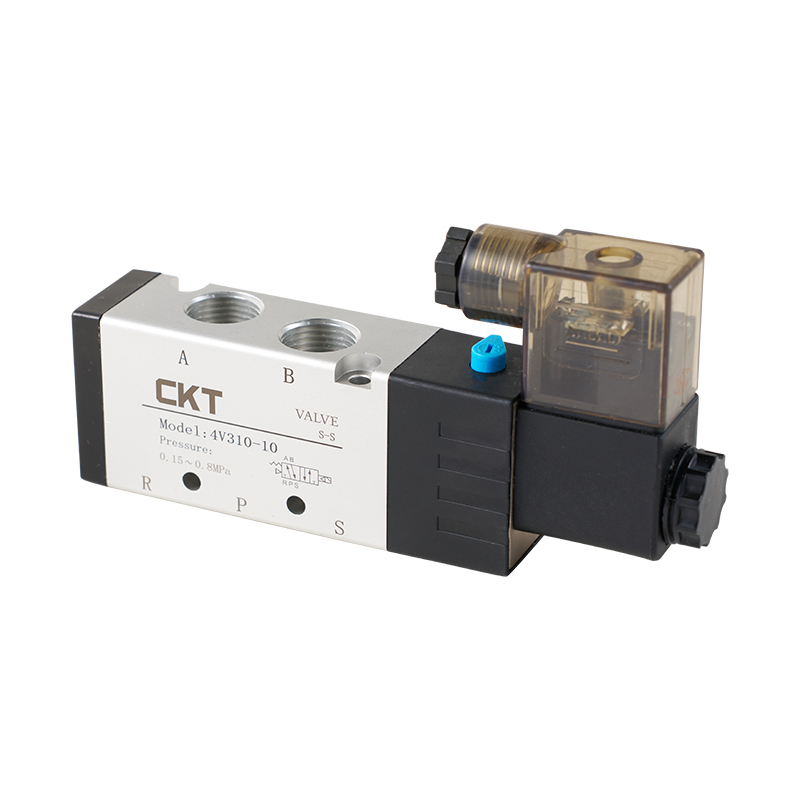
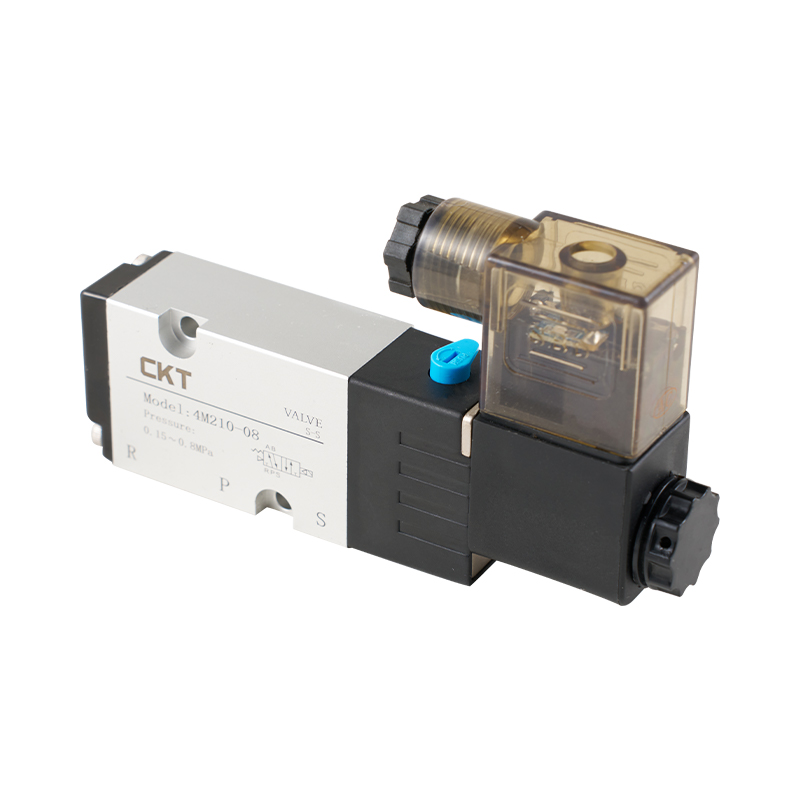
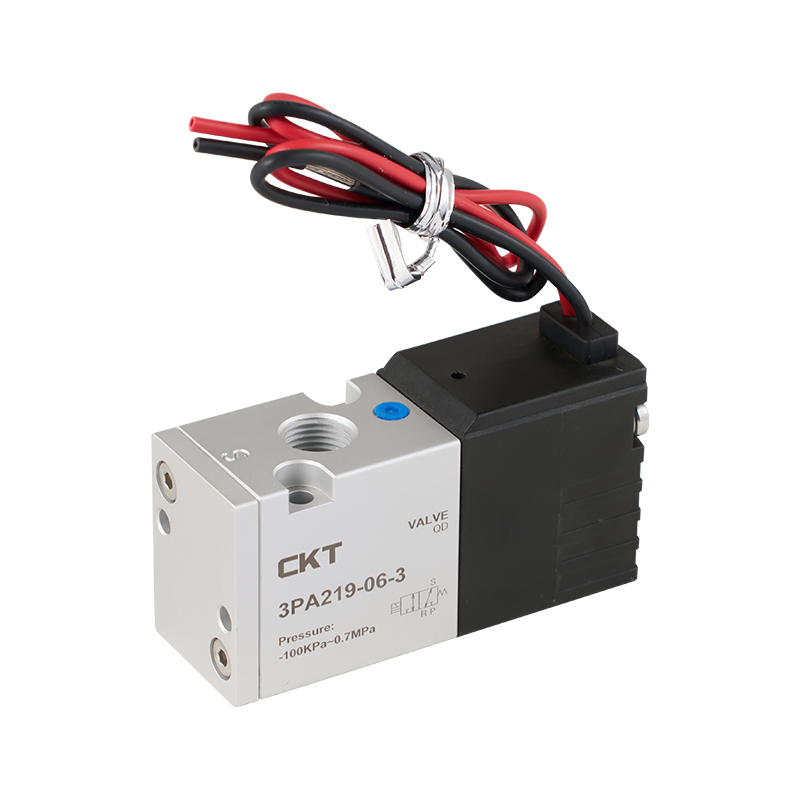
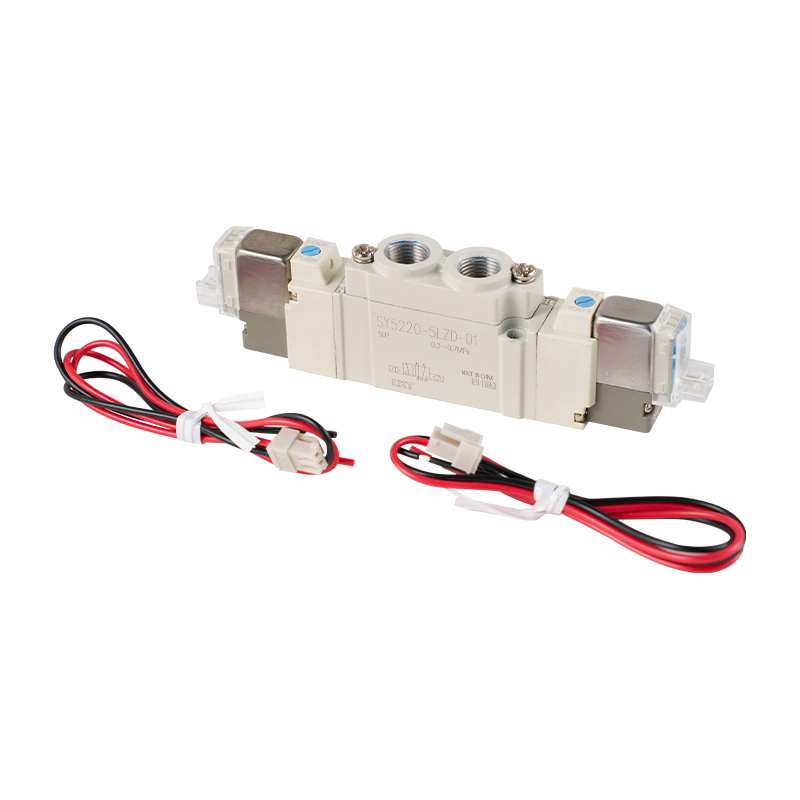
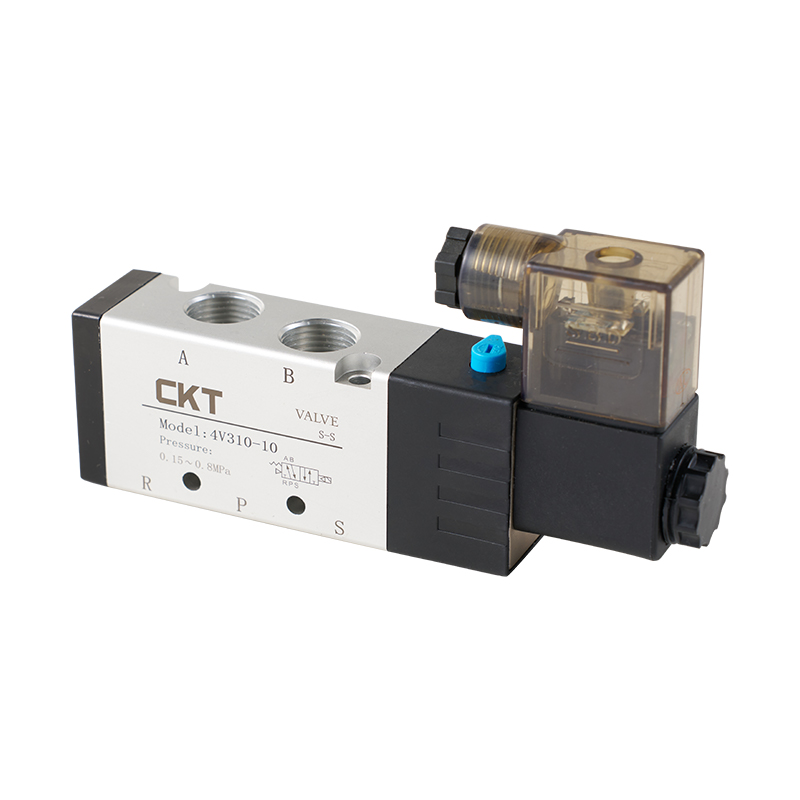 4V-serie pilootgestuurde 5-weg magneetklep met hoog debiet en snelle respons De 4V-serie biedt een glijdende kolomafdichting voor lage lekkage en dynamische respons, met optionele centrale functies met drie standen. Dankzij zijn Cv-waarden en snelle bediening is hij geschikt voor nauwkeurige cilinderbediening. Bekijk Product →
Reactietijd is een andere beslissende factor bij machines met een hoge cyclus. Magneetkleppen in pneumatische toepassingen reageren doorgaans binnen 5 tot 20 milliseconden, afhankelijk van de spanning, het spoelvermogen en het interne stroompad. Bij apparaten die continu met drie cycli per seconde werken, verandert het verschil tussen een responstijd van 10 ms en 25 ms de beschikbare werkcyclusmarge. Als het mechanismeontwerp is berekend op een kortere responstijd, maar de klep langzamer is, bereikt de machine mogelijk niet de verwachte doorvoer. Daarom raadt CKT aan om vóór aankoop de kleprespons en -stroom te valideren, samen met de cilinderafmetingen.
| Parameter | Aanbevolen bereik | Waarom het ertoe doet |
|---|---|---|
| CV-factor | 0,1 tot 1,5 afhankelijk van de grootte van de aandrijving | Definieert de maximale stroom en dus de maximale snelheid |
| Reactietijd | 5 tot 20 ms | Heeft een directe invloed op de cyclustijd voor het hanteren van apparatuur |
| Spanning en wattage | DC24V gemeenschappelijk; AC110/220V beschikbaar | Heeft invloed op het energieverbruik en de warmteopbouw van de spiraal |
| Beschermingsklasse | IP40 of hoger voor cleanrooms, IP65 voor natte ruimtes | Voorkomt onvoorspelbare storingen in ruwe omgevingen |
De kwaliteit van de installatie heeft ook invloed op de klepprestaties. Een losse elektrische verbinding of een storing in de trekontlasting veroorzaakt een intermitterende spoelwerking die notoir moeilijk te diagnosticeren is. Op dezelfde manier verhoogt een ontbrekende uitlaatdemper op de uitlaatpoort het geluid en kan stof terug naar de interne veerkamer van de klep worden gezogen, waardoor de slijtage van de spoel wordt versneld.
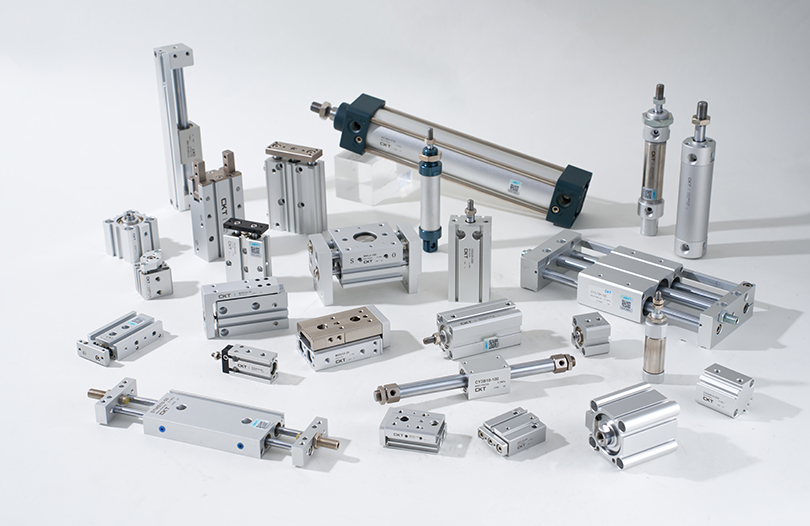
Bediening: luchtcilinders voor betrouwbare beweging
Luchtcilinders zijn de werkende arm van pneumatische automatisering. De selectie begint met de boringgrootte, die de geproduceerde kracht definieert. De kracht wordt berekend als de werkdruk vermenigvuldigd met het zuigeroppervlak. Bij 0,5 MPa genereert een cilinder met een boring van 32 mm een kracht van ongeveer 402 N in de duwrichting. Een cilinder met een boring van 50 mm produceert bij dezelfde druk ongeveer 981 N. Als de belasting 600 N bedraagt, kan een boring van 32 mm de klus niet klaren, ook al lijkt de theoretische kracht dichtbij; wrijving, reductie bij hoge snelheid en klepstroomverliezen verminderen allemaal de effectieve kracht met 10 tot 30 procent.
 SC-serie standaard trekstangcilinder met compact ontwerp en verstelbare demping Deze trekstangcilinder levert een betrouwbare krachtuitvoer over de boringsmaten, met stabiele demping en afdichtingen voor hoge temperaturen. Het snelheidsbereik en de compacte lengte zijn efficiënt geschikt voor uiteenlopende slagvereisten. Bekijk Product →
De slaglengte moet overeenkomen met de bewegingsafstand, maar de slag mag de vereiste nooit onnodig overschrijden. Hoe langer de slag, hoe meer perslucht per cyclus wordt verbruikt en hoe meer de stang wordt blootgesteld aan zijdelingse belasting en knikrisico's, vooral bij trekstangontwerpen. Fabrikanten van luchtcilinders geven over het algemeen een maximaal toegestane zuigersnelheid voor elke boringgrootte. Standaardcilinders kunnen bijvoorbeeld betrouwbaar werken bij snelheden tot 500 mm/s, terwijl cilinders met een dun lichaam of speciale geleidingsstangcilinders andere limieten kunnen hebben. Het overschrijden van de nominale snelheid veroorzaakt voortijdige slijtage van de afdichtingen en kan aan het einde van de slag een overmatige schokdemping veroorzaken.
Cilindertypen en toepassingspasvorm
Het fundamentele onderscheid bestaat uit standaard trekstangcilinders, die robuust en eenvoudig te monteren zijn met meerdere positiemogelijkheden; dunne cilinders, die in compacte ruimtes passen; en stangloze cilinders, die ruimte besparen bij bewegende toepassingen met lange slag. Meerassige cilinders zoals CXS dienen als gecombineerde dubbele cilinderactuators voor pick-and-place-units met een kortere slag. Pneumatische grijpers, inclusief parallelle en nokvormige eenheden, zijn gespecialiseerde cilinders met twee tegenover elkaar liggende kaken voor het klemmen van onderdelen.
- Standaardcilinders zoals de SC-serie bieden de grootste keuze aan montagemogelijkheden en zijn het werkpaard van de machinebouw.
- Dunne cilinders worden aanbevolen wanneer de verticale ruimte beperkt is, maar de zijbelasting minimaal is.
- Stangloze cilinders worden geselecteerd wanneer de slaglengte groter is dan tweemaal de beschikbare ruimte voor een conventionele cilinder.
- Grijpers worden gebruikt in de automobiel- en elektronica-assemblage voor het betrouwbaar vasthouden van onderdelen.
Demping is een belangrijk selectiepunt. Een cilinder die aan het einde van de schok klapt, absorbeert grotendeels in de mechanische structuur, waardoor vermoeidheid van de componenten ontstaat. Standaardcilinders met verstelbare kussenkleppen zorgen ervoor dat de ingenieur de impact aan het einde van de slag kan verzachten. Bij een machine die 60 cycli per minuut draait, kan de dempingskracht het verschil betekenen tussen een onderhoudsinterval gemeten in jaren versus maanden.
Vacuümautomatisering: vacuüm genereren en toepassen voor het hanteren van onderdelen
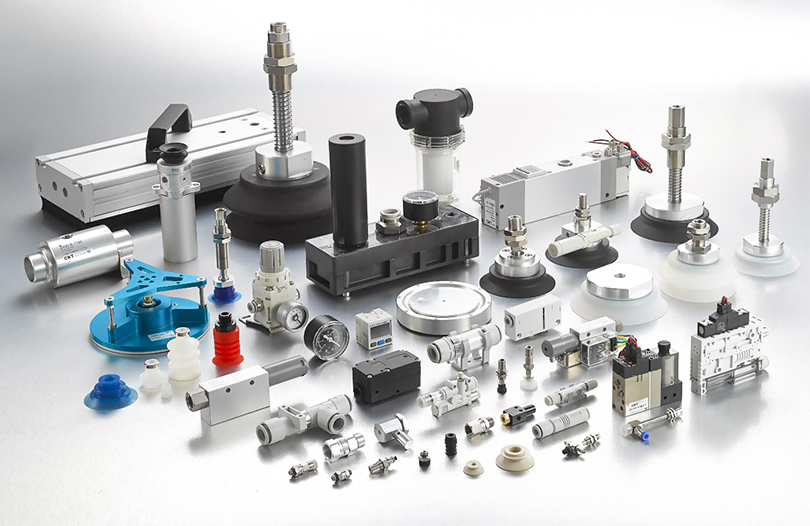
Vacuümcomponenten spelen een unieke rol in de lijst met pneumatische automatiseringsapparatuur. In plaats van onderdelen te duwen, heffen ze onderdelen op, houden ze vast en laten ze los met behulp van verschildruk. Standaard vacuümgeneratoren zijn op zichzelf staande units die een luchttoevoer gebruiken om vacuüm te creëren door het Venturi-effect. Ze zijn compact, goedkoop en betrouwbaar voor kleine onderdelen. Meertrapsvacuümgeneratoren produceren een hoger vacuüm en gebruiken minder lucht dan eentrapseenheden, waardoor ze waardevol zijn voor het transporteren of hanteren van poreuze materialen in een gesloten lus.
Het selecteren van een vacuümgenerator begint met het vereiste vacuümniveau en zuigdebiet. Een vacuümniveau van -20 tot -40 kPa is voldoende voor het vasthouden van vlakke, stijve onderdelen zoals metalen platen of glaspanelen. Poreuze materialen zoals karton kunnen slechts een gedeeltelijk vacuüm vasthouden, waardoor een hogere zuigstroom op de generator nodig is om lekkage te compenseren. Een glad, stijf oppervlak kan -80 kPa of meer bereiken, maar de zuigstroom hoeft slechts matig te zijn. De verkeerde combinatie van vacuümniveau en zuigstroom leidt tot constante relaisstopstoringen tijdens bedrijf.
Zuignappen spelen ook een cruciale rol. Balgvormige cups passen zich aan gebogen oppervlakken aan, zoals flexibele verpakkingszakken. Platte cups zijn het beste voor stijve, gladde oppervlakken. Speciale sponsbekers zijn ontworpen voor gestructureerde of oneffen oppervlakken waar een gewone beker zou lekken. Contactloze cups zijn gespecificeerd voor gevoelige materialen om contactsporen te voorkomen. Voor operators van verpakkingsmachines resulteert het kiezen van een beker die niet past bij het oppervlakteprofiel in een zwakke houdkracht en frequent vallende onderdelen. De CBLP-serie van CKT is bijvoorbeeld specifiek ontworpen met meervoudig gegolfde bekers voor flexibele verpakkingszakken.
Vacuümfilters en terugslagkleppen zijn belangrijke ondersteunende componenten. Het filter houdt stof uit de vacuümgenerator, waardoor de levensduur ervan wordt verlengd. Een vacuümregelaar past het vacuümniveau aan om dunne of kwetsbare onderdelen te beschermen tegen overmatige zuigkracht. Een vacuümveiligheidsklep kan het vacuüm onmiddellijk opheffen wanneer het systeem wordt uitgeschakeld of wanneer een onderdeel wordt overgebracht, waardoor de cyclussnelheid wordt verbeterd en schade wordt voorkomen.
Pneumatische componenten afstemmen op algemene automatiseringstaken
Technische teams vragen zich vaak af of een standaardcilinder voldoende is, of dat ze een stangloze cilinder of een servogestuurde actuator nodig hebben. Het antwoord hangt af van de machinecyclus en de fysieke beperkingen van het frame. In een verpakkingslijn wordt een compacte F.R.L. en een magneetklep met een eenvoudige minicilinder zou misschien beter kunnen werken dan een cilinder met grote boring, omdat de vereiste slag kort is en de ruimte krap. In een sorteer- of inspectiesysteem kan een mechanische klep die wordt geactiveerd door een actuator worden gebruikt om een reeks te starten, maar vanwege de flexibiliteit wordt meestal de voorkeur gegeven aan een magneetklep die is aangesloten op een PLC.
| Toepassing | Kerncomponenten | Selectiefocus |
|---|---|---|
| Onderdelen picken en plaatsen | Grijpers, vacuümgenerator, zuignappen | Laadvermogen, oppervlaktecontact, reactiesnelheid |
| Materiaal transport | Vacuümtransporteur, meertraps uitwerpers | Luchtverbruik, vacuümstroom, materiaalporositeit |
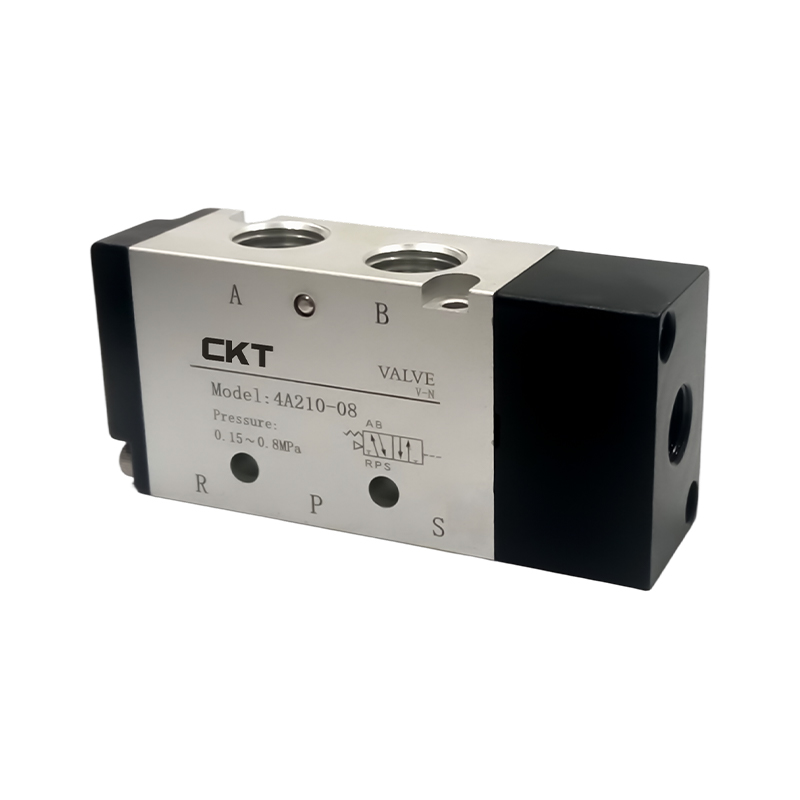
| Doos sluiten en persen | Standaardcilinders, F.R.L., 4-wegkleppen | Kracht, slag, weerstand tegen zijbelasting |
| Sorteren op hoge snelheid | Compacte kleppen, hoogfrequente cilinders | Reactietijd, cycle rate, cushioning |
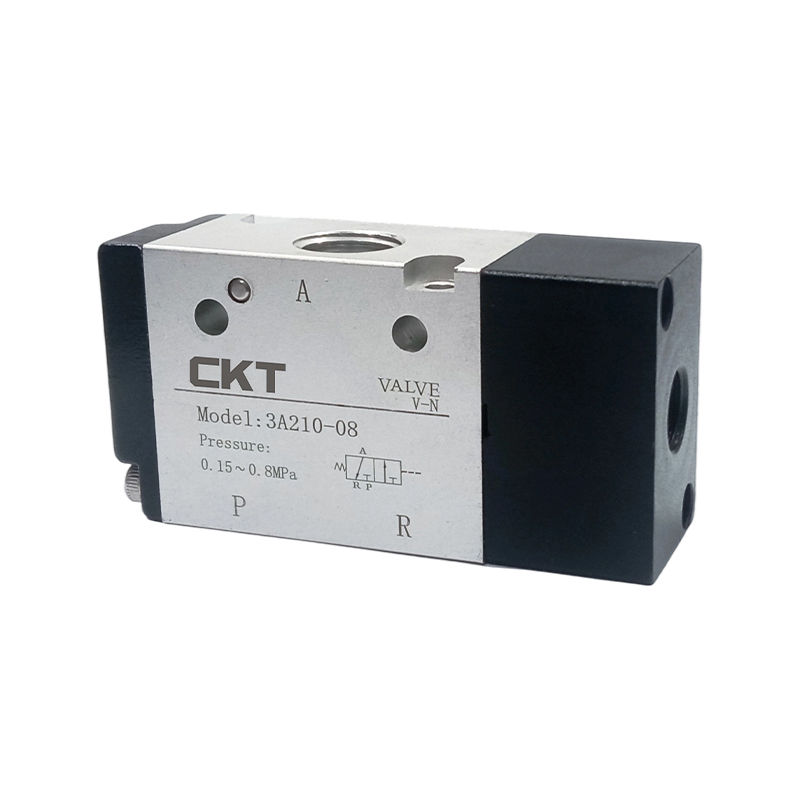
| Klemmen en vasthouden | Mechanische kleppen, grijpcilinders, luchtfilter | Klemkracht, herhaalbaarheid, veiligheid |
Belangrijke technische parameters die inkoopbeslissingen bepalen
Aankoopbeslissingen voor pneumatische automatiseringsapparatuur mogen nooit alleen op basis van de prijs worden genomen. Verschillende technische parameters hebben een directe impact op de levenscycluskosten, en als u deze begrijpt, kunt u slechte keuzes vermijden die zich manifesteren als onderhoudslast nadat de garantie is verlopen.
Drukbereik en bedrijfspunt
Standaard pneumatische componenten zijn ontworpen om te werken binnen een drukbereik van 0,1 tot 0,8 MPa, waarbij de meeste machines zijn ingesteld op 0,5 tot 0,7 MPa. Als een regelaar op 0,5 MPa staat ingesteld, moeten componenten op dat punt consistent gedrag vertonen. Een klep met een nominale druk van 0,05 tot 1,0 MPa voor de stuurdruk is vaak een praktische keuze voor industriële leidingen, omdat deze drukschommelingen bij ploegwisselingen tolereert. Bij vacuümsystemen is het drukbereik in kPa relevanter. Vacuümgeneratoren moeten worden afgestemd op de vacuümbehoefte van het systeem in het slechtste geval.
Reactietijd en cyclussnelheid
Apparatuur met een hoge cyclus vereist een responstijd die de beoogde cyclussnelheid ondersteunt. Voor een machine die 40 cycli per minuut draait, bedraagt de totale cyclustijd 1,5 seconde. De kleprespons mag dan slechts 10 milliseconden bedragen, maar als de cilinder 600 milliseconden nodig heeft om 150 mm te verplaatsen en de machine een pauze van 300 ms nodig heeft, laat de berekening slechts 590 milliseconden over voor de resterende bewegingen. Als de reactie van de componenten langzamer is dan ontworpen, heeft de machine geen buffer en zal deze uitvallen bij piekvraag.
Luchtverbruik en energie-efficiëntie
Energie-efficiëntie voor pneumatische systemen wordt vaak gedefinieerd door de hoeveelheid perslucht die per cyclus wordt verbruikt. Een cilinder met een langere slag verbruikt meer lucht. Een lekpercentage van slechts 1 mm in een fitting kan het luchtverbruik met duizenden liters per jaar verhogen. Het meten van het luchtverbruik per machinecyclus is een over het hoofd gezien maar effectief hulpmiddel om de bedrijfskosten te verlagen. In fabrieken met duizenden cycli per dag bespaart het kiezen van goed afgedichte componenten en cilinders van de juiste maat veel meer dan de besparingen die het gevolg zijn van het gebruik van een goedkopere leverancier.
Levensduur en slijtage
Pneumatische kleppen worden vaak beoordeeld in miljoenen cycli. Een hoogwaardig magneetventiel kan 10 miljoen cycli opleveren, terwijl een zwaarbelaste cilinderafdichting mogelijk na 2 tot 5 miljoen slagen vervangen moet worden. De omgeving is een belangrijke variabele: stoffige, vochtige of chemisch agressieve lucht verkort de levensduur van componenten drastisch. Een eenvoudige wijziging aan een filtereenheid of een verbeterd afdichtingsmateriaal kan duizenden bedrijfsuren toevoegen.
Installatie- en onderhoudspraktijken die stilstand voorkomen
Een correcte installatie heeft evenveel invloed op de levensduur als op de kwaliteit van de componenten. De eerste stap is het controleren of de perslucht voldoende is gedroogd en gefilterd voordat deze de machine binnenkomt. De pijpleiding moet worden gereinigd voordat een pneumatisch accessoire wordt bevestigd. Achtergebleven vuil uit de leiding is de voornaamste oorzaak van verstopte geluiddempers en vastzittende spoelen. In overeenstemming met de typische industriële onderhoudspraktijk moeten de luchtfilterelementen elke 4000 bedrijfsuren worden geïnspecteerd, of eerder als de drukval over het filter merkbaar wordt.
Compatibiliteit met afdichtingen is een ander punt dat over het hoofd wordt gezien. De temperatuur van de perslucht en de aanwezigheid van olienevel kunnen ervoor zorgen dat rubberen afdichtingen opzwellen, krimpen of barsten. Het is essentieel om te controleren of het afdichtingsmateriaal compatibel is met het bedrijfstemperatuurbereik. Bij CKT is de interne productiepraktijk het testen van afdichtingen onder een 100 procent intern assemblageproces, waardoor een goed inzicht wordt verkregen in hoe afdichtingen zich gedragen in gecontroleerde productieomstandigheden.
Routineonderhoud omvat onder meer het controleren van de afstelling van de cilinderdemping, het reinigen van de uitlaatdempers en het controleren of de magnetische schakelaars hun montagepositie niet hebben verschoven. In veel fabrieken is een eenvoudige herpositionering van de schakelaarvertragingen de hoofdoorzaak dat de machine één of twee slagen per minuut verliest. Een akoestische lekcontrole met behulp van een zeepoplossing of een moderne ultrasone detector kan lekken in koppelingen opsporen, die de grootste bron van energieverspilling in pneumatische installaties vormen.
Wanneer de betrouwbaarheid van cilinders van cruciaal belang wordt, komt het onderwerp cilinderinstallatie en uitlijning ter sprake. Een verkeerde uitlijning tussen de cilinderas en de bewegende last kan de werkelijke levensduur beperken tot slechts een fractie van de ontworpen levensduur. Begrip de verborgen kosten van onjuiste cilinderinstallatie is belangrijker dan het kiezen van de duurste cilinder.
Veelgestelde vragen
Hoe kies ik de juiste pneumatische automatiseringsapparatuur voor mijn machine?
Begin met het definiëren van de taak: verplaatsen, grijpen, drukken, tillen of sorteren. Definieer het lastgewicht, de slaglengte, de vereiste snelheid, de beschikbare werkdruk, de cyclussnelheid en de omgevingsomstandigheden. Bereken op basis van deze criteria de vereiste boring, kies een magneetklep met voldoende Cv en selecteer een F.R.L. afgestemd op de totale stroom. Voor vacuümbehandeling kiest u een generator die het benodigde vacuümniveau en de benodigde zuigstroom levert, en stemt u vervolgens het cuptype af op het oppervlak van het onderdeel. Met deze volgorde worden componenten geselecteerd op basis van meetbare machinevereisten in plaats van op basis van voorkeur.
Waarom werkt mijn pneumatische automatiseringsapparatuur traag en onbetrouwbaar?
In de meeste gevallen is de oorzaak een combinatie van drukval en onvoldoende doorstroming. Een ondermaatse F.R.L. of een gedeeltelijk verstopt filter is de grootste boosdoener. Een te klein magneetventiel beperkt de luchtstroom naar de cilinder, waardoor de slagsnelheid afneemt. Ook lekkende fittingen en versleten afdichtingen veroorzaken een geleidelijk drukverlies. Controleer de druk bij de cilinderinlaat en vergelijk deze met de druk bij het regelaarstation; een daling van ruim 0,02 tot 0,05 MPa is het onderzoeken waard.
Hoe vaak moeten pneumatische componenten in industriële omgevingen worden vervangen?
Vervangingsintervallen zijn afhankelijk van het aantal cycli, de werkdruk, de luchtkwaliteit en de belastingsomstandigheden. Bij hoogcyclische machines worden magneetventielen vaak na 5 miljoen cycli geïnspecteerd. Cilinderafdichtingen hebben mogelijk onderhoud nodig na 3 tot 5 miljoen cycli bij continu gebruik. Filters moeten doorgaans elke 4000 tot 8000 uur worden vervangen, afhankelijk van de vervuiling. De meest betrouwbare aanpak is het bijhouden van het aantal cycli en het vervangen van belangrijke componenten aan het einde van hun levensduur, in plaats van te wachten op een volledige storing.
Wat is het verschil tussen eentraps- en meertrapsvacuümgeneratoren?
Eentrapsgeneratoren zijn compact en leveren een gemiddeld vacuüm met eenvoudig ontworpen interne mondstukken. Ze worden vaak gebruikt voor kleine onderdelen in pick-and-place-toepassingen. Meertrapsgeneratoren hebben meerdere mondstukken in serie of parallel, waardoor een hoger vacuüm en meer zuigstroom worden geproduceerd bij een lager persluchtverbruik per vacuümeenheid. Deze zijn gespecificeerd voor poreuze materialen, langere zuigleidingen of toepassingen waarbij meerdere cups als groep worden geleverd.
Hoe kan ik het persluchtverbruik in een pneumatisch systeem verminderen zonder dat dit ten koste gaat van de prestaties?
Verlaag de bedrijfsdruk tot het laagst aanvaardbare niveau, aangezien het luchtverbruik evenredig is met de absolute druk. Kies cilinders met de minimaal benodigde slaglengte. Gebruik vacuümgeneratoren met een meertrapsontwerp waar een hoog vacuüm nodig is. Elimineer lekken door koppelingen en fittingen te onderhouden. Controleer de F.R.L. voor drukval en het smeerapparaat voor overtollige oliestroom. In veel gevallen kan het simpelweg repareren van lekken het luchtverbruik met 20 tot 30 procent verminderen, zonder dat er procesparameters worden gewijzigd.